Réglage chalumeau oxygène acétylène : pressions et flamme précises pour la soudure
Le réglage du chalumeau oxyacétylénique passe par l’équilibrage des pressions puis l’ajustement des vannes.
- Allumage sécurisé : acétylène d’abord, oxygène ensuite.
- Flamme neutre pour 90% des soudures, ratio O₂/C₂H₂ de 1,1 à 1,2.
- Dard blanc net de 2 à 4 mm pour une flamme équilibrée.
- Température de flamme pouvant atteindre 3200°C.
- Sifflement aigu = excès d’oxygène : refermer la vanne O₂.
Pourquoi maîtriser le réglage chalumeau oxygène acétylène ?
Régler un chalumeau oxyacétylénique n’est pas une formalité : c’est le facteur déterminant entre une soudure propre et une pièce inutilisable. Chaque réglage précis détermine le type de flamme, et donc la température exacte appliquée au métal. Sans un calibrage minutieux des pressions, impossible d’atteindre la zone de chauffe idéale.
Un mauvais dosage gaz a des conséquences directes et visibles sur votre travail. Parmi les défauts les plus fréquents, on trouve des soudures poreuses causées par un excès d’oxygène, qui fragilise le cordon. Un chalumeau mal réglé provoque aussi des déformations métalliques importantes, car la pièce reçoit une chaleur trop localisée ou trop diffuse. Enfin, une flamme instable ou crépitante entraîne une consommation excessive de gaz : vous brûlez vos bouteilles sans gain de productivité.
La qualité de vos traitements (soudure, brasure, découpe) dépend intégralement de ce paramétrage initial. Un bon réglage, c’est la garantie d’une flamme équilibrée, dont la température peut atteindre 3200°C dans la zone de combustion primaire, sans gaspillage. Prendre ces minutes pour ajuster votre poste, c’est assurer la réussite de votre opération et la sécurité de votre atelier.
Comment régler la flamme du chalumeau par étapes ?
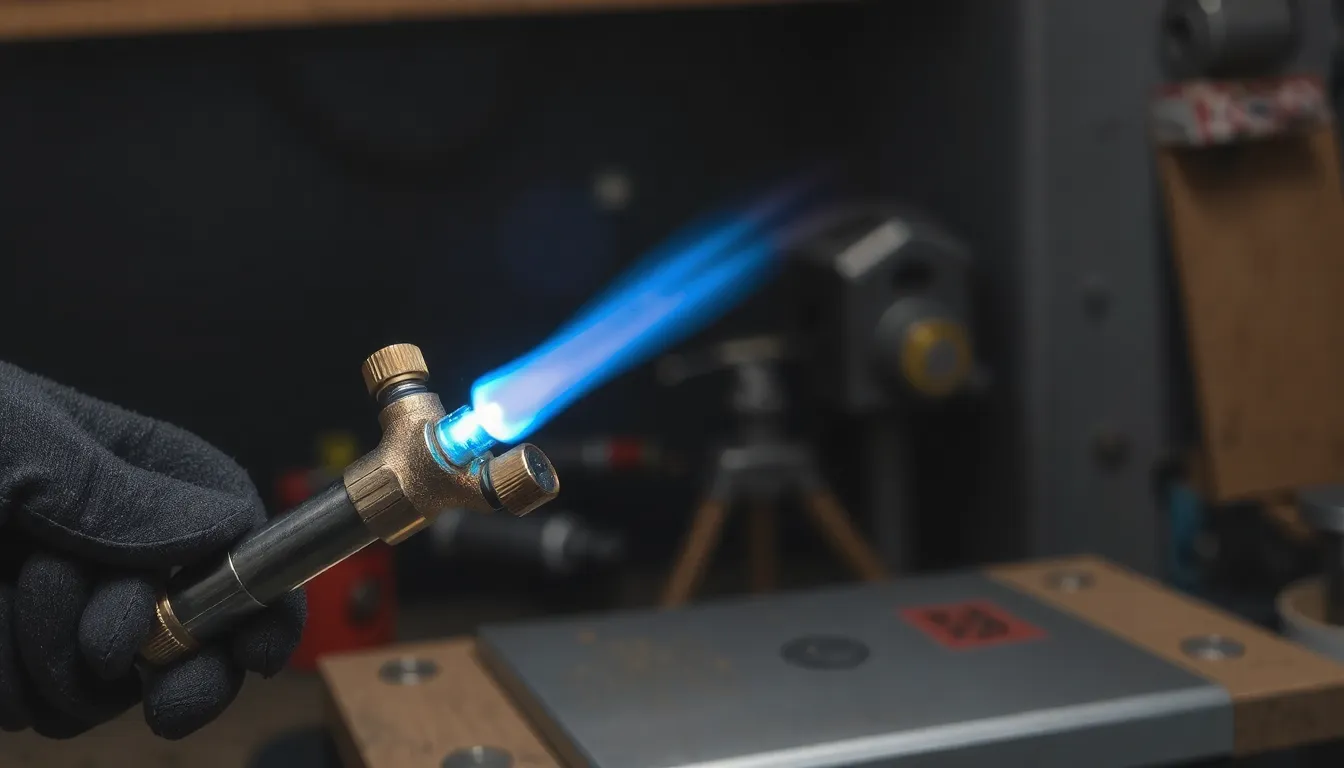
Le réglage du chalumeau s’effectue toujours en deux temps : l’équilibrage des pressions sur les détendeurs (avant allumage), puis l’ajustement des vannes manuelles une fois le chalumeau en main. La séquence d’allumage et d’extinction n’est pas une formalité : elle protège l’opérateur et le matériel.
Allumage sécurisé du chalumeau
L’allumage suit un ordre strict : l’acétylène d’abord, puis l’oxygène. Cette séquence évite tout risque de retour de flamme dans le flexible.
- Ouvrir l’acétylène : tournez la vanne du chalumeau d’un quart à un demi-tour maximum.
- Allumer immédiatement avec un allume-gaz, jamais un briquet ni une flamme nue.
- Corriger la flamme jaune : une flamme fuligineuse et dégageant de la fumée noire est normale à ce stade elle indique une combustion incomplète de l’acétylène seul.
- Ajouter l’oxygène : ouvrez ensuite progressivement la vanne d’oxygène pour affiner le cône bleu.
Équilibrage des gaz pour flamme stable
La flamme neutre, utilisée pour 90% des opérations de soudure, s’obtient par un réglage fin des deux vannes. Le ratio volume O₂/C₂H₂ doit se situer entre 1,1 et 1,2.
- Ouvrir l’oxygène : quart de tour maximum après l’allumage initial de l’acétylène.
- Viser la flamme neutre : le dard blanc doit mesurer 2 à 4 mm, bien net, entouré d’un léger halo bleu.
- Réduire si flamme oxydante : un sifflement aigu et un dard court indiquent un excès d’oxygène refermez légèrement la vanne O₂.
- Augmenter si flamme carburante : un second cône bleu allongé et une fumée blanche signalent un manque d’oxygène ouvrez doucement la vanne O₂ jusqu’à disparition du panache.
Extinction correcte du chalumeau
L’extinction suit l’ordre inverse de l’allumage : on coupe d’abord l’acétylène, ce qui éteint la flamme, puis l’oxygène restant purge le circuit.
- Fermer l’acétylène en premier : la vanne se referme d’un geste sec et complet.
- Couper l’oxygène ensuite : pour éviter toute surpression résiduelle dans le mélangeur.
- Purger les flexibles résiduels : ouvrez brièvement chaque vanne du chalumeau pour évacuer le gaz restant après fermeture des détendeurs.
- Vérifier l’absence de fumée : un dernier contrôle visuel du chalumeau et des flexibles confirme l’extinction totale avant de ranger le poste.
La pression d’acétylène ne doit jamais dépasser 1,5 bar au détendeur : au-delà de ce seuil, le gaz devient instable et peut se décomposer spontanément. Tous les réglages de pression s’effectuent obligatoirement avant l’allumage, jamais pendant que la flamme est active.
Comment fonctionne un poste oxyacétylénique avant réglage ?
Un poste oxyacétylénique repose sur deux bouteilles aux caractéristiques distinctes. La bouteille d’oxygène comprimé atteint une pression de 200 bar, tandis que l’acétylène, dissous dans l’acétone, ne dépasse pas 15 bar. Cette différence impose un équipement adapté à chaque gaz pour garantir un fonctionnement sûr.
Chaque bouteille est équipée d’un détendeur qui transforme la haute pression en une pression de travail utilisable par le chalumeau. Le détendeur oxygène possède un filetage à droite, tandis que celui de l’acétylène est à gauche, empêchant toute inversion des flexibles lors du montage du poste.
En aval, les flexibles acheminent les gaz jusqu’au chalumeau, où deux vannes indépendantes permettent de doser précisément le mélange. La buse finalise l’ensemble : son diamètre conditionne le débit et la forme de la flamme obtenue, d’où l’importance de la choisir selon l’épaisseur du métal à souder.
Les vérifications de sécurité préliminaires au réglage
Avant d’ouvrir la moindre vanne, un contrôle visuel et tactile de votre installation s’impose. Une vérification complète prend moins de deux minutes et prévient la majorité des accidents graves.
Contrôler les flexibles et les connexions
Le code couleur des flexibles n’est pas un détail esthétique : il vous protège d’une confusion mortelle entre les deux gaz.
- Flexibles oxygène : bleus ou verts, exclusivement réservés à l’oxygène
- Flexibles acétylène : rouges ou oranges, jamais interchangeables
- Remplacement maximal : tous les 5 ans, même sans dommage visible
- Raccords et connexions : vérifier l’absence de fissures, de brûlures ou de pliures
Inspectez également l’état des détendeurs et des robinets. Une vanne qui tourne dure ou un corps de détendeur fissuré impose l’arrêt immédiat du poste. N’utilisez jamais de joint ou d’adaptateur improvisé pour compenser un raccord abîmé.
Détecter les fuites de gaz
La détection des fuites repose sur une règle absolue : uniquement de la solution savonneuse, jamais une flamme.
- Solution savonneuse : appliquer sur chaque raccord et observer l’apparition de bulles
- Contrôle systématique : à chaque changement de bouteille, avant tout réglage
- Acétylène non odorisé : une odeur d’ail indique une fuite même infime
- Détendeurs et robinets : tester leur étanchéité à gaz fermé puis ouvert
Ne négligez aucune micro-fuite : l’acétylène est instable dès que sa pression dépasse 1,5 bar, et un mélange avec l’air ambiant devient explosif. Si vous détectez la moindre bulle, fermez immédiatement les bouteilles et remplacez la pièce fautive avant de poursuivre le réglage chalumeau oxygène acétylène.
Les types de flamme et leurs utilisations en soudage
La maîtrise du chalumeau repose sur la distinction des trois types de flamme possibles. Chacune résulte d’un dosage précis entre l’oxygène et l’acétylène, et conditionne directement la qualité de votre travail. Le tableau ci-dessous synthétise les caractéristiques essentielles de chaque flamme pour vous guider dans vos réglages.
| Type de flamme | Ratio O2/C2H2 | Caractéristique visuelle | Usage principal |
|---|---|---|---|
| Flamme neutre | 1,1 à 1,2 | Dard blanc net de 2 à 4 mm | Soudure de l’acier (90% des cas) |
| Flamme oxydante | Supérieur à 1,2 | Dard court et pointu, sifflement marqué | Brasure du laiton ou du cuivre |
| Flamme carburante | Inférieur à 1,1 | Dard allongé avec panache bleu | Soudure de l’aluminium ou dépôt carbone |
La flamme neutre est la référence absolue en soudage oxyacétylénique. Elle est obtenue avec un ratio volume O2/C2H2 compris entre 1,1 et 1,2, et se reconnaît à son dard blanc parfaitement dessiné de 2 à 4 mm. Sa température de zone de combustion primaire atteint 3200°C, ce qui la rend idéale pour la majorité des travaux sur acier doux. C’est elle qui est préconisée pour environ 90% des opérations de soudure.
La flamme oxydante se caractérise par un excès d’oxygène. Son dard est plus court, plus pointu et produit un sifflement caractéristique. Cette flamme brûle plus chaud mais oxyde le métal en fusion, ce qui la rend inadaptée à la soudure de l’acier. Elle trouve son utilité principalement pour la brasure du laiton, où l’oxydation superficielle est recherchée.
La flamme carburante, riche en acétylène, se distingue par un dard allongé entouré d’un panache bleu lumineux. Elle est utilisée pour la soudure de l’aluminium ou pour créer un dépôt de carbone protecteur lors de certaines opérations. Son excès d’acétylène rend le bain de fusion plus fluide mais peut fragiliser l’acier par carburation.
Comment régler les pressions selon le travail à effectuer ?
| Opération | Pression acétylène | Pression oxygène | Buse recommandée |
|---|---|---|---|
| Soudure fine (tôle < 2 mm) | 0,2 à 0,3 bar | 0,5 à 0,7 bar | N° 0 à 1 |
| Soudure moyenne (2 à 5 mm) | 0,3 à 0,5 bar | 0,7 à 1,2 bar | N° 1 à 3 |
| Soudure lourde (> 5 mm) | 0,5 à 0,7 bar | 1,2 à 2,0 bar | N° 3 à 5 |
| Découpe (tôle 5 à 15 mm) | 0,4 à 0,6 bar | 2,0 à 3,5 bar | Chalumeau coupeur |
| Brasage et chauffage | 0,2 à 0,3 bar | 0,5 à 0,8 bar | Buse chauffante |
La règle d’or pour l’acétylène : ne jamais dépasser 1,5 bar de pression de sortie, quelle que soit l’opération envisagée. Au-delà de ce seuil, le gaz devient instable et risque une décomposition spontanée explosive, même sans présence d’oxygène. Cette limite absolue s’explique par la nature même du gaz dissous dans l’acétone à 15 bar dans sa bouteille de 800 L.
Pour l’oxygène, la pression de sortie dépend directement du type de buse montée sur votre chalumeau. Chaque fabricant fournit un tableau de correspondance entre le numéro de buse, l’épaisseur de métal à souder et les pressions recommandées. Ces valeurs sont calculées pour garantir le ratio volume O2/C2H2 de 1,1 à 1,2 nécessaire à une flamme neutre.
Le réglage des pressions s’effectue obligatoirement avant l’allumage, robinets du chalumeau fermés. Ouvrez progressivement les détendeurs et ajustez par pas de 0,1 bar jusqu’à la valeur cible. Une pression trop faible provoque des retours de flamme ; une pression trop élevée crée une flamme soufflante qui disperse le bain de fusion.
Vérifiez toujours la compatibilité entre la buse choisie et le débit de gaz : une buse trop petite pour la pression réglée génère une flamme instable et une consommation excessive. En cas de doute, commencez avec des pressions basses et augmentez progressivement en testant la stabilité de la flamme sur une chute de métal.
Questions fréquentes sur le réglage chalumeau oxygène acétylène
Peut-on ajuster le détendeur pendant que la flamme est allumée ?
Non, ne touchez jamais aux détendeurs lorsque la flamme est allumée. Fermez toujours la flamme avant tout réglage de pression pour éviter tout risque de coup de retour de flamme ou de déstabilisation du mélange gazeux.
Pourquoi la flamme de mon chalumeau s’éteint-elle ?
Une flamme qui s’éteint provient généralement d’un déséquilibre des pressions, d’une buse obstruée ou d’un débit de gaz insuffisant. Vérifiez les pressions sur les détendeurs, nettoyez la buse et assurez-vous que vos bouteilles ne sont pas presque vides.
Quel est le bon ratio oxygène-acétylène pour la soudure ?
Le ratio idéal pour une flamme neutre est de 1 volume d’oxygène pour 1 volume d’acétylène. En pratique, cela se traduit par une pression d’oxygène légèrement supérieure à celle de l’acétylène, généralement entre 0,5 et 1 bar selon l’épaisseur du métal.
Comment savoir si ma flamme est neutre ?
Une flamme neutre présente un cône interne bleu vif, net et bien défini, entouré d’un léger halo bleu pâle. Le cône mesure environ le tiers de la longueur du dard interne et ne produit ni excès d’oxygène, ni excès d’acétylène.