Soudure Polyéthylène Haute Densité : Techniques, Consommables et Bonnes Pratiques
La soudure PEHD assemble durablement les tubes par électrofusion ou soudage bout-à-bout.
- Électrofusion idéale pour réparations et zones difficiles d’accès.
- Soudage au miroir : référence pour tubes de grand diamètre.
- Polyfusion efficace pour diamètres réduits avec raccords.
- Raccords mécaniques à visser utilisés sans chaleur, sans vraie soudure.
- Refroidissement après chauffe crucial pour la résistance du joint.
- Technique applicable aux tubes PE 80 et PE 100.
Les techniques de soudure PEHD : électrofusion, bout-à-bout et polyfusion
L’électrofusion : le raccordement par manchon électrique
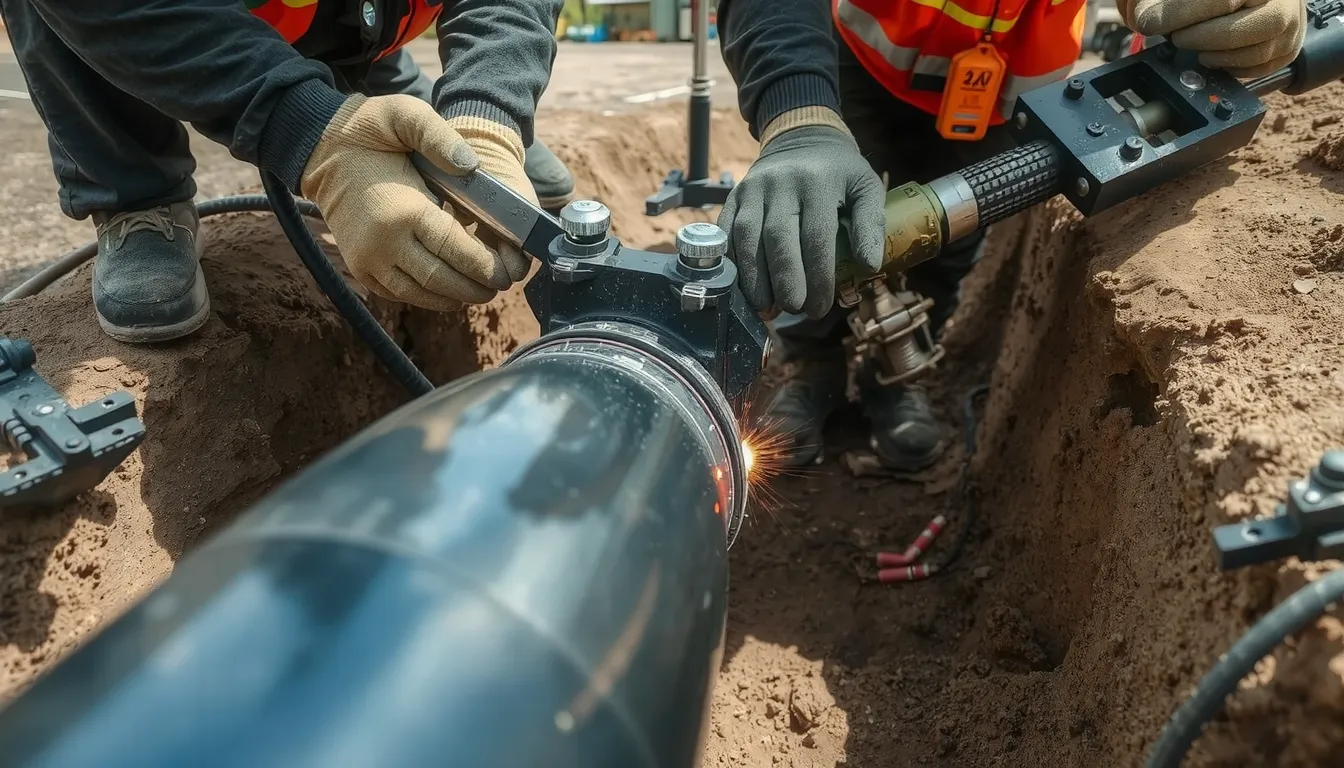
L’électrofusion est une technique prisée pour assembler des tubes de diamètres identiques ou différents avec une grande fiabilité. Un manchon équipé d’une résistance électrique enveloppe les extrémités des tubes : le courant chauffe alors les surfaces en contact, provoquant leur fusion et créant un joint homogène et étanche après refroidissement.
Cette méthode s’applique aux tubes en polyéthylène PE 80 et PE 100, avec un temps de chauffe et une pression contrôlés par la machine. Elle est particulièrement recommandée pour les réparations ponctuelles et les zones difficiles d’accès, car elle ne nécessite aucun mouvement des pièces pendant l’opération. Le raccordement par électrofusion garantit une soudure PEHD solide, sans ajout de matière externe.
Le soudage bout-à-bout : la technique du miroir
Le soudage bout-à-bout, appelé aussi soudage au miroir, reste la technique de référence pour les canalisations de grand diamètre. Les extrémités des tubes sont d’abord dressées pour être parfaitement planes, puis appliquées contre un miroir chauffant à une température contrôlée.
La pression exercée sur le miroir doit être ajustée selon le diamètre des tubes, tout comme le temps de chauffe. Une fois la matière fondue, on retire le miroir et l’on rapproche les deux extrémités sous pression pour provoquer la fusion. La phase de refroidissement est ensuite cruciale : elle permet au joint de souder de développer toute sa résistance mécanique. La soudure bout-à-bout exige des machines de précision et une grande rigueur dans le respect des paramètres.
La polyfusion et les raccords mécaniques
Pour des diamètres réduits ou des assemblages nécessitant un démontage ultérieur, la polyfusion offre une alternative efficace. Cette technique consiste à chauffer simultanément l’extérieur du tube et l’intérieur d’un raccord à l’aide d’un outil spécifique, puis à emboîter les deux pièces rapidement pour créer une soudure PEHD fusionnée.
En complément, les raccords mécaniques à visser, en plastique ou en laiton, constituent une solution simple et rapide. Disponibles dans différents diamètres, ils s’assemblent sans chaleur et conviennent particulièrement aux installations temporaires ou aux zones où l’utilisation d’appareils spéciaux est impossible. Notez toutefois que ces raccords ne créent pas de soudure polyéthylène haute densité à proprement parler : ils assurent l’étanchéité par compression mécanique.
La soudure PEHD pour vos réseaux : applications et bénéfices clés
Le polyéthylène haute densité est un polymère issu de la polymérisation de l’éthylène. Il se distingue par une excellente résistance chimique et une grande flexibilité, même si sa tenue aux températures élevées reste inférieure à celle des métaux. Cette matière est omniprésente dans la tuyauterie industrielle, les réservoirs, les canalisations d’eau potable, mais aussi dans les emballages, les isolants électriques ou encore les jouets.
Pour les réseaux, la soudure PEHD permet d’assembler durablement des pièces et de réparer efficacement des tuyaux ou réservoirs endommagés. Elle offre des joints parfaitement étanches et résistants aux contraintes mécaniques, ce qui assure une longue durée de vie à vos installations. Son principal atout réside dans la création de liaisons homogènes et fiables, sans recourir à des éléments rapportés fragiles.
Choisir et utiliser les consommables de soudure PEHD
Fils et baguettes : critères de sélection et formats disponibles
Le choix du consommable dépend avant tout de la nature de la pièce à réparer. Pour les interventions courantes sur des tuyaux, réservoirs ou objets en polyéthylène haute densité, le fil rond PEHD se présente en bobine. Le format le plus répandu pour les ateliers et les chantiers est la bobine de 3 kg, un poids pratique qui permet d’effectuer de nombreuses réparations sans gaspillage.
La sélection du fil ne se fait pas au hasard. Il est impératif de vérifier la compatibilité du matériau avec la pièce à souder. Pour les assemblages par électrofusion, on utilise des tubes et raccords en grades PE 80 ou PE 100 ; ces mêmes grades se retrouvent dans les baguettes pour garantir une liaison homogène et résistante. Un consommable de qualité médiocre compromet la tenue du joint de soudure, même si la machine est parfaitement réglée.
À découvrir aussi
Le choix des consommables fait écho à d’autres assemblages : pour l’acier inoxydable, la précision du procédé TIG et un matériel adapté sont déterminants, tandis que le moletage montre comment des outils spécifiques transforment une surface cylindrique.
Enfin, pensez à la section du fil : une baguette trop épaisse pour l’épaisseur de la paroi à souder entraîne un apport de matière excessif, tandis qu’un fil trop fin ralentit l’opération et fragilise l’ensemble.
Procédure d’utilisation des consommables en soudure PEHD
La réussite d’une soudure repose sur la maîtrise de la chaleur. Contrairement aux métaux, le polyéthylène ne supporte pas les flammes nues. L’utilisation d’un appareil à air chaud ou d’un extrudeuse de soudure est donc obligatoire pour fondre le fil et la surface de la pièce de manière contrôlée.
Avant chaque passe, nettoyez rigoureusement la zone à réparer pour éliminer toute trace de graisse, de poussière ou d’oxydation. La surface doit être sèche. Ensuite, préchauffez légèrement la pièce, puis appliquez le fil en exerçant une pression régulière. Le joint de soudure doit être déposé en cordon uniforme, sans surépaisseur ni manque de matière.
Le respect des temps de chauffe et de refroidissement est crucial : une pièce refroidie trop vite développera des tensions internes, tandis qu’une chauffe excessive dégrade le polymère. Entraînez-vous sur des chutes avant d’intervenir sur un réseau en service, et vérifiez l’état de votre buse de chauffe, qui doit rester parfaitement propre pour un transfert thermique optimal.
Machines de soudage PEHD : la sélection guidée par le procédé
| Machine | Procédé compatible | Usage recommandé | Compétence requise |
|---|---|---|---|
| Machines à manchon électrique | Électrofusion | Raccordement tubes PE 80 et PE 100 | Opérateur certifié |
| Soudeuse bout-à-bout à miroir | Soudage bout-à-bout | Canalisations enterrées, longs linéaires | Opérateur qualifié |
| Pistolet à air chaud | Soudure fil / baguette | Réparations localisées, finitions | Niveau débutant |
Identifier le bon procédé avant de choisir sa machine
Le choix d’une machine de soudage PEHD ne se résume pas à une question de puissance. Il dépend du procédé que vous comptez utiliser. L’électrofusion nécessite une machine à manchon électrique qui contrôle automatiquement la tension, le temps de chauffe et le refroidissement. Ce procédé s’applique aussi bien aux tubes de diamètres égaux que différents, sur des grades PE 80 comme PE 100.
Pour les réseaux de grande longueur, la soudeuse bout-à-bout à miroir reste la référence. La pression exercée pendant la phase de fusion doit être ajustée selon le diamètre des tubes, ce qui exige un suivi rigoureux des paramètres.
Le pistolet à air chaud est généralement réservé aux réparations ponctuelles et aux finitions avec un fil de soudure. C’est l’outil idéal pour intervenir sur des réservoirs ou des pièces plastique, mais il ne garantit pas la même résistance qu’une soudure bout-à-bout.
> Pour chaque machine, vérifiez la compatibilité avec le diamètre des tubes à assembler et la puissance de chauffe disponible. Un modèle polyvalent accepte souvent une gamme de diamètres plus large, ce qui évite l’achat de plusieurs appareils.
Formation et qualification en soudure PEHD
Maîtriser la soudure du polyéthylène ne s’improvise pas. Face aux risques de fuites sur un réseau sous pression, une formation spécifique s’impose pour acquérir les bons gestes. Les organismes spécialisés proposent des stages couvrant les procédés comme l’électrofusion sur tubes de grades PE 80 et **PE 100, ou encore le soudage bout-à-bout au miroir.
Ces certifications, souvent exigées par les donneurs d’ordre, valident votre aptitude à paramétrer la machine et à respecter les cycles de chauffe. Elles garantissent la traçabilité et la qualité de vos assemblages. Pour un chantier sensible, privilégiez toujours un opérateur certifié ; c’est la clé d’une installation durable et sécurisée.
Les bonnes pratiques d’une soudure PEHD réussie
La soudure PEHD exige une discipline stricte. Contrairement au travail du métal, il est totalement impossible d’utiliser des flammes nues sur le polyéthylène : elles dégradent la matière sans créer de liaison. Le succès repose sur des appareils spéciaux, une préparation méticuleuse et le respect de paramètres précis. Voici les cinq réflexes à adopter pour un joint fiable et durable.
- Préparer soigneusement les surfaces Éliminer poussières, graisses et oxydation avec un dégraissant adapté sur toute la zone de chauffe.
- Respecter température et pression Le temps de chauffe et la force d’application varient selon le diamètre du tube ; consulter le barème du fabricant avant chaque cycle.
- Exclure flammes nues Utiliser exclusivement des appareils spéciaux : miroir thermique calibré, pistolet à air chaud ou machine d’électrofusion.
- Positionner les pièces stablement Le maintien rigide des éléments pendant toute la phase de refroidissement évite les contraintes dans le joint.
- Contrôler visuellement le joint Après refroidissement complet, vérifier l’absence de bulles, de porosités ou d’irrégularités sur le cordon de soudure.
Les paramètres critiques du soudage bout-à-bout
Le soudage bout-à-bout au miroir est le procédé le plus courant pour les canalisations de gros diamètre. Il impose un séquençage rigoureux : d’abord le dressage des extrémités à la planeuse, puis la montée en température du miroir. La face des tubes doit être parfaitement plane et parallèle avant tout contact avec la plaque chauffante.
La pression appliquée suit une courbe précise : elle doit être suffisante pour fondre la matière, puis réduite pendant la phase de fusion, et enfin relancée lors de l’assemblage des deux extrémités. Sur un tube en PE 80 comme sur un PE 100, la température de la plaque miroir se règle aux alentours de 210 °C. Un écart de quelques degrés compromet la qualité du joint.
Le temps de refroidissement : l’étape la plus négligée
Après l’assemblage, le temps de refroidissement est non négociable. Sous pression, la pièce doit rester dans la machine jusqu’à ce que la soudure ait atteint sa résistance mécanique finale. Retirer le tube trop tôt provoque un décollement silencieux du joint, invisible à l’œil nu.
Ce temps varie en fonction du diamètre et de l’épaisseur de la paroi. Pour une soudure en atelier, le refroidissement complet peut prendre de 20 à 60 minutes. Pendant toute cette période, toute manipulation, vibration ou déplacement du tube est à proscrire absolument.
Vos questions sur la soudure polyéthylène haute densité
Est-il possible de souder du polyéthylène haute densité en toute sécurité ?
Oui, la soudure du PEHD est parfaitement sûre lorsque les procédures normalisées sont respectées, notamment en matière de température et de temps de refroidissement.
Quelles techniques de soudure s’appliquent au PEHD ?
Les principales techniques sont l’électrofusion, le soudage bout-à-bout au miroir et la polyfusion, chacune adaptée à des diamètres et des applications spécifiques.