Traçage gueule de loup tuyauterie : techniques manuelles et gabarits
Le piquage gueule de loup se trace en projetant des points sur le tube à percer.
- Méthode manuelle : projection des points depuis le tube principal.
- Traits de projection à 45° : angle caractéristique du piquage.
- Outils nécessaires : pointe à tracer, fausse équerre, ruban métrique.
- Division en 8, 12 ou 16 sections selon le diamètre du tube.
- Gabarit papier gratuit : généré en 1:1 sur sites web dédiés.
- Gabarits commerciaux pour fiabiliser et accélérer le montage.
Réalisation et méthode de traçage d’une gueule de loup sur tube
Le traçage d’un piquage en gueule de loup sur un tube acier demande de la précision. Avant de sortir la meuleuse, il faut reporter sur le tube à percer la forme exacte de l’intersection. La méthode manuelle, bien que minutieuse, reste accessible à tout tuyauteur qui maîtrise les bases du tracé géométrique. Un document PDF dédié de 10 pages détaille chaque étape du procédé pour un piquage en acier.
Cette technique repose sur un principe simple : projeter des points depuis le tube principal vers le tube à percer. Pour un résultat propre, le travail s’effectue sur un tube parfaitement ébavuré et dégraissé. La précision du report conditionne directement la qualité de l’emboîtement final.
Étapes clés du traçage manuel
- Tracer la ligne de centre positionner précisément l’axe du piquage sur le tube récepteur.
- Reporter la longueur développée mesurer la circonférence du tube à percer pour définir la zone de travail.
- Diviser en parties égales répartir la circonférence en 8, 12 ou 16 sections selon le diamètre.
- Pencher les traits de projection à 45° appliquer l’angle caractéristique du piquage gueule de loup.
- Reporter les points sur le tube relier les intersections pour obtenir la courbe de coupe exacte.
Cette méthode manuelle convient parfaitement aux tubes de petit diamètre. Les instruments restent simples : pointe à tracer, fausse équerre, ruban métrique et feutre. Le traceur expérimenté réalise cette opération en quelques minutes, là où un débutant devra prévoir une demi-heure de travail soigné.
Le traçage s’effectue idéalement sur un tube maintenu horizontalement. La précision du report des points à 45° détermine l’étanchéité du futur joint soudé. Un écart de quelques millimètres se rattrape au meulage, mais une erreur importante rend le piquage inutilisable.
Pour les séries répétitives ou les gros diamètres, cette méthode trouve ses limites. Les professionnels se tournent alors vers des gabarits de traçage commerciaux ou des outils numériques qui éliminent les calculs fastidieux.
Gabarits papier, kits et gabarits de traçage pour gueule de loup
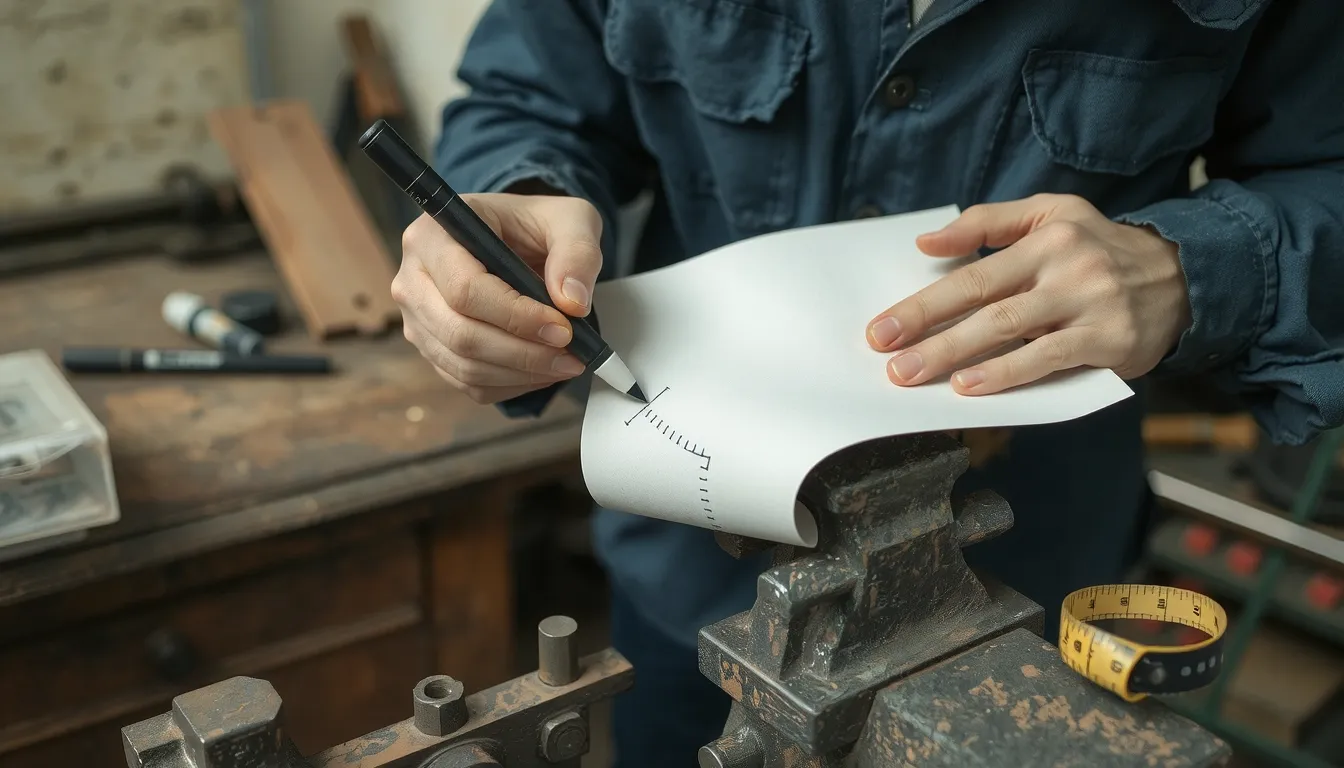
La méthode manuelle décrite précédemment reste la référence, mais elle peut s’avérer fastidieuse pour les débutants. Il existe pourtant des solutions commerciales ou gratuites pour fiabiliser et accélérer le montage d’un piquage en gueule de loup avant soudure. L’objectif n’est plus de calculer chaque point, mais de reporter un profil exact directement sur la paroi du tube, qu’il soit de 21,3 mm (0.84″) ou de 168,3 mm (6.63″) de diamètre.
Générer un gabarit papier via site web dédié
Plusieurs plateformes techniques proposent de générer un gabarit papier gratuit après saisie des diamètres. Le procédé est simple : l’outil calcule les longueurs de génératrices et dessine le patron à imprimer en 1:1. Ce type de document se révèle précieux pour les tubes de petite et moyenne section, et ce, que vous travailliez sur de l’acier, de l’inox ou du cuivre (voir le document dédié de 38 pages sur le calcul et le cintrage des tubes pour les cas complexes).
Pour exploiter ce gabarit au mieux :
Positionner gabarit sur tube : enroulez la feuille autour du tube à piquer, en alignant les repères sur votre ligne de traçage.
Reporter profil au feutre : maintenez le papier tendu et tracez les contours directement sur l’acier, sans appuyer pour ne pas déformer le papier.
Découper selon trait tracé : utilisez une meuleuse à disque fin ou une scie, puis ajustez la soudure avec un léger chanfrein si nécessaire.
Pour prolonger la visite
Après avoir tracé et découpé votre gabarit, le contrôle du joint reste l’étape décisive : une jauge adaptée au type de joint permet de vérifier l’épaisseur réelle du cordon, tandis qu’un pied à coulisse certifié assure une traçabilité métrologique.
Kit gabarit avec technique des angles à 45°
Pour les professionnels, le kit gabarit avec la technique des angles à 45° offre une méthode plus mécanisée. Ce système fonctionne sur un principe simple : toutes les coupes sont extrapolées à partir de projections à 45 degrés. Il privilégie une approche visuelle et gestuelle, idéale pour standardiser la production d’un chantier sans posséder un savoir-faire mathématique avancé.
Ces guides sont souvent commercialisés dans des pochettes plastifiées ou sur acier fin, vendus par unité ou par lot pour différents diamètres. Ils répondent aux besoins de tuyauterie courante : pour un piquage sur une canalisation de 26,7 mm (1.05″) comme sur un collecteur plus massif de 120 mm (4.72″) de diamètre extérieur. Le traçage se fait au feutre ou à la pointe à tracer, puis la découpe s’effectue manuellement ou avec une machine dédiée si votre budget le permet (voir les capacités des machines de coupe orbitale TTSNG27 et TTS-RD60 dans ces dimensions).
Sujets connexes : articles et discussions de la communauté tuyauteurs
La pratique de la tuyauterie se nourrit autant d’échanges concrets que de technique pure. La communauté des tuyauteurs, forte de 103 491 membres inscrits sur le forum de référence, génère chaque jour des discussions précieuses pour progresser rapidement. Explorer ces ressources permet de comparer les méthodes, d’éviter les erreurs courantes et de découvrir des astuces de terrain.
Inscription et connexion au forum : Rejoindre une communauté de 103 491 tuyauteurs pour échanger techniques et astuces.
Discussion méthode réalisation gueule de loup : Analyse détaillée du traçage et de la découpe d’un piquage en acier, avec avis d’experts.
Article TIG versus MIG/MAG : Comparatif pédagogique pour choisir le procédé de soudage adapté à votre chantier.
Guide table de soudage acier : Conseils de construction et d’équipement pour un poste de travail stable et durable.
Sélection disques pour meuleuse : Comment choisir le bon disque pour la découpe ou l’ébavurage selon le matériau, sans gaspillage.
Pour aller plus loin, des documents techniques en libre accès complètent ces discussions. Un document de 38 pages détaille le calcul et le cintrage des tubes, tandis qu’un autre, fort de 33 pages, se concentre spécifiquement sur les techniques de cintrage des tubes en cuivre. Un guide de 4 pages clarifie également la représentation isométrique des tuyauteries, une compétence essentielle pour lire et créer des plans d’atelier sans ambiguïté. Ces ressources, combinées aux échanges sur le forum, constituent une base solide pour tout tuyauteur souhaitant maîtriser l’ensemble de la chaîne de fabrication.
Définition, utilisation et avantages du piquage en gueule de loup
Le piquage en gueule de loup désigne l’assemblage de deux tubes de diamètres différents, où l’extrémité du tube piqué est découpée en forme de losange incurvé pour épouser parfaitement la paroi du tube principal. Cette technique offre une pénétration de soudure complète et minimise les pertes de charge dans le circuit, contrairement à un simple piquage droit. Elle est particulièrement prisée dans les réseaux de tuyauterie acier industriels le traçage de ce piquage fait l’objet d’un document PDF de référence de 10 pages utilisé par les professionnels de la métallerie.
La géométrie de la découpe garantit une meilleure répartition des contraintes mécaniques au point de jonction. La fabrication s’effectue généralement sur un poste de soudure TIG ou à l’arc, avec des tubes acier d’épaisseur standard 2 à 6 mm. Pour un travail précis, une chanfreineuse électrique de 1050 W permet de préparer les bords, et une unité de coupe orbitale traite des diamètres allant de 12.7 mm à 168.3 mm selon le modèle choisi.
L’usage est répandu pour les piquages sur colonnes montantes, réservoirs et collecteurs. On distingue deux procédés principaux : la méthode manuelle avec traçage au papier et la méthode assistée par gabarit, cette dernière réduisant les erreurs de mesure. Contrairement aux autres sections de cet article, l’avantage se situe ici dans la durabilité de la liaison et la propreté du joint obtenu, même sans démontage préalable de la ligne.
Machines de coupe orbitale et chanfreinage pour piquage de tubes
Le piquage en gueule de loup réalisé manuellement demande un savoir-faire certain, mais il existe des alternatives mécanisées qui garantissent une précision et une productivité supérieures. Les machines de coupe orbitale et les chanfreineuses permettent d’usiner des piquages directement sur la tuyauterie en place, avec une qualité de surface remarquable et un gain de temps considérable.
| Machine | Diamètre travaillé | Usage principal |
|—|—|—|
| US25GL | Piquages sur tubes | Usinage de piquages en gueule de loup |
| US1 Ultimate split | 12,7 mm (0,50″) ID à 168,3 mm (6,63″) OD | Coupe orbitale de tubes |
| US25CH-1020 | Chanfreinage jusqu’à 120 mm (4,72″) OD | Chanfreinage avec moteur électrique 1050 W |
| TTS-RD60 | 21,3 mm (0,84″) ID à 60,3 mm (2,37″) OD | Coupe orbitale de tubes |
| TTSNG27 | 10,3 mm (0,41″) ID à 26,7 mm (1,05″) OD | Coupe et chanfreinage combinés |
Pourquoi mécaniser la préparation des piquages ?
Pour un tuyauteur, l’intérêt principal de ces machines réside dans la régularité de l’usinage. Alors qu’un traçage manuel suivi d’une découpe à la meuleuse peut générer des écarts et des bavures, une machine orbitale produit une coupe nette et perpendiculaire, prête à être soudée. C’est un atout majeur lorsque l’assemblage doit respecter des tolérances serrées, notamment sur des lignes sous pression.
Les chanfreineuses, comme le modèle US25CH-1020, préparent également les bords pour la soudure en créant un biseau régulier. Sa version pneumatique avec moteur 730 W offre une alternative pour les zones sans accès électrique, tandis que le modèle électrique 1050 W convient parfaitement à un usage intensif en atelier.
Des machines adaptées aux configurations difficiles
La grande force de ces équipements est leur capacité à travailler dans des espaces restreints où une machine-outil classique ne peut pas intervenir. Des machines comme la US25GL sont spécifiquement conçues pour l’usinage de piquages sur des canalisations déjà installées.
Pour les tubes de petit diamètre, par exemple entre 10,3 mm (0,41″) ID et 26,7 mm (1,05″) OD, le modèle TTSNG27 combine coupe et chanfreinage en une seule opération. Cette polyvalence évite de multiplier les outillages et réduit les temps de préparation sur chantier.
Pour des applications plus lourdes ou concernant des chaudières et des échangeurs de chaleur, les machines capables d’usiner dès 32 mm (1.26″) ID offrent une polyvalence appréciable. L’utilisation de ces machines nécessite une prise en main rapide, mais leur principe de fonctionnement reste accessible à un tuyauteur expérimenté. Elles constituent un investissement rentable pour les entreprises qui réalisent régulièrement des piquages en gueule de loup, car elles réduisent considérablement les risques d’erreur et les coûts de main-d’œuvre.
FAQ : questions fréquentes sur la gueule de loup en tuyauterie
Comment tracer une gueule de loup efficacement ?
La méthode la plus efficace consiste à utiliser un gabarit en papier ou en carton fin, généré depuis un site web dédié. Vous enroulez ce gabarit autour du tube, puis vous tracez le profil avec un feutre. Cette technique, basée sur les angles et le diamètre exact, évite les erreurs de calcul et garantit une découpe précise et rapide pour un piquage sur tube de diamètre égal ou inférieur.
Quels outils et gabarits pour une découpe propre ?
Pour une découpe nette, utilisez une meuleuse d’angle équipée d’un disque de 1 mm pour la coupe, puis une lime bâtarde pour ajuster les finitions. Côté gabarits, trois options s’offrent à vous : le gabarit papier gratuit issu de générateurs en ligne, les gabarits plastiques réutilisables et les kits professionnels avec technique des angles à 45°. Ces derniers se fixent magnétiquement et garantissent une répétabilité parfaite sur plusieurs tubes de même diamètre.
Pourquoi choisir une machine orbitale de coupe ?
La machine orbitale est le choix idéal pour les travaux exigeant une haute précision industrielle et un gain de temps significatif. Elle réalise simultanément la coupe et le chanfreinage en une seule passe, sans bavure ni déformation. Contrairement au traçage manuel, cette méthode élimine le risque d’erreur humaine et convient parfaitement aux alliages sensibles comme l’inox, assurant une soudure de qualité optimale sur de grandes séries.