Soudure étain sur cuivre : guide complet pour un brasage tendre réussi
Une soudure étain sur cuivre réussie se joue à 90 % avant la chauffe.
- Surfaces dégraissées, poncées jusqu’au cuivre rose et brillant.
- Pâte décapante indispensable pour éviter les perles d’étain.
- Brasure tendre réalisée vers 250 °C avec flamme neutre.
- Laisser la capillarité aspirer l’étain dans le raccord.
- Refroidissement naturel sans eau pour éviter microfissures.
Techniques pas à pas pour une soudure étain sur cuivre propre et solide
Nettoyer, décaper et préparer les surfaces
La réussite d’une soudure étain sur cuivre se joue à 90 % avant même d’allumer le chalumeau. Un métal sale, gras ou oxydé empêche l’étain d’adhérer correctement. Voici les étapes à suivre dans l’ordre.
- Dégraisser les surfaces avec un chiffon imbibé d’alcool ou d’acétone pour éliminer toute trace de graisse.
- Ébarber les extrémités des tubes avec une bande abrasive pour supprimer les bavures de coupe.
- Poncer légèrement la zone de soudure à l’aide d’une toile abrasive fine jusqu’à obtenir un cuivre rose et brillant.
- Appliquer la pâte décapante en couche fine sur les surfaces à assembler avec un pinceau propre.
Le décapage chimique est indispensable : il protège le métal de l’oxydation pendant la chauffe et permet à l’étain de « mouiller » correctement le cuivre. Sans pâte décapante spécifique étain/cuivre, la brasure forme des perles et ne tient pas.
Chauffer, apporter la brasure et refroidir
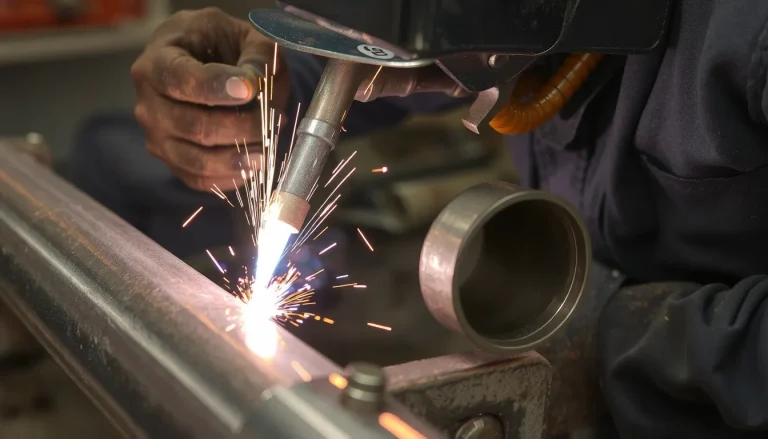
Placez les pièces en emboîtement parfait. Allumez le chalumeau et réglez une flamme neutre bleue, douce et régulière. Le secret du brasage tendre réside dans une montée en température progressive : chauffer par mouvements de balayage sur l’ensemble de la pièce, jamais en un point fixe.
Amenez l’étain au contact du joint uniquement lorsque le cuivre a atteint la bonne température il doit être suffisamment chaud pour faire fondre la brasure au contact, sans que la flamme ne touche directement la baguette. La brasure tendre se fait aux alentours de 250 °C, ce qui préserve les propriétés mécaniques et thermiques du cuivre.
Le geste précis : appliquez la baguette d’étain sur le bord du raccord, et laissez la capillarité aspirer la brasure dans l’espace entre les deux pièces. Retirez la flamme dès que l’étain a pénétré, puis laissez refroidir sans toucher le joint. Le refroidissement doit être naturel, sans eau ni chiffon humide, pour éviter les microfissures.
Outillage et fournitures requises pour souder l’étain sur cuivre
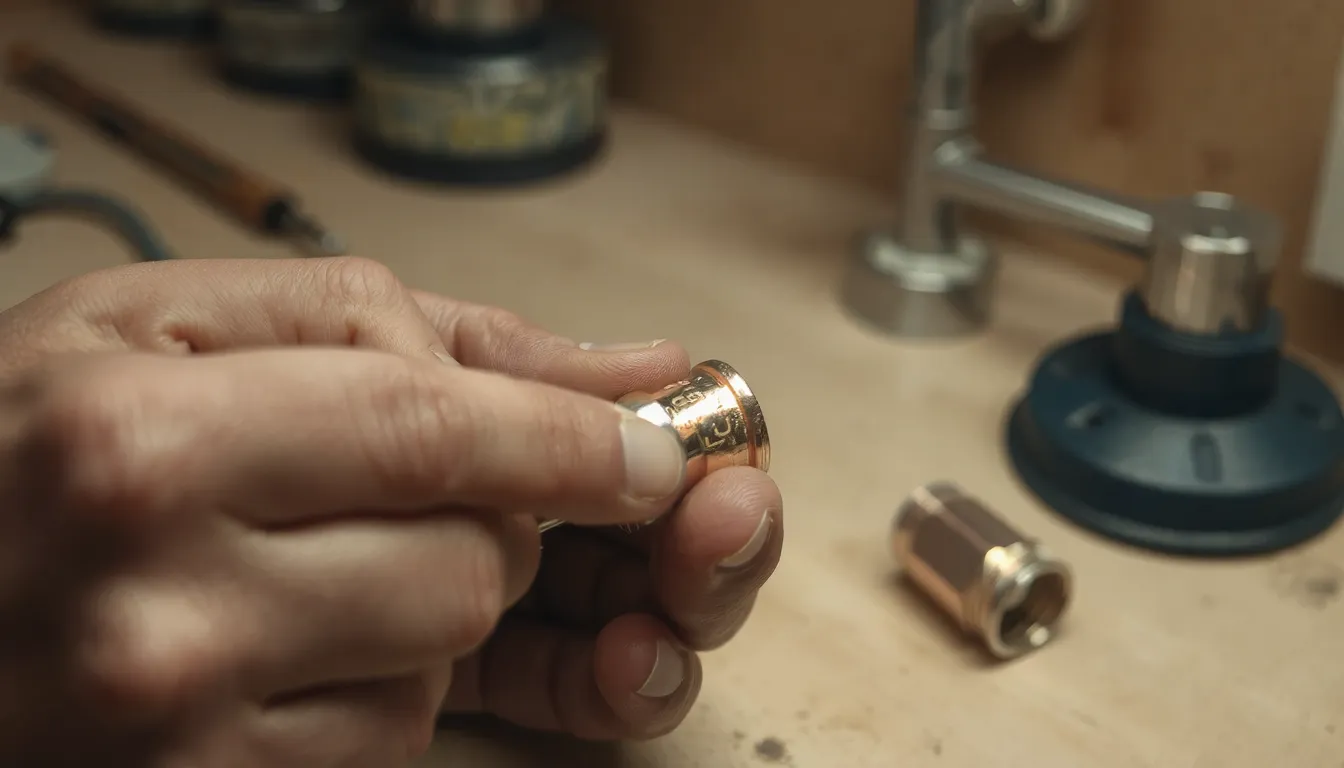
Pour réussir une soudure étain sur cuivre, inutile de disposer d’un atelier de professionnel. L’accessibilité de la brasure tendre repose sur un équipement simple, disponible en grande surface de bricolage. L’essentiel est de choisir des produits adaptés et complémentaires, car la qualité du joint dépend autant de la préparation que de la flamme.
- Chalumeau ou fer à souder : le chalumeau à gaz offre une montée en température rapide, idéal pour les canalisations de plomberie.
- Pâte décapante étain-cuivre : elle élimine l’oxydation et protège la zone de chauffe, garantissant un accrochage optimal de l’étain.
- Bobine d’étain : choisissez une baguette avec flux incorporé ou un étain pur pour un usage sur l’eau potable.
- Bande abrasive fine : pour décaper mécaniquement les surfaces et chanfreiner les extrémités des tubes avant assemblage.
- Chiffon propre non pelucheux : pour essuyer l’excédent de flux et lustrer le joint après refroidissement.
- Gants de protection et lunettes : indispensables pour se prémunir des projections d’étain en fusion et des éclats de métal.
Le trio chalumeau, étain et flux constitue la base. Un kit d’accessoires (comme le kit GEB) incluant la bande abrasive, la pâte et la bobine facilite l’organisation. Ce type d’ensemble est spécifiquement recommandé pour les canalisations d’eau potable. Adapté au cuivre, au laiton ou au bronze, il préserve les propriétés mécaniques et thermiques du cuivre grâce à une température de fusion basse.
Brasage tendre plomberie, chauffage : applications et domaines d’utilisation
Le brasage tendre est la technique de référence pour assembler les canalisations en cuivre dans les installations de distribution d’eau potable et les circuits de chauffage. Lorsqu’il est réalisé avec un kit conforme, il garantit des joints fiables et durables, tout en préservant les propriétés mécaniques et thermiques du cuivre.
Cette méthode s’applique aussi bien pour la plomberie sanitaire que pour les réseaux de chauffage central, où elle résiste aux variations de température. Les métaux comme le laiton, le bronze, le plomb ou le zinc neuf ou peu oxydé se prêtent également à cet assemblage, élargissant son usage à divers raccords et pièces d’artisanat.
Dans le secteur industriel, la brasure tendre est aussi utilisée pour créer des assemblages durables à basse température, particulièrement adaptés aux composants électroniques sensibles à la chaleur. Pour toute application touchant à l’eau destinée à la consommation humaine, le choix d’un kit explicitement recommandé pour cet usage est indispensable.
Conformité et réglementation de la soudure étain sur cuivre pour l’eau
Pour une alimentation en eau potable, la conformité sanitaire est un critère non négociable. L’usage d’une brasure sans plomb certifiée est alors obligatoire pour éviter tout risque de contamination. Choisissez un kit explicitement recommandé pour les canalisations d’eau potable, garantissant une composition compatible avec le contact alimentaire.
Si la réglementation est stricte pour l’eau de boisson, elle s’applique aussi aux installations de distribution. Un kit certifié pour le sanitaire (comme la gamme GEB) assure la sécurité de vos raccords. Cette exigence protège la santé des usagers tout en maintenant l’intégrité du réseau, depuis le compteur jusqu’au robinet.
Astuces, erreurs fréquentes et limites de la brasure tendre au chalumeau
Les gestes à éviter absolument et les réflexes de professionnel
- Ne jamais chauffer la baguette : seule la flamme chauffe les pièces
- Oxydation du tube mal nettoyé : le flux ne peut pas tout corriger
- Chanfreiner correctement les extrémités : sinon l’étain ne pénètre pas
- Laisser refroidir avant manipulation : le joint fragile se fissure
L’erreur la plus courante chez l’amateur consiste à diriger la flamme directement sur la baguette d’étain. Cette habitude fait fondre le métal d’apport trop tôt, avant que le cuivre n’atteigne la température de fusion adéquate. Le résultat : une brasure grenue, poreuse, qui ne garantit aucune étanchéité durable. Le réflexe professionnel : chauffer le raccord en effectuant un balayage régulier de la flamme, puis présenter l’étain sur le tube c’est la chaleur des pièces, et non la flamme, qui doit faire fondre la baguette.
Un tube mal préparé constitue la seconde source d’échec. Une oxydation résiduelle ou des traces de graisse empêchent l’étain d’adhérer : le métal d’apport perle et se rétracte en billes. Un ponçage minutieux avec une bande abrasive jusqu’à obtenir un aspect rosé uniforme, suivi d’une application généreuse de pâte décapante, reste la seule méthode fiable. Pensez également à chanfreiner légèrement l’extrémité du tube : cette opération facilite l’engagement dans le raccord et permet à la brasure de pénétrer par capillarité sur toute la profondeur de l’emboîture.
Résistance et durabilité de l’assemblage par brasure tendre
Lorsqu’elle est correctement exécutée, la brasure tendre étain-cuivre offre un joint d’une excellente fiabilité. Elle préserve intégralement les propriétés mécaniques et thermiques du cuivre, puisque la température de fusion de l’étain reste très inférieure à celle qui pourrait fragiliser le métal de base. Cette caractéristique rend la technique particulièrement adaptée aux assemblages où l’on souhaite conserver l’intégrité structurelle des tubes.
Cette durabilité a néanmoins ses limites. La température de fusion basse de l’étain autour de 230 °C pour les alliages courants signifie que le joint ne supporte pas les températures élevées prolongées. Une canalisation de chauffage fonctionnant à haute pression ou un environnement soumis à des vibrations importantes demandera de vérifier périodiquement l’état des joints. Dans ces conditions, la brasure tendre constitue un excellent choix pour les installations domestiques standard, à condition de respecter scrupuleusement le nettoyage, le flux et la chauffe homogène.