Peut-on souder de l’aluminium ? Guide complet des procédés TIG et MIG
Oui, l’aluminium se soude, principalement par procédés TIG et MIG.
- TIG en courant alternatif, idéal pour le 0,8 à 10 mm.
- MIG semi-automatique, plus productif sur fortes épaisseurs.
- CMT réduit projections et apport de chaleur.
- FSW soude sans fusion, évite la porosité.
- L’oxyde fond à 2 015 °C, l’aluminium à 650 °C.
Les procédés de soudage adaptés à l’aluminium : TIG, MIG et alternatives
Le soudage TIG : la référence pour l’aluminium
Pour souder l’aluminium avec précision et obtenir un cordon esthétique, le soudage TIG en courant alternatif (AC) reste la référence absolue. Cette technique convient parfaitement aux épaisseurs de 0,8 à 10 mm, ce qui couvre la majorité des pièces mécaniques, cadres de vélo ou carrosseries. Le courant alternatif alterne entre un cycle positif qui nettoie la surface et un cycle négatif qui pénètre profondément dans le métal de base. Cette action de nettoyage est indispensable pour briser la couche d’oxyde tenace qui recouvre l’aluminium et fond à 2 015 °C, alors que le métal lui-même ne fond qu’à 650 °C.
Le TIG offre un contrôle total sur le bain de fusion, ce qui limite les déformations sur un matériau particulièrement sensible à la chaleur. L’électrode en tungstène doit être affûtée en pointe fine, et l’ajout du métal d’apport se fait manuellement, baguette dans l’autre main. Cette gestuelle demande un peu de pratique, mais elle garantit une soudure propre, sans projections, idéale pour les assemblages visibles ou soumis à de fortes contraintes mécaniques.
Le soudage MIG et les procédés industriels (plasma, laser, CMT)
Pour les pièces de plus forte épaisseur, le soudage MIG semi-automatique s’impose comme une alternative productive au TIG. Le fil d’apport est déroulé automatiquement dans le pistolet, ce qui permet de souder en continu sur de longues longueurs sans interruption. C’est le procédé privilégié pour les châssis, les réservoirs ou les structures en aluminium de forte section, où la rapidité d’exécution prime sur l’esthétique du cordon.
Au-delà du MIG et du TIG, des technologies plus spécialisées existent pour répondre à des besoins industriels précis :
- Plasma surtout utilisé pour la coupe, mais aussi pour des soudures très fines sur tôles minces
- CMT (Cold Metal Transfer) une variante du MIG qui réduit considérablement les projections et l’apport de chaleur
- Laser réservé aux chaînes de production, il offre une vitesse et une précision inégalées sur aluminium
- FSW (friction-malaxage) procédé à l’état solide qui soude sans fusion, évitant ainsi les problèmes de porosité liés à l’oxyde
Les alliages couramment soudés contiennent du magnésium (0,3 à 7 %) ou du manganèse (0,3 à 1,2 %). Ces éléments influencent directement la résistance mécanique finale et guident le choix du procédé et du métal d’apport, point que nous détaillerons dans la préparation des pièces.
Pourquoi l’aluminium est-il difficile à souder ? Oxyde et particularités thermiques
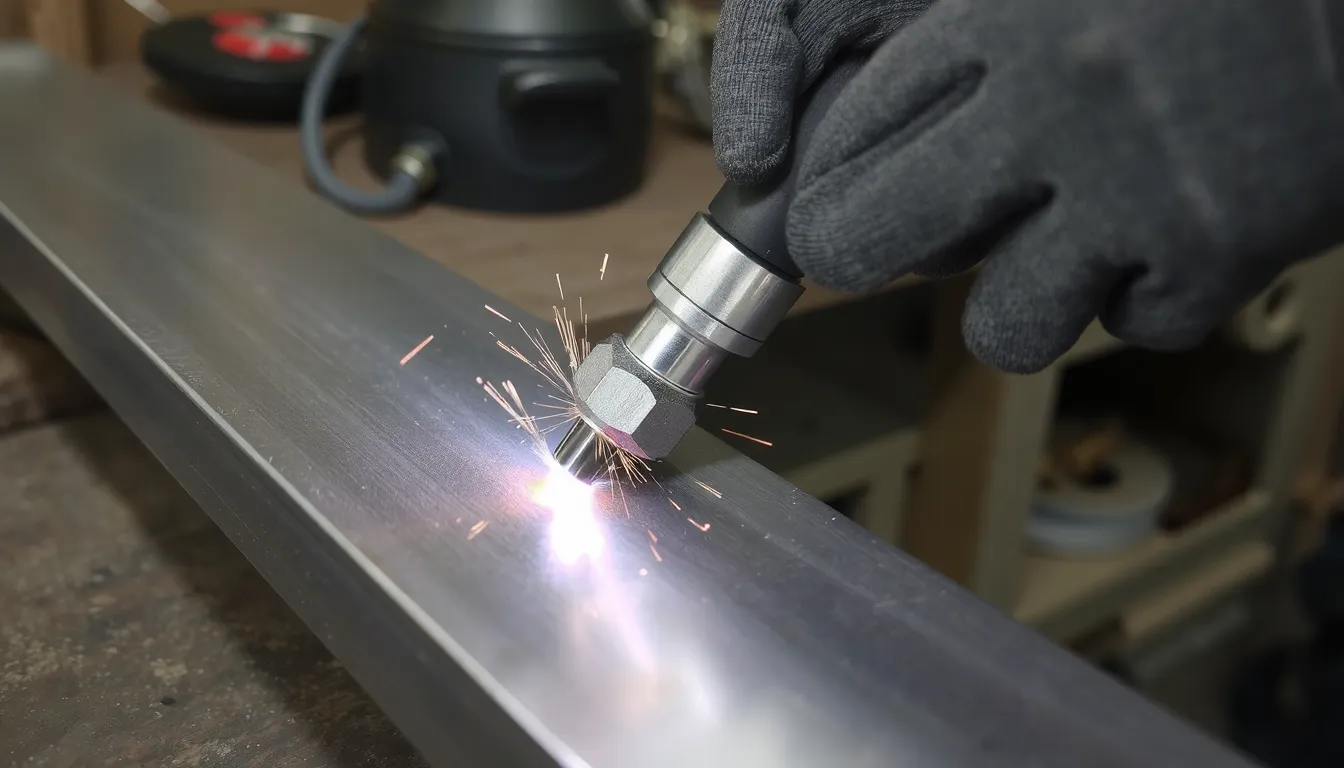
Souder l’aluminium est un exercice délicat qui s’explique par une particularité chimique majeure : sa couche d’oxyde naturelle. Cette pellicule protectrice, qui se reforme instantanément au contact de l’air, fond à 2 015 °C, alors que l’aluminium lui-même fond à seulement 650 °C. Il est donc impossible de la faire fondre directement, et elle doit être impérativement éliminée avant le passage de l’arc.
À cela s’ajoutent des caractéristiques thermiques exigeantes. L’aluminium est un excellent conducteur de chaleur, ce qui signifie qu’il dissipe très vite la température apportée par le chalumeau. Le soudeur doit alors compenser avec un apport énergétique plus important et rapide pour créer un bain de fusion stable. Ce matériau, bien que deux fois plus léger que l’acier pour une solidité équivalente, est aussi très mou et se déforme fortement à chaud, ce qui complique le maintien des pièces en position.
Enfin, la nature du métal joue un rôle clé. L’aluminium pur (Al99,5) offre une faible résistance mécanique, ce qui explique pourquoi on utilise principalement des alliages. La présence de magnésium (0,3 à 7 %), de manganèse (0,3 à 1,2 %) ou de cuivre (environ 5 %) modifie considérablement le comportement du métal sous l’arc et impose de choisir un procédé et un métal d’apport adaptés pour éviter les fissures.
Préparation des pièces et choix du métal d’apport pour une soudure alu réussie
Avant toute chose, retenez que la qualité d’une soudure alu se joue à 80 % sur la préparation. L’aluminium est un matériau exigeant : il se déforme vite à la chaleur et sa couche d’oxyde fond à 2 015 °C, alors que le métal lui-même fond déjà à 650 °C. Nettoyer et dégraisser les pièces n’est donc pas une option, mais une étape obligatoire pour obtenir un cordon sain et durable.
Nettoyage, dégraissage et élimination de la couche d’oxyde
La couche d’oxyde qui recouvre naturellement l’aluminium protège le métal de la corrosion, mais elle doit être retirée avant de souder. Si vous la laissez en place, elle ne fondra pas avec le métal et créera des inclusions dans le bain de fusion.
Voici la procédure à suivre pour une préparation optimale :
– Dégraisser avec acétone ou dégraissant sur toute la zone à souder (environ 3 cm de chaque côté du joint)
– Brosser avec une brosse inox dédiée à l’aluminium uniquement une brosse utilisée sur de l’acier contaminerait la pièce
– Éliminer l’oxyde avant soudage : le brossage doit être effectué juste avant l’opération, car la couche se reforme très vite
– Stocker les pièces au propre pour éviter toute contamination par des graisses ou des particules métalliques
Métaux d’apport : aluminium-silicium, manganèse et critères de choix
Le choix du métal d’apport dépend directement de l’alliage que vous soudez et du résultat mécanique attendu. Les alliages d’aluminium contiennent souvent du magnésium (de 0,3 à 7 %), du manganèse (de 0,3 à 1,2 %) ou du cuivre (environ 5 %), ce qui influence fortement le comportement du bain de fusion.
Deux familles de métaux d’apport dominent le marché :
– Aluminium-silicium (série 4043) : idéal pour les pièces moulées et les alliages sans magnésium. Il offre une bonne fluidité et un cordon esthétique.
– Aluminium-manganèse (série 5356) : recommandé pour les alliages contenant du magnésium. Il garantit une meilleure résistance mécanique et une bonne tenue à la corrosion.
Les formats disponibles sont les baguettes pour le soudage TIG et les fils pour le soudage MIG. En cas de doute, la règle consiste à se référer au fournisseur de métal d’apport. Celui-ci peut vous indiquer précisément la nuance compatible avec votre alliage de base, en fonction de l’épaisseur des pièces et de la résistance souhaitée.
Réglages TIG et MIG : gestes, paramètres et gaz pour souder l’aluminium
Soudage TIG de l’aluminium : réglages du poste et gestes techniques
Le soudage TIG de l’aluminium exige un courant alternatif (AC) obligatoire. Cette polarité est la seule capable de briser la couche d’oxyde en surface à chaque alternance : pendant la demi-phase positive, l’arc vient nettoyer le joint, tandis que la demi-phase négative chauffe la pièce.
– Courant alternatif obligatoire : il décapage l’oxyde et prévient la formation d’un cordon arrondi.
– Électrode tungstène à bout pointu : elle concentre l’arc et stabilise le bain de fusion ; une électrode émoussée dégrade la qualité du cordon.
– Éviter la forme arrondie du cordon : un cordon bombé signale un mauvais réglage ou une vitesse trop lente.
– Contrôler la vitesse d’avance : avancez régulièrement pour que le bain reste étroit et homogène.
– Adapter l’intensité à l’épaisseur : comptez environ 1 A pour 0,025 mm d’épaisseur ; pour une tôle de 3 mm, réglez le poste aux alentours de 120 A.
Utilisez une électrode en tungstène pur ou zirconié et une buse de diamètre adapté au débit de gaz. Le gaz de protection, généralement de l’argon pur, doit être réglé entre 8 et 12 L/min.
Soudage MIG de l’aluminium : paramètres, polarité et déroulement du fil
Le soudage MIG de l’aluminium repose sur une polarité positive (DC+), indispensable pour obtenir une pénétration correcte. Le fil, plus mou que l’acier, nécessite un dérouleur spécial avec goulotte en téflon pour éviter les frictions.
La vitesse du fil et la tension doivent être ajustées ensemble : une tension trop élevée produit des projections, une tension trop faible donne un cordon bombé. Le gaz, argon pur à 99,99 %, protège l’arc et le joint sans créer de liaison avec l’aluminium.
Pour des pièces de 0,8 à 10 mm d’épaisseur, le MIG pulse est souvent privilégié : il limite les apports de chaleur et réduit les déformations. En dessous de 3 mm, préférez le TIG, plus précis et plus facile à maîtriser pour un soudeur débutant.
Soudage de l’aluminium : avantages du résultat final et défauts à éviter
Une soudure aluminium bien réalisée offre des atouts remarquables : une résistance mécanique élevée pour un poids deux fois moindre que l’acier, une excellente résistance à la corrosion et une bonne stabilité thermique. Ces propriétés, combinées à une grande légèreté, expliquent l’usage massif de l’aluminium soudé dans l’aéronautique et l’automobile.
La réussite repose sur l’évitement des défauts classiques comme la porosité, due à un nettoyage insuffisant, et les fissures à chaud, provoquées par une forte déformation thermique. La maîtrise des paramètres limite également les déformations et garantit un cordon régulier, évitant sa forme arrondie. Un bain de soudure propre et une protection gazeuse adaptée sont vos meilleurs alliés.
Le coût du matériau de base et l’équipement spécifique peuvent rebuter, mais les avantages en termes de durabilité et de performance justifient souvent l’investissement. En appliquant les bons gestes et réglages, vous obtenez un assemblage fiable, léger et esthétique, où la solidité du joint n’a rien à envier à d’autres métaux.