Gueule de loup tube : traçage, découpe et techniques d’assemblage expertes
La gueule de loup est une découpe en arc permettant l’emboîtement parfait de deux tubes.
- Découpe en arc pour piquage sur tube de diamètre égal ou supérieur.
- Inox 304 brossé, matériau dominant pour structures apparentes.
- Ø42,4 mm, dimension standard des raccords inox.
- Plage d’usinage de 12,7 mm à 168,3 mm selon les machines.
- Assemblage possible entre DN350 et coude DN650.
- Précision de la liaison dépend de la forme de découpe et de l’angle.
Comprendre la gueule de loup et ses caractéristiques techniques avant de commencer
| Élément technique | Valeurs courantes | Exemples d’application |
|---|---|---|
| Matériau principal | Inox 304 brossé | Raccords et rambardes apparents |
| Diamètre tube courant | Ø42,4 mm | Raccord inox gueule de loup standard |
| Plage d’usinage machines | De 12,7 mm à 168,3 mm | Piquages sur tubes et coudes |
| Exemple dimensionnel spécifique | Tube DN350 dans coude DN650 | Assemblage de diamètres différents |
| Finitions disponibles | Brossé, acier, inox, tube pentagonal | Structures décoratives et industrielles |
Avant de vous lancer dans le traçage ou la découpe, il est essentiel de comprendre ce qui définit une gueule de loup et pourquoi ce type d’assemblage est si prisé. Une gueule de loup désigne la découpe en forme d’arc pratiquée à l’extrémité d’un tube pour lui permettre de s’emboîter parfaitement sur un autre tube de diamètre égal ou supérieur. Cette technique d’assemblage par piquage crée une jonction nette et régulière, idéale pour les structures en inox où l’esthétique compte autant que la solidité.
Le choix du matériau influence directement la méthode de réalisation. L’inox 304 brossé domine largement le marché des tubes destinés aux gueules de loup, notamment pour sa résistance à la corrosion et son rendu visuel professionnel. Pour un raccord inox standard, le Ø42,4 mm constitue la dimension la plus répandue, que l’on retrouve dans les garde-corps, les mains courantes et les structures tubulaires apparentes.
Côté dimensions, les machines d’usinage professionnelles couvrent une plage allant de 12,7 mm pour le diamètre intérieur minimal jusqu’à 168,3 mm pour le diamètre extérieur maximal. Cette amplitude permet de travailler aussi bien sur de petits tubes destinés à des piquages précis que sur des conduites de diamètre conséquent. Dans certains cas, l’assemblage s’effectue entre un tube DN350 et un coude DN650, ce qui exige une découpe parfaitement calculée pour épouser la courbure du support.
La précision de la liaison invisible obtenue dépend de la forme de la découpe demi-cercle ou ovale et de l’angle de rencontre entre les deux tubes. Plus l’assemblage est maîtrisé en amont, plus la soudure sera facile à réaliser et plus le rendu final sera invisible et durable.
Choisir les bons outils et équipements pour une découpe de tube en gueule de loup
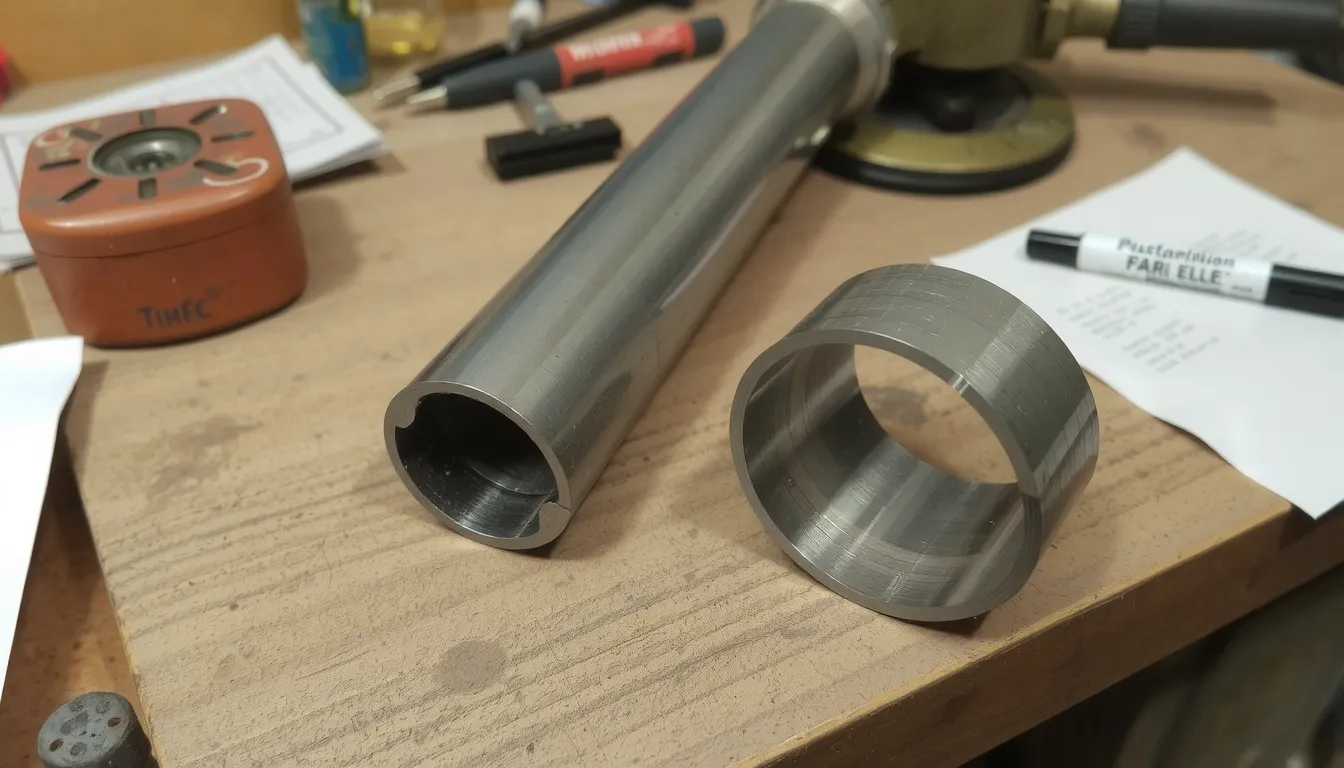
Pour obtenir un piquage net et prêt à souder, le choix de l’équipement dépend de votre volume de production et du diamètre des tubes à assembler. Voici les solutions les plus efficaces pour réaliser une gueule de loup précise, de l’outil manuel à la machine professionnelle.
- Grugeuse pour piquages rapides Idéale pour les tubes de 12,7 mm à 168,3 mm avec la machine US25GL, qui usine directement la forme en gueule de loup.
- Chanfreineuse pour préparation bord Avec une puissance de 1050 W (modèle US25CH-1020), elle prépare les bords sur des diamètres de 12,5 mm à 120 mm.
- Machine coupe orbitale grande série Pour les tubes de 21,3 mm à 60,3 mm (modèle TTS-RD60) ou de 10,3 mm à 26,7 mm (modèle TTSNG27), parfaite pour un travail répétitif.
- Gabarits acier pour traçage Permettent un repérage sans outillage complexe, avec des encastrements précis pour visser, souder ou emboîter les tubes.
- Service découpe laser précis Pour les tubes en inox ou acier, la découpe par laser offre une finition impeccable et des pièces parfaitement reproductibles.
Pour un usage ponctuel ou de l’artisanat, la technique manuelle à la scie ou à la meuleuse reste accessible, mais elle demande une méthode rigoureuse et un bon coup de main.
Comprendre le rôle de chaque machine
La grugeuse est l’outil roi pour les piquages rapides. Elle crée une découpe en forme de demi-cercle ou d’ovale qui épouse parfaitement la courbure du tube récepteur. Pour les besoins plus spécifiques, les machines comme la chanfreineuse US30CH acceptent des tubes de 32 mm à 168,3 mm et préparent un chanfrein propre, garantissant une soudure de qualité.
Les machines orbitales sont quant à elles recommandées pour les grandes séries. Elles automatisent la coupe et le chanfreinage, réduisant considérablement les risques d’erreur et le temps de travail par pièce.
Pour aller plus loin avec la découpe laser
Dans le cadre d’un projet plus ambitieux, le recours à un service de découpe laser est une alternative sérieuse aux outils manuels. Cette technique permet une découpe d’une grande précision sur tubes et profilés, avec des finitions dignes d’un usinage industriel. Elle est particulièrement recommandée pour les matières nobles comme l’inox 304 brossé ou les tubes de Ø42,4 mm.
Produits et solutions clés en main : gabarits, grugeuses et accessoires de finition pour tubes
Gabarits et kits de traçage professionnels
Pour éviter les erreurs de mesure et gagner un temps précieux, les gabarits de traçage constituent une alternative fiable au calcul manuel. Ils permettent de reporter directement la forme de la découpe sur le tube, sans formule complexe.
- Kit gabarits multimédia 1 à 6 : une gamme progressive pour couvrir les diamètres courants et réaliser des encastrements parfaits sans calculs.
- Patron acier laser réutilisable : découpé avec précision, il se positionne sur le tube et se trace en quelques secondes. Sa robustesse autorise de nombreux cycles d’utilisation sur des diamètres comme le Ø42,4 mm pour raccords inox.
- Gabarit CAO pour génération fichier : idéal pour ceux qui souhaitent envoyer leur tracé en découpe laser, avec un rendu net et professionnel.
Grugeuses et machines d’usinage adaptées
Lorsque la production est plus soutenue, la grugeuse et les machines orbitales prennent le relais des méthodes manuelles. Ces équipements garantissent une coupe nette et une répétabilité parfaite sur les piquages en gueule de loup.
- Grugeuse manuelle ou motorisée : pour un piquage idéal sur tube rond, elle permet d’usiner des diamètres de 12,7 mm à 168,3 mm selon les modèles.
- Machine orbitale pour tubes larges : les modèles comme le TTS-RD60 (pour tubes de 21,3 mm à 60,3 mm) ou le TTSNG27 (pour tubes de 10,3 mm à 26,7 mm) s’adaptent aux chantiers exigeants.
- Chanfreineuse pour préparation soudure : les références US25CH (moteur de 1050 W) et US30CH préparent les bords pour une soudure de qualité.
Réaliser une gueule de loup tube : méthode de traçage pas-à-pas à la main ou au laser
Préparer le traçage avec gabarit papier ou outil de mesure
La précision du traçage dépend de la qualité du report des mesures. Un gabarit papier enroulé autour du tube permet de reporter directement le profil de coupe sans calcul complexe. Pour les professionnels, l’utilisation d’un gabarit acier réutilisable garantit une répétabilité parfaite sur de grandes séries.
Avant de tracer, mesurez précisément le diamètre du tube à encastrer. Pour un raccord inox standard, le diamètre extérieur de Ø42,4 mm impose un gabarit spécifique. Sur les chantiers courants, les diamètres usinables s’étendent de 12,7 mm à 168,3 mm, ce qui couvre l’immense majorité des piquages réalisés en atelier comme sur site.
Si vous travaillez en CAO, générez un fichier d’esquisse 3D type SolidWorks, puis imprimez le patron à l’échelle 1:1. Cette méthode reste fiable pour les tubes jusqu’à 168,3 mm de diamètre extérieur, au-delà, mieux vaut segmenter le gabarit en plusieurs sections pour éviter les déformations papier.
Découper et ajuster la gueule de loup avant soudure
- Tracer puis gruger manuellement avec une grugeuse type US25GL pour tubes de 12,7 à 168,3 mm
- Découpe laser pour une précision maximale sur tubes et profilés acier ou inox
- Ajuster avec meuleuse si besoin pour affiner le contact entre les deux pièces
- Contrôler l’assemblage avant soudage en vérifiant l’absence de jour sur toute la périphérie
Le grugeage manuel reste la solution la plus répandue pour les tubes de 21,3 mm à 60,3 mm grâce à des machines comme la TTS-RD60, idéale en déplacement. Après découpe, un contrôle visuel et tactile du contact sur toute la circonférence s’impose. Les ajustements se font à la meuleuse en éliminant les bavures, notamment à l’intérieur du tube où elles gêneraient l’écoulement du fluide et la pénétration de la soudure.
Pour les assemblages exigeant une finition invisible, le micro-joint puis un soudage TIG soigné donnent un rendu net et professionnel. Enfin, le respect d’un jeu de 1 à 2 mm entre les deux tubes facilite la pénétration du cordon sans risque de manque de fusion, tout en garantissant un piquage idéal entre deux ronds.
FAQ : réponses aux questions fréquentes sur l’usinage des gueules de loup sur tubes
Quelle est la différence entre une gueule de loup et un piquage ?
La gueule de loup est une découpe en forme de bec à l’extrémité d’un tube pour épouser parfaitement la circonférence d’un tube de diamètre égal ou différent. Le piquage désigne l’opération qui consiste à percer le tube principal pour insérer le tube secondaire, créant ainsi une jonction en T. La gueule de loup est donc l’emboîture usinée, tandis que le piquage est le trou traversant dans la paroi du tube récepteur.
Comment garantir la précision de l’assemblage en gueule de loup ?
La précision repose sur la maîtrise du rayon de courbure, de l’angle d’inclinaison et du diamètre exact des deux tubes. Utilisez un gabarit de traçage adapté au diamètre et à l’angle souhaité, puis découpez avec une meuleuse ou une scie à ruban en suivant scrupuleusement le trait. Après découpe, ajustez les surfaces en les ponçant jusqu’à obtenir un contact parfait sans jeu visible avant la soudure.


