
Controle non destructif ressuage : principe, étapes et domaines d’application
Le contrôle par ressuage détecte les défauts débouchants en surface grâce à la capillarité.
- Défauts détectables jusqu’à 1 μm.
- Pénétrant aspiré par un révélateur buvard.
- Deux versions : coloré ou fluorescent.
- Cinq niveaux de sensibilité, de 1/2 à 4.
- Processus en 7 étapes indissociables.
- Matériaux adaptés : métaux, verre, composites non poreux.
Qu’est-ce que le contrôle par ressuage (principe et définition)
Le contrôle par ressuage, aussi appelé PT (Penetrant Testing), est une méthode de contrôle non destructif qui détecte les défauts débouchants à la surface des pièces. Son origine remonte à l’époque des chemins de fer à vapeur, où l’on utilisait déjà l’huile et la craie pour révéler les fissures des essieux.
La méthode s’appuie sur un principe physique simple : la capillarité. Un liquide coloré ou fluorescent pénètre dans les moindres ouvertures de la surface, puis remonte sous l’effet d’un révélateur buvard. Le défaut devient alors visible à l’œil nu. Cette technique permet de détecter des défauts dont la taille peut descendre jusqu’à 1 μm.
Mécanisme du ressuage : capillarité et révélateur buvard
Le pénétrant est appliqué sur une surface parfaitement nettoyée et sèche. Par capillarité, il s’infiltre dans les fissures, porosités ou manques de liaison ouverts en surface. Après un temps d’imprégnation, l’excédent est éliminé.
Vient ensuite l’application du révélateur, une fine poudre blanche qui joue le rôle de buvard : il aspire le pénétrant resté piégé dans le défaut. La fissure réapparaît alors sous forme d’une indication colorée ou luminescente, facilement identifiable par l’opérateur.
Pénétrants colorés et fluorescents : sensibilité et matériaux compatibles
- Coloré : inspection en lumière blanche, indication rouge sur fond blanc.
- Fluorescent : inspection sous lumière UV, meilleure sensibilité de détection.
- Cinq niveaux : normes de sensibilité allant de 1/2 à 4.
- Matériaux adaptés : métaux, verre, composites non poreux et non absorbants.
Les étapes du contrôle par ressuage (mode d’examen)
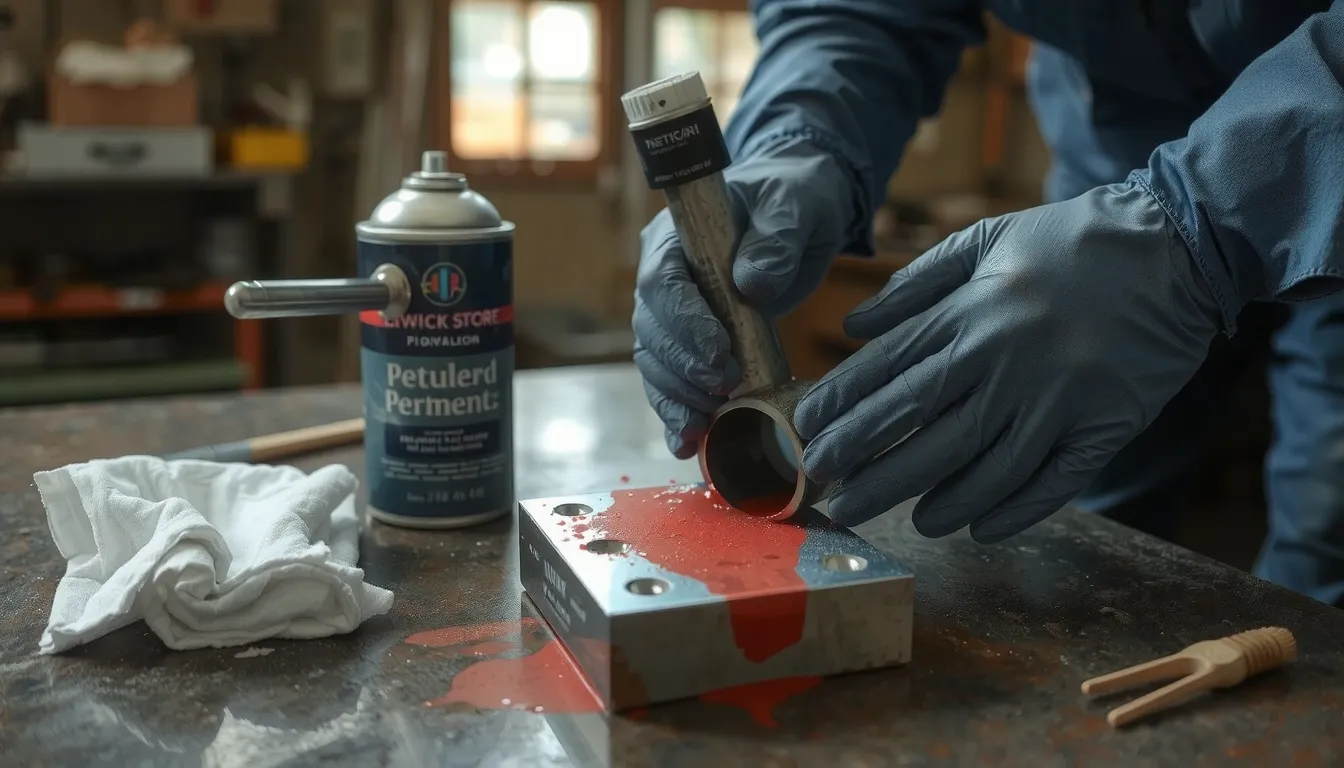
Le processus de contrôle par ressuage se déroule en 7 étapes successives et indissociables. Point rassurant pour les opérateurs : la mise en oeuvre est identique pour les pénétrants colorés et fluorescents. Seuls la nature du pénétrant et le type de révélateur changent, ainsi que l’éclairage utilisé lors de l’examen final.
- Nettoyage préalable : éliminer graisses, calamines et résidus pour libérer les défauts débouchants.
- Application du pénétrant : pulvérisation, immersion ou badigeonnage sur toute la zone à contrôler.
- Élimination du surplus : rinçage à l’eau claire ou essuyage, sans déloger le pénétrant piégé dans les fissures.
- Séchage contrôlé : évaporation de l’eau résiduelle, à l’air ou en étuve selon les pièces.
- Application du révélateur : fines particules buvard qui aspirent le pénétrant hors des discontinuités.
- Examen sous lumière adaptée : lumière blanche pour le coloré, rayonnement ultraviolet pour le fluorescent.
- Interprétation et relevé : localiser, mesurer et consigner chaque indication pertinente.
Chaque étape conditionne la suivante. Un nettoyage incomplet ou un rinçage trop appuyé fausse tout le résultat, d’où l’importance d’opérateurs formés et d’un temps d’imprégnation respecté à la lettre.
Sur des interventions à immobilisation courte, le déploiement sur site mobilise fréquemment 3 équipes de 2 personnes, ce qui permet d’enchaîner les phases rapidement sans compromettre les temps d’attente propres au pénétrant et au révélateur.
La qualification des opérateurs et la traçabilité des procédés, portées par des organismes comme la COFREND, garantissent que ces 7 étapes sont appliquées selon un mode opératoire reconnu et reproductible.
Quand et pourquoi utiliser le ressuage (domaines d’application)
Secteurs et matériaux concernés
- Aéronautique : maintenance préventive des aéronefs et contrôle des pièces structurelles
- Automobile et industrie lourde : vérification des soudures, bielles et carters
- Nucléaire : contrôles réglementaires sur tuyauteries et cuves sous pression
- Matériaux adaptés : aluminium, acier, verre et composites non poreux
Le ressuage s’impose dès qu’il faut vérifier l’intégrité de surface d’une pièce sans la détériorer. Il est reconnu par les organismes de réglementation dans les secteurs où une fissure invisible peut compromettre la sécurité.
Sa mise en œuvre est identique pour les pénétrants colorés et fluorescents, ce qui simplifie l’organisation des interventions. Pour une immobilisation courte, 3 équipes de 2 personnes peuvent suffire à couvrir rapidement plusieurs zones critiques.
Types de défauts détectés et limites de la méthode
Le ressuage révèle tous les défauts débouchants en surface : fissures, porosités, tapures et manques de liaison. Il détecte des défauts d’à peine 1 μm, une sensibilité comparable aux méthodes les plus fines du contrôle non destructif.
Un avantage concret : la méthode peut examiner une pièce sans enlever un revêtement adhérent jusqu’à 6 millimètres d’épaisseur. Cela évite des opérations de décapage longues et coûteuses.
Sa limite principale reste la profondeur. Le ressuage localise un défaut en x et y (position et longueur en surface) mais ne détermine jamais son enfoncement en z. Pour obtenir cette information, il faut recourir à une autre méthode comme les ultrasons ou la radiographie.
Le ressuage parmi les autres méthodes CND
| Méthode CND | Type de défauts détectés | Position dans la pièce |
|---|---|---|
| Ressuage (PT) | Fissures, porosités débouchantes | Surface uniquement |
| Magnétoscopie (MT) | Fissures et criques | Surface et sous-couche |
| Ultrasons (UT) | Inclusions, vides internes | Volume, jusqu’à cœur |
| Radiographie (RT) | Porosités, manques de fusion | Volume interne |
| Courants de Foucault (ET) | Fissures, corrosion | Proche surface |
À découvrir aussi
Côté assemblage métallique, les crapauds BeamClamp enserrent la poutrelle sans perçage ni soudure, avec une certification CE. Et lorsqu’une pièce est fissurée, mieux vaut connaître les techniques de soudure de la fonte, dont la réussite tient surtout à la préparation et à la gestion de la température.
Un rôle complémentaire dans la panoplie des CND
Le ressuage ne remplace aucune autre méthode : il occupe un créneau précis, celui de l’intégrité surfacique. Sa force réside dans sa capacité à révéler des défauts débouchants que d’autres techniques peinent à localiser avec autant de netteté, notamment sur des géométries complexes ou des zones difficiles d’accès. Les 8 fonctions CND identifiées couvrent l’ensemble des besoins industriels, du contrôle de surface à l’analyse volumique.
La magnétoscopie ne s’applique qu’aux matériaux ferromagnétiques, là où le ressuage accepte les métaux non poreux, le verre ou les composites. Les ultrasons et la radiographie sondent l’intérieur de la pièce, mais exigent des moyens lourds et une interprétation spécialisée. Les courants de Foucault restent limités aux matériaux conducteurs et aux défauts proches de la surface.
Pourquoi choisir le ressuage en première intention
Sur un chantier de maintenance ou en contrôle final de soudure, le ressuage s’impose souvent comme le premier examen : rapide, portable, applicable sur site sans démonter la pièce. Il détecte des défauts jusqu’à 1 μm d’ouverture, une sensibilité que peu de méthodes atteignent en surface. Avec 50 ans d’expérience maîtrisée en CND, les industriels ont appris à combiner ces techniques plutôt qu’à les opposer.
La logique est simple : le ressuage confirme et localise, les ultrasons ou la radiographie qualifient la profondeur. Une fissure repérée en surface par ressuage sera ensuite caractérisée en volume par une autre méthode si l’enjeu le justifie. Cette complémentarité garantit une évaluation fiable de l’état de santé d’une pièce critique.
Questions fréquentes sur le ressuage
Comment éliminer les produits de ressuage après contrôle ?
Le nettoyage final s’effectue à l’eau claire ou avec un solvant adapté au pénétrant utilisé, par pulvérisation, immersion ou chiffonnage. Il élimine résidus de pénétrant et de révélateur, puis un séchage contrôlé prépare la pièce avant remise en service.
Peut-on déterminer la profondeur d’un défaut avec le ressuage ?
Non, le ressuage révèle la présence et l’étendue superficielle d’une discontinuité, mais ne mesure pas sa profondeur. Pour connaître la hauteur ou la profondeur réelle d’un défaut, il faut recourir à l ultrason ou à la radiographie.
Quels équipements sont nécessaires pour appliquer un pénétrant ?
L application d un pénétrant requiert un pistolet ou une station de pulvérisation, une source d éclairage adaptée (UV pour les fluorescents), un révélateur en spray ou en poudre, des chiffons propres et un local ventilé conforme aux règles de sécurité.
Peut-on contrôler une pièce sans enlever son revêtement adhérent ?
Non, un revêtement adhérent bloque la remontée du pénétrant vers la surface et masque les indications. Le ressuage s applique donc sur un substrat nu, sauf si le revêtement est retiré localement ou si une méthode CND volumique est utilisée.