

Souder de l’alu au MIG : le guide pratique pour réussir ses soudures
Le MIG permet de souder l’aluminium de 1 mm à plus de 10 mm, rapidement et facilement.
- ER4043 ou ER5356 : le choix du fil d’apport détermine la qualité.
- MIG reste souverain sur les grandes surfaces et assemblages longs.
- Transfert par pulvérisation : idéal pour pièces épaisses et réparations rapides.
- Apprentissage plus rapide que le TIG pour un usage amateur.
- Prend le relais du TIG quand la productivité devient clé.
Comparaison TIG vs MIG pour le soudage de l’aluminium
Face à un projet en aluminium, le choix entre MIG et TIG repose sur un arbitrage simple : la vitesse et la facilité d’exécution contre la précision et l’esthétique de la soudure. Pour des profils de 1 à 4 mm d’épaisseur, le TIG offre un contrôle remarquable, mais il devient délicat au-delà de 2 mm, exigeant des générateurs très puissants pour maintenir un bain de fusion stable. Le MIG, lui, reste souverain sur les grandes surfaces et les assemblages longs, là où la rapidité d’exécution prime.
| Critère de choix | MIG | TIG |
|---|---|---|
| Niveau de difficulté | Plus facile à apprivoiser | Exigeant, geste précis |
| Vitesse d’exécution | Rapide, fil en continu | Lente, apport manuel |
| Épaisseurs adaptées | De 1 mm à plus de 10 mm | 1 à 4 mm (délicat dès 2 mm) |
| Qualité visuelle | Cordon correct, aspect industriel | Soudures propres et nettes |
| Coût d’équipement | Poste moins onéreux | Générateur puissant coûteux |
Un choix guidé par le projet
Le MIG se distingue pour souder des pièces épaisses avec un transfert par pulvérisation : l’arc électrique fait fondre le fil électrode goutte à goutte à grande vitesse. C’est la solution idéale pour des soudures professionnelles de grande taille ou des réparations rapides. En revanche, le TIG, avec son électrode en tungstène non consommable et son gaz inerte, reste la référence pour les pièces fines et visibles. Notez que le MIG offre moins de maniabilité que le TIG en courant alternatif, mais son apprentissage est nettement plus rapide pour un usage amateur. Pour des épaisseurs comprises entre 0,8 et 10 mm, ces deux procédés couvrent la quasi-totalité des besoins en atelier, le MIG prenant le relais du TIG dès que la productivité devient un facteur clé.
Choix du fil d’apport et du gaz pour aluminium
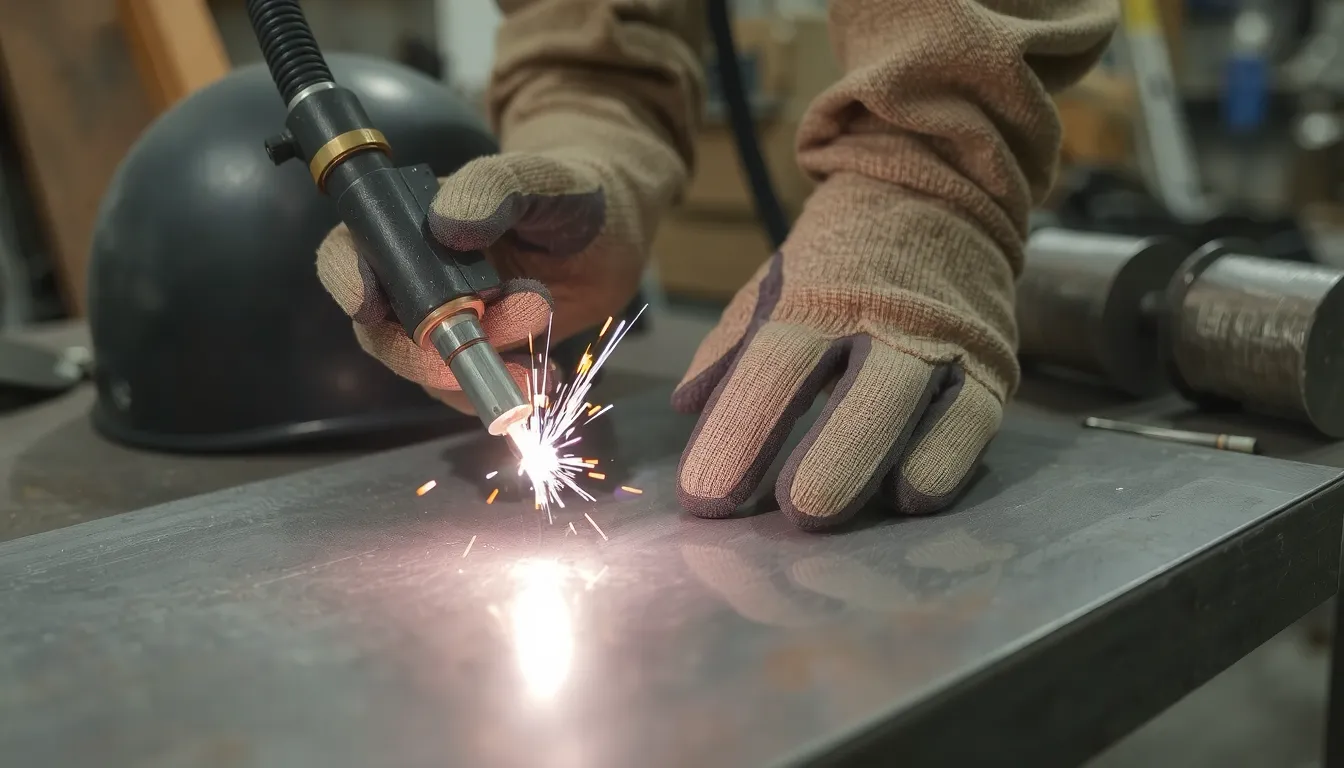
Fil d’apport : ER4043 ou ER5356
Le choix du métal d’apport détermine la qualité mécanique de votre soudure alu MIG. Deux références dominent le marché : l’ER4043 et l’ER5356.
- ER4043 : usage général, idéal pour alliages 2xxx, offre un bain de fusion fluide
- ER5356 : adapté aux alliages plus courants (séries 5xxx, 6xxx), meilleure résistance mécanique
- Fil souple : l’aluminium se tord facilement, surveiller régulièrement le dévidage dans la gaine
- Métal d’apport inadapté : un mauvais choix empêche la séparation de l’oxyde et fragilise le cordon
Le fil d’alu étant plus tendre qu’un fil acier, il est essentiel d’utiliser une gaine téflon et un pistolet à poussoir (ou push-pull) pour éviter les bourrages pendant le soudage.
Gaz de protection : argon pur en standard
Le gaz inerte protège le bain de fusion de la contamination atmosphérique. Sans lui, des porosités apparaissent immédiatement dans le cordon.
- Argon 100 % : le standard recommandé pour le MIG alu, il offre un démarrage et une stabilité d’arc excellents
- Ajout d’hélium : augmente la pénétration sur pièces épaisses, mais déstabilise l’arc et augmente le coût
- Débit recommandé : entre 20 et 30 pieds cubes/heure (soit environ 10 à 15 litres/minute) pour éviter la porosité
- Gaz inertes : ils empêchent l’oxydation du bain et améliorent la fusion du métal d’apport
Pour les épaisseurs de 1 à 4 mm, l’argon pur suffit largement. Le débit minimum à respecter est de 20 litres/minute en dessous, l’air ambiant contamine le bain et cause des bulles.
Pensez à vérifier l’étanchéité de vos raccords et à utiliser une buse adaptée au diamètre du fil. Un gaz mal réglé ou une fuite compromettra tous vos réglages de tension et de vitesse.
Difficultés courantes et comment préparer l’aluminium
Souder l’aluminium au MIG exige une préparation rigoureuse, car ce métal possède une grande affinité pour l’oxygène. Il se recouvre naturellement d’une couche d’alumine dont le point de fusion est bien supérieur à celui de l’aluminium pur. Si vous ne la retirez pas, elle ne fondra pas correctement et emprisonnera des impuretés dans le bain de fusion, provoquant des porosités (bulles et trous) qui fragilisent gravement la soudure.
Pour éviter ces défauts, le nettoyage doit être effectué juste avant de souder, car l’oxyde se reforme très rapidement à l’air. Commencez par dégraisser la pièce avec de l’acétone pour éliminer huiles et saletés. Ensuite, brossez énergiquement la surface et le bord à souder avec une brosse en acier inoxydable dédiée exclusivement à l’aluminium, afin de ne pas introduire de particules d’acier. Ce brossage rompt la pellicule d’oxyde et améliore la fusion.
Enfin, sachez que l’aluminium chauffe très vite : sur une pièce épaisse, un préchauffage à 200°F est conseillé pour limiter le choc thermique, mais il faut maintenir un rythme constant pour éviter de percer le métal à l’amorçage et garder un bain de soudure stable.
Réglages du poste et technique de soudage pas à pas
Le soudage MIG de l’aluminium exige des réglages précis, car le métal réagit instantanément à la chaleur. Contrairement à l’acier, il n’y a pas de marge d’erreur : un arc trop froid crée des soufflures, un arc trop chaud percé la pièce. Voici les paramètres de base à établir sur votre poste avant d’amorcer l’arc.
- Tension : viser entre 18 à 20 volts pour une pénétration stable sans percer le métal.
- Dévidage du fil : régler une vitesse de 200 à 300 pouces/minute pour un transfert par pulvérisation constant.
- Angle du pistolet : incliner l’outil de 10 à 15 degrés en poussée pour un bon dépôt de matière.
- Débit de gaz : un minimum de 20 litres/minute (soit 20 à 30 pieds cubes/heure) est requis.
- Préparer la surface : brossage inox dédié puis dégraissage à l’acétone.
- Avancer vite et droit.
- Garder une distance constante.
- Déplacer le pistolet en continu.
Adapter la puissance à l’épaisseur du métal
La puissance du poste se règle en fonction de l’épaisseur de la tôle. Pour des pièces fines de 1 à 4 mm, le MIG pulse ou en court-circuit est idéal. Au-delà, la technique du transfert par pulvérisation devient nécessaire pour obtenir une soudure propre et résistante.
Pour l’aluminium épais, un préchauffage à 200°F permet de réduire le choc thermique et d’améliorer la fluidité du bain de fusion. Cela évite aussi les criques à la solidification.
Maîtriser la vitesse de déplacement
L’aluminium conduit la chaleur cinq fois plus vite que l’acier. Il faut donc se déplacer rapidement, tout en gardant un cordon régulier. Si vous ralentissez, le bain de fusion s’effondre ; si vous accélérez, la pénétration devient insuffisante.
Un bon repère : le pistolet doit avancer à une vitesse constante, sans oscillation latérale sur les tôles fines. Sur les fortes épaisseurs (10 mm et plus), un léger mouvement de va-et-vient aide à répartir la chaleur.
Erreurs à éviter absolument avec le MIG aluminium
- Nettoyage négligé : porosité garantie. Toute trace de graisse ou d’huile brûle et crée des bulles dans le bain de fusion.
- Brosse inox contaminée : une brosse ayant servi sur acier incruste des oxydes de fer qui ruinent la soudure.
- Dévidage mal réglé : le fil d’aluminium, plus souple que l’acier, se tord et se coince dans le torchon.
- Réglages inadaptés : une tension trop élevée perce le métal immédiatement à l’amorçage.
- Débit de gaz insuffisant : sous 20 litres/minute (soit environ 20 à 30 pieds cubes/heure), l’air ambiant contamine l’arc.
- Vitesse inconstante : un rythme irrégulier produit un cordon irrégulier et des brûlures localisées.
Nettoyage et dévidage : les pièges qui compromettent tout
L’aluminium ne pardonne aucune impureté. La couche d’oxyde fond à une température bien supérieure à celle du métal : si elle n’est pas brossée juste avant le soudage, elle reste solide et emprisonne des gaz dans la fusion. Brossez avec un outil en acier inoxydable dédié uniquement à l’aluminium, puis dégraissez à l’acétone. Cette oxydation se reforme en quelques minutes : préparez la pièce immédiatement avant de souder.
Réglages du poste : la précision évite la casse
Un arc trop puissant sur une tôle fine provoque un perçage immédiat. Respectez la plage de 18 à 20 volts et n’augmentez la vitesse de dévidage qu’entre 200 et 300 pouces/minute selon l’épaisseur. Pour les pièces épaisses, un préchauffage à 200°F limite le choc thermique et facilite l’accroche du premier cordon.
Les spécificités du soudage MIG de l’aluminium
Pourquoi le procédé MIG est adapté à l’aluminium
Le soudage MIG, ou Metal Inert Gas, repose sur un principe simple : un arc électrique est créé entre une électrode fusible (le fil) et la pièce à souder. Ce fil fond goutte à goutte et vient remplir le joint, protégé par un gaz inerte qui empêche toute oxydation pendant l’opération. Ce mécanisme de transfert par pulvérisation est particulièrement efficace sur l’aluminium, car il autorise des vitesses de dévidage élevées, comprises entre 200 et 300 pouces par minute, et un apport de matière régulier.
Pour les grandes surfaces, le MIG s’impose nettement. Contrairement au TIG qui exige une gestuelle lente et précise, le MIG permet de couvrir de longues longueurs de soudure rapidement, sans fatigue excessive. C’est un atout majeur si vous réalisez des châssis, des caissons ou des réparations sur des pièces de plus de 4 mm d’épaisseur. Le TIG reste pertinent pour des épaisseurs de 1 à 4 mm, mais devient délicat au-delà de 2 mm, là où le MIG prend le relais avec une productivité nettement supérieure. Équipement plus abordable, prise en main plus simple : pour un usage amateur intensif, le choix du MIG se justifie pleinement.
Le défi de la couche d’oxyde naturelle
La principale difficulté du soudage de l’aluminium réside dans son affinité extrême avec l’oxygène. Au contact de l’air, il se forme instantanément une pellicule d’oxyde d’aluminium (alumine). Or, cette fine couche possède un point de fusion bien supérieur à celui du métal de base. Souder sans la retirer, c’est risquer de faire fondre l’aluminium en dessous sans jamais faire fondre l’oxyde, créant ainsi des inclusions et des soudures fragiles.
À découvrir aussi
La couche d’oxyde n’est pas le seul obstacle qui complique la soudure : sous l’eau, les conditions changent tout. Le soudage sous-marin consiste justement à réaliser des opérations de soudure directement immergées, avec une expertise unique et des équipements spécialisés adaptés au milieu subaquatique.
Cette couche d’oxyde est le piège n°1 à l’amorçage. L’arc peut « percer » la pièce avant même d’avoir créé un bain de fusion propre, surtout sur des tôles fines. La préparation mécanique est donc une étape non négociable : utilisez une brosse en acier inoxydable dédiée uniquement à l’aluminium, ou un décapant chimique, juste avant de souder, car l’oxyde se reforme en quelques minutes à peine. Une fois cette barrière rompue, le bain de fusion se comporte correctement et le risque de porosité, ce problème de bulles qui fragilise la soudure, diminue considérablement, à condition de respecter un débit de gaz d’argon pur de 20 à 30 pieds cubes/heure. Un poste bien réglé, entre 18 et 20 volts, associé à un bon équilibre de dévidage, vous permettra de contrôler ce défi technique et d’obtenir des cordons propres où le métal s’écoule harmonieusement. Le secret final tient aussi dans votre geste : maintenez un angle de pistolet de 10 à 15 degrés pour canaliser l’arc et éviter les projections.


