Soudure alu au MIG : le guide complet pour des soudures propres et solides
Souder l’alu au MIG demande un transfert par pulvérisation axiale, pas un arc instable.
- Transfert par pulvérisation axiale seul régime pour un cordon propre.
- 18 à 20 volts et dévidage de 200 à 300 pouces/minute.
- Pousser le bain, jamais tirer comme sur acier.
- Angle de traînée de 10 à 15 degrés pour limiter la porosité.
- Pistolet bobine ou gaine téflon contre bourrages du fil souple.
Le soudage MIG aluminium : procédé et technique pas à pas
Souder l’aluminium au MIG n’a rien d’insurmontable, à condition de comprendre que ce métal ne se comporte pas comme l’acier. Sa conductivité thermique élevée et sa sensibilité à l’oxygène imposent une approche spécifique. La première des choses à maîtriser est le mode de transfert du métal : pour obtenir un cordon propre, on utilise exclusivement le transfert par pulvérisation axiale. Ce régime se caractérise par une vitesse de dévidage et une intensité élevées, qui projettent le fil en fines gouttelettes dans l’arc. Ce transfert est essentiel pour garantir une fusion homogène et éviter les projections sur une épaisseur soudable de 1 à 4 mm.
Maîtriser le transfert par pulvérisation axiale
Ce mode de transfert exige un poste capable de délivrer une intensité importante. Si la puissance est insuffisante, le fil touche le bain de fusion et provoque des courts-circuits, rendant l’arc instable. Le réglage du poste doit se situer dans une plage de tension de 18 à 20 volts, avec une vitesse de dévidage comprise entre 200 et 300 pouces par minute. À ces paramètres, l’arc crépite de manière régulière et le dépôt de métal est fluide. Notez que ce procédé est idéal pour réaliser des soudures rapides sur de grandes surfaces, là où le TIG serait trop lent.
Adopter la bonne gestuelle : pousser, tirer, tisser
La technique de soudage elle-même est tout aussi cruciale que les réglages. La règle d’or est de pousser le bain de fusion, et non de le tirer comme on le ferait avec de l’acier. Le pistolet doit être incliné depuis le bain, avec un angle de traînée de 10 à 15 degrés. Cette position permet au gaz de protection de couvrir correctement la zone en fusion et de réduire les risques de porosité. Voici les points clés de la gestuelle à adopter :
- Technique poussée : pistolet incliné depuis le bain de fusion.
- Angle de traînée : maintenir un angle de 10 à 15 degrés.
- Mouvement de tissage : répartition homogène de la chaleur sur les bords.
- Vitesse d’avance constante : déplacement régulier pour un cordon uniforme.
- Fin de passe : éloigner le pistolet du bain pour couper l’arc.
Le mouvement de tissage en zigzag est souvent utilisé sur les pièces épaisses pour répartir la chaleur et éviter que le bain ne s’affaisse. En fin de passe, veillez à éloigner rapidement le pistolet pour éviter de créer un cratère, source de fissures. Avec un peu de pratique, ces réflexes deviennent naturels et font toute la différence sur la qualité finale.
Matériel nécessaire pour souder l’aluminium au MIG (poste, pistolet bobine, consommables)
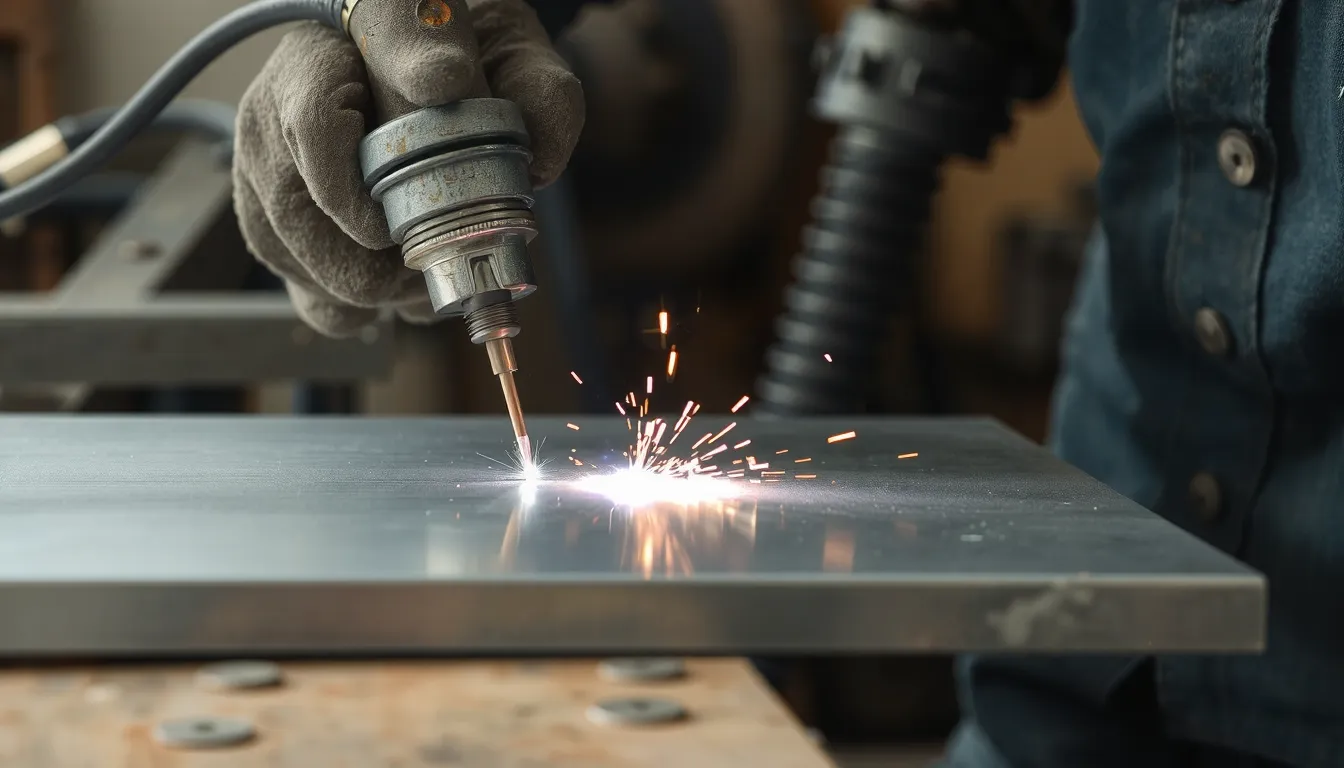
Souder l’aluminium au MIG exige un poste assez puissant pour soutenir une tension de 18 à 20 volts et une vitesse de dévidage de 200 à 300 pouces/minute. Face à la souplesse du fil aluminium, qui provoque bourrages et nidifications dans une gaine standard, deux solutions s’imposent : le pistolet bobine, qui intègre la bobine directement dans la poignée, ou une gaine téflon couplée à un système push-pull. Ce dernier équipement, plus coûteux, reste le plus fiable pour un usage intensif.
Pour le choix de la machine, un générateur MIG classique peut convenir si vous optez pour le pistolet bobine. Dans ce cas, privilégiez un fil de diamètre supérieur (1,2 mm) afin de faciliter le dévidage sur de longues distances. Pensez aussi à votre protection individuelle : un casque à masquage automatique, des gants adaptés et un manchon en cuir sont indispensables pour encaisser la chaleur rayonnante de l’arc.
Enfin, prévoyez le bon consommable. Pour une épaisseur de 1 à 4 mm, un poste de 200 ampères est un minimum confortable, tandis que pour les sections épaisses, un préchauffage à 200°F aide à compenser la conductivité thermique élevée du métal. Le choix du fil d’apport, ER5356 ou ER4043, dépendra de l’alliage de base à assembler, un détail que nous détaillons plus loin. Par précaution, gardez une bouteille d’argon pur avec un débit réglé autour de 20 litres/minute pour protéger le bain de fusion.
Quel gaz pour souder l’aluminium au MIG : argon pur ou mélange ?
Contrairement à l’acier qui supporte un mélange contenant du CO₂, l’aluminium impose une règle stricte : l’utilisation d’un gaz totalement inerte. Toute trace d’oxygène ou d’humidité provoque une oxydation instantanée du bain de fusion, source directe de porosités et de soudures fragiles. Le choix se réduit donc à l’argon pur ou à un mélange à base d’hélium.
| Gaz de protection | Effet sur l’aluminium | Usage recommandé |
|---|---|---|
| Argon pur (100 %) | Arc stable, nettoyage cathodique efficace | Soudure MIG standard, toutes positions |
| Argon + hélium (25 à 75 %) | Apport thermique supérieur, arc moins stable | Pièces épaisses, soudure horizontale |
Pour la grande majorité des travaux sur des épaisseurs de 1 à 4 mm, l’argon pur reste la référence absolue. Il garantit une ionisation facile de l’arc et un transfert par pulvérisation axiale régulier, sans projections. Le mélange avec de l’hélium augmente la température d’arc : utile pour les pièces massives, il complique en revanche le contrôle du bain sur les tôles fines et alourdit le budget.
Le réglage du débit répond à une logique simple : un flux trop faible laisse l’air ambiant contaminer le bain, un flux trop élevé crée des turbulences qui aspirent l’oxygène. Les fabricants recommandent un débit de 20 litres par minute, soit environ 20 à 30 pieds cubes/heure, pour une buse standard. Pensez à vérifier l’étanchéité de votre gaine : une fuite silencieuse sur le circuit gazeux est l’une des causes les plus fréquentes de porosité en soudage aluminium.
Un dernier point crucial : n’utilisez jamais un gaz contenant du CO₂ ou de l’oxygène sur l’aluminium. La réaction chimique produit une soudure noire, cassante et inutilisable. Avec l’argon pur, vous éliminez d’emblée ce risque et vous vous concentrez sur la gestuelle et les réglages de votre poste.
Fil d’apport pour soudure aluminium : 5356 ou 4043 ?
| Diamètre du fil | Épaisseur de l’aluminium | Usage typique |
|---|---|---|
| 0,8 mm | 1 à 2 mm | Tôles fines, précision |
| 1,0 mm | 2 à 4 mm | Polyvalent, usage courant |
| 1,2 mm | 4 mm et plus | Fortes épaisseurs, structure |
Le fil ER5356 : le plus polyvalent
Pour la majorité des projets de soudure alu au MIG, le fil ER5356 s’impose comme le choix le plus sûr. Allié au magnésium, il offre une excellente résistance mécanique et une bonne tenue à la corrosion, ce qui le rend idéal pour les pièces soumises à des contraintes ou exposées aux intempéries. Il convient parfaitement aux alliages courants de type 5xxx (comme le 5083) et supporte bien l’anodisation après soudage.
Le fil ER4043, allié au silicium, reste une alternative intéressante pour les alliages de fonderie ou les pièces plus fines. Il offre un bain de fusion plus fluide et produit des soudures plus esthétiques, mais sa résistance mécanique est légèrement inférieure à celle du 5356. Pour un usage général sur des pièces non structurelles, il rend de bons services.
Choisir le bon diamètre selon l’épaisseur
Le choix du diamètre conditionne directement la facilité de dévidage et la qualité de la fusion. Sur une épaisseur de 1 à 4 mm, qui reste la plage soudable par cette méthode, le fil de 0,8 mm est idéal pour les tôles fines il limite l’apport de chaleur et évite de brûler le métal. Dès que l’on dépasse cette plage, le diamètre doit augmenter pour fournir un apport de matière suffisant.
Pour des sections plus épaisses, passer à un fil de 1,2 mm facilite le dévidage et permet d’atteindre des vitesses de 200 à 300 pouces/minute sans nidification. Un fil plus gros supporte mieux les ampérages élevés nécessaires à la pénétration d’un aluminium massif. En cas de doute, privilégiez le fil de 1,0 mm : il représente un bon compromis pour couvrir la plupart des épaisseurs comprises entre 2 et 4 mm et reste compatible avec un poste MIG classique équipé d’un pistolet bobine.
Réglages du poste MIG pour aluminium : tension, vitesse de fil, polarité
Pour souder l’aluminium en MIG, commencez par brancher le poste en polarité DC positive (électrode positive). Réglez ensuite la tension entre 18 et 20 volts et la vitesse de dévidage entre 200 et 300 pouces/minute. Ces valeurs servent de base pour une épaisseur de 3 mm ; ajustez-les selon l’épaisseur de votre pièce et les indications du constructeur.
Un fil plus gros facilite le dévidage, mais exige un poste puissant. Si l’arc est instable ou produit des projections, réduisez la vitesse de fil. À l’inverse, un arc qui remonte dans la buse indique une tension trop élevée. Testez toujours sur une chute avant de souder votre pièce finale pour affiner les réglages.
Préparation, nettoyage et difficultés du soudage de l’aluminium
Souder l’aluminium au MIG ne pardonne pas l’improvisation. Ce métal forme instantanément une couche d’oxyde (alumine) dont le point de fusion dépasse 2000 °C, contre environ 660 °C pour le métal de base. Si vous ne retirez pas cette pellicule, le bain de fusion ne se forme pas correctement et le cordon devient poreux, fragile et noirci. Une préparation rigoureuse de quelques minutes fait toute la différence entre une soudure solide et une pièce bonne pour la poubelle.
Les étapes incontournables de la préparation
- Dégraissage acétone pour éliminer toute graisse, huile ou résidu de doigt sur la zone à souder.
- Brossage mécanique pour rompre la couche d’oxyde d’alumine, uniquement dans le sens du soudage.
- Brosse inox neuve réservée exclusivement à l’aluminium, jamais utilisée sur acier ou inox.
La séquence est simple : dégraisser d’abord avec un chiffon imbibé d’acétone, puis brosser jusqu’à obtenir un aspect mat et brillant. Brossez dans une seule direction, sans appuyer comme un forcené. Attention : une brosse qui a déjà servi sur de l’acier laisse des particules ferreuses dans l’aluminium, provoquant des piqûres et de la corrosion. Gardez une brosse dédiée à l’aluminium et nettoyez les bords de la pièce, pas seulement la surface visible.
Si vous soudez des tôles de 1 à 4 mm, la préparation chimique et mécanique suffit. La couche d’oxyde se reforme en quelques heures, donc soudez rapidement après le nettoyage. Pour les profilés extrudés ou les pièces fortement oxydées, un léger coup de décapant chimique peut compléter le brossage. Dans tous les cas, ne touchez plus la zone préparée avec les doigts : les graisses naturelles de la peau suffisent à créer des porosités.
Gérer la thermique : le préchauffage
L’aluminium conduit la chaleur environ cinq fois plus vite que l’acier. Sur des sections épaisses, la chaleur s’évacue aussitôt et le bain de fusion ne s’établit pas. C’est là qu’un préchauffage à 200 °F (environ 93 °C) devient utile pour les pièces massives. Cette montée en température réduit le choc thermique et facilite la fusion du fil d’apport sans devoir pousser le poste à pleine puissance.
Le préchauffage se fait au chalumeau ou avec une torche dédiée, en vérifiant la température avec une craie thermosensible ou une sonde. Restez mesuré : sur de l’aluminium mince, un préchauffage excessif fait fondre la tôle avant même de déclencher l’arc. La règle pratique : chauffez uniquement les pièces de plus de 6 mm d’épaisseur, et contrôlez la température pour ne jamais dépasser 150 °C. Au-delà, vous risquez de dégrader les propriétés mécaniques de l’alliage.
Gardez également un œil sur la vitesse de soudage : sur l’aluminium, allez vite, avec un angle de pistolet de 10 à 15 degrés en technique poussée. Un arc trop lent concentre la chaleur sur une zone réduite et provoque des brûlures. Avec un débit de gaz argon réglé entre 18 et 20 litres par minute et une vitesse de dévidage adaptée, vous éviterez la porosité liée à une protection gazeuse insuffisante. Le secret réside dans la régularité : préparation propre, température maîtrisée, geste constant.