Souder le cuivre au chalumeau : le guide complet des techniques et du matériel
Pour souder le cuivre au chalumeau, la flamme doit chauffer la zone de superposition des raccords.
- Ne chauffez jamais directement le fil de métal d’apport.
- Dirigez la flamme sur la partie femelle du raccord avec un mouvement circulaire.
- La température de fusion visée est d’environ 350 degrés pour une brasure tendre.
- La brasure forte exige un poste oxyacétylénique qui atteint 3150 degrés.
- La torche propane (400 à 450°C) suffit pour la brasure tendre domestique.
Ce qu’il faut comprendre : brasure tendre et brasure forte au chalumeau
Avant d’allumer votre chalumeau, il faut distinguer deux techniques bien différentes. La brasure tendre utilise un fil d’étain comme métal d’apport et chauffe le cuivre aux alentours de 350 degrés. Simple à mettre en œuvre, elle suffit pour la plupart des raccordements domestiques en plomberie.
La brasure forte exige un poste oxyacétylénique capable d’atteindre 3150 degrés. On emploie alors une baguette en alliage cuivre-phosphore ou cuivre-phosphore-argent, qui offre une liaison nettement plus résistante, idéale pour les circuits sous pression ou soumis à de fortes températures. À titre de comparaison, une simple torche propane plafonne entre 400 et 450 degrés, ce qui la cantonne à la brasure tendre. Le choix du matériel conditionne donc directement la technique : un poste oxyacétylénique complet représente un investissement d’au moins 600 euros, là où une torche propane reste abordable pour le bricoleur occasionnel.
Chauffer la zone de brasage au chalumeau : le geste technique
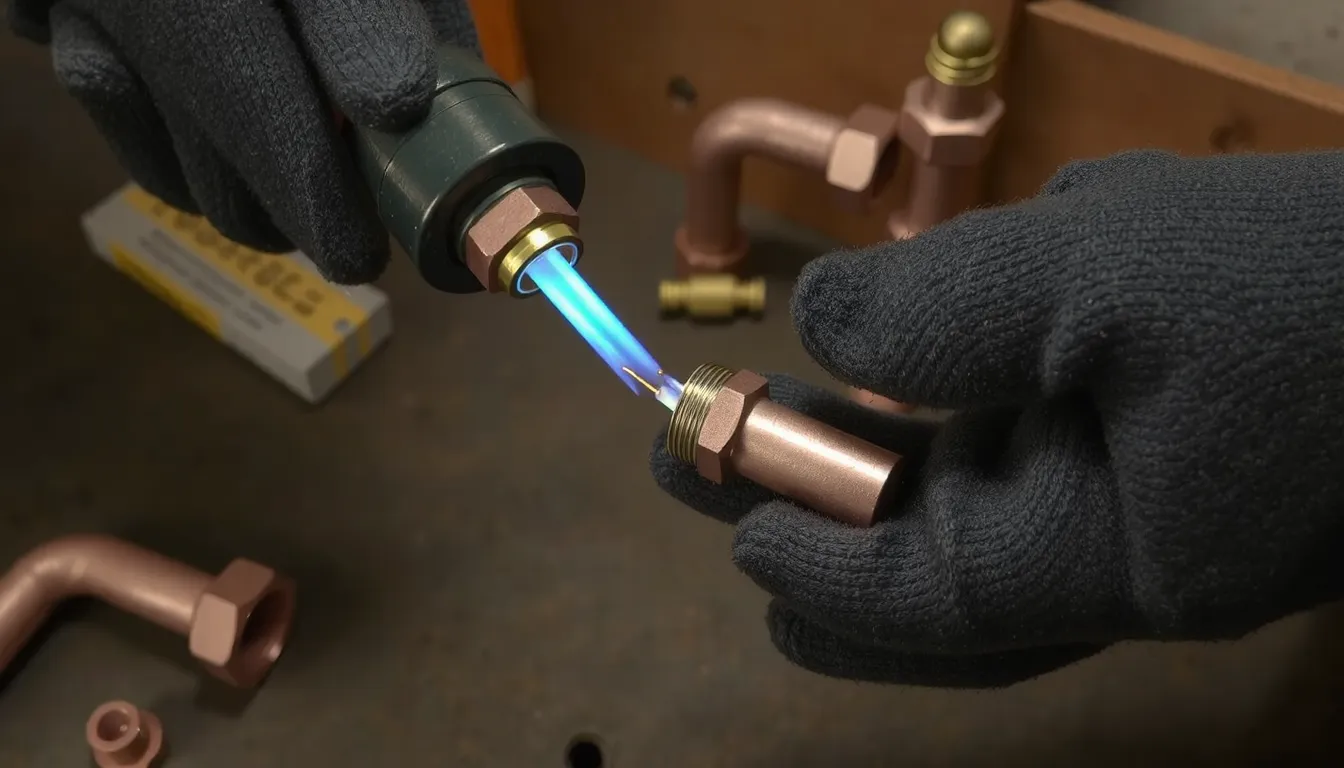
La réussite du brasage dépend d’un point crucial : la flamme doit chauffer la zone de superposition des raccords, jamais le fil de métal d’apport. L’erreur classique consiste à chauffer l’espace entre les deux tubes, ce qui fait fondre le métal d’apport avant que les surfaces soient à température : la brasure perlote et n’adhère pas.
Dirigez la flamme sur la partie femelle du raccord, en effectuant un mouvement circulaire régulier pour répartir la chaleur sur toute la circonférence. Attendez que le tube atteigne la température de fusion du métal d’apport, soit environ 350 degrés pour une brasure tendre à l’étain ; vous le constaterez en touchant le fil contre la jonction. Veillez à ne jamais faire fondre le fil directement dans la flamme : c’est la chaleur du cuivre qui doit le liquéfier.
Le matériel indispensable pour souder le cuivre au chalumeau
Pour réussir un brasage propre et durable, la qualité du matériel est aussi déterminante que votre geste. Le choix de votre équipement dépend directement de la technique employée : la brasure tendre se contente d’une simple torche propane, tandis que la brasure forte exige un poste oxyacétylénique capable de monter en température.
Le poste oxyacétylénique complet
Pour souder le cuivre avec une baguette de cuivre-phosphore, il faut une flamme intense. Le poste oxyacétylénique atteint jusqu’à 3150 degrés, une puissance indispensable pour chauffer rapidement des raccords de gros diamètre. Comptez un budget minimum de 600 euros pour un ensemble complet comprenant les détendeurs, les flexibles et le chalumeau.
Le choix des bouteilles est une étape stratégique. Pour un usage régulier en plomberie, une bouteille d’acétylène d’une contenance de 800 litres couplée à une bouteille d’oxygène de 1 m³ constitue un bon équilibre entre autonomie et maniabilité.
La torche propane, alternative pour petits travaux
Pour les raccordements de diamètre modeste (tubes de 12 à 22 mm), la torche propane est une alternative économique et simple d’utilisation. Sa température maximale de 400 à 450 degrés ne permet pas la brasure forte, mais elle est parfaitement adaptée à la brasure tendre à l’étain qui se contente d’une chauffe à environ 350 degrés.
L’intérêt principal de la torche propane réside dans sa légèreté : pas de chariot ni de détendeur complexe, juste une cartouche vissée sur un manche. Pour un bricoleur qui réalise quelques raccords par an, elle remplit parfaitement son rôle sans nécessiter un investissement conséquent.
Préparer les tubes cuivre avant le brasage
Avant d’allumer le chalumeau, le travail de préparation est plus important que le geste de soudure lui-même. Les impuretés représentent l’ennemi n°1 de la brasure : une surface oxydée, grasse ou poussiéreuse empêchera le métal d’apport d’adhérer et ruinera votre assemblage. La réussite d’un brasage se joue en grande partie à l’établi, avec un simple papier abrasif.
– Nettoyer la surface mâle : frottez toute la partie extérieure du tube qui sera insérée dans le raccord.
– Nettoyer la surface femelle : grattez l’intérieur de l’emboîture (le raccord) avec le même soin.
– Utiliser une toile émeri fine : un abrasif grain moyen à fin suffit pour décaper les traces d’oxydation et de cuivre noirci sans creuser le métal.
– Viser un aspect brillant : après le ponçage, le cuivre doit présenter un éclat rosé uniforme sur les zones à assembler. C’est le signe qu’il est chimiquement propre.
– Éliminer toute trace de graisse : un simple contact des doigts laisse un film gras qui nuira à la brasure. Essuyez les surfaces avec un chiffon sec et propre avant de positionner les pièces.
– Découper à la bonne mesure : un tube découpé au bon dimensionnement et proprement ébavuré assure un emboîtement parfait et facilite la capillarité du métal d’apport.
Ces opérations sont valables pour une brasure tendre à l’étain (qui chauffe autour de 350 degrés) comme pour une brasure forte au chalumeau oxyacétylénique. Surveillez l’état de vos raccords : si un raccord est fortement oxydé ou piqué, un simple ponçage ne suffira pas, mieux vaut le remplacer.
La découpe et le repérage des tubes avant assemblage
La réussite d’une soudure ne se joue pas au moment de chauffer le chalumeau, mais bien en amont, lors de la préparation. Un tube mal mesuré ou un raccord mal positionné entraîne presque systématiquement un échec de la brasure. Prenez le temps nécessaire pour cette étape : elle conditionne l’étanchéité durable de votre installation.
Prendre les mesures et tracer les repères
Commencez par mesurer précisément avec un mètre ruban la longueur de tube nécessaire entre les deux raccords. Une erreur de quelques millimètres suffit à créer des tensions dans le circuit, surtout sur de longues lignes. Le cuivre ne tolère pas la moindre contrainte mécanique une fois assemblé.
Une fois la mesure prise, tracez un repère au feutre sur chaque tube à l’endroit exact de la coupe. Utilisez un feutre à pointe fine pour un trait net et visible. Ce repère vous servira également de guide visuel pour vérifier que le tube ne tourne pas pendant le brasage.
Anticipez ensuite le jeu d’emboîtement du raccord : le tube doit pénétrer jusqu’au fond de la douille, mais il faut prévoir environ 1 à 2 millimètres de jeu pour permettre à la brasure de pénétrer par capillarité. Repérez cette profondeur d’insertion sur le tube avec un second trait. Ce détail évite les mauvaises surprises au moment de l’assemblage final.
Enfin, vérifiez l’alignement vertical et horizontal des sections avant de chauffer. Un tube légèrement de travers se figera dans cette position une fois la brasure refroidie. Un niveau à bulle ou une simple équerre suffit pour ce contrôle rapide mais essentiel.
Découper le tube cuivre aux bonnes dimensions
Pour la coupe, utilisez un coupe-tube plutôt qu’une scie à métaux. Cet outil garantit une coupe parfaitement perpendiculaire à l’axe du tube, condition indispensable pour un bon contact entre les pièces. La molette en acier marque le cuivre sur toute sa circonférence, puis vous resserrez progressivement la vis après chaque rotation complète.
Après la coupe, ébavurez l’intérieur et l’extérieur du tube à l’aide de l’alésoir du coupe-tube ou d’une lime fine. Les bavures créent des aspérités qui gênent l’écoulement de la brasure et peuvent provoquer des fuites. Passez également un coup de toile émeri sur les premiers centimètres du tube pour le décaper, jusqu’à obtenir une surface brillante. C’est exactement la même préparation que celle réalisée sur la partie femelle du raccord : les deux surfaces doivent être parfaitement propres pour que le métal d’apport adhère correctement à environ 350 degrés pour une brasure tendre, ou aux températures bien plus élevées d’un poste oxyacétylénique.
Veillez à ce que le trait de coupe soit franchement net, sans déformation ovale du tube. Si le tube est écrasé ou tordu pendant la découpe, ne tentez pas de le redresser : remplacez la section concernée. Un tube déformé ne permettra jamais une soudure fiable, quelle que soit la qualité de votre chalumeau.
Choix du chalumeau : guide d’achat pour bien souder le cuivre
Face aux deux technologies de brasage, le choix de l’outil détermine la nature de vos travaux. Pour vous décider, comparez leurs capacités réelles : une simple torche propane chauffe jusqu’à 400-450 degrés, ce qui suffit pour la brasure tendre à l’étain sur des tubes de petit diamètre. En revanche, un poste oxyacétylénique atteint 3150 degrés : il est indispensable pour la brasure forte.
| Critère de choix | Torche propane | Poste oxyacétylénique |
|---|---|---|
| Température maxi | 400-450°C | 3150°C |
| Type de brasure | Tendre (étain) | Forte (cuivre-phosphore) |
| Diamètre des tubes | Petits (plomberie) | Tous, sans limite |
| Montage matériel | Cartouche + brûleur | 2 bouteilles + détendeurs |
| Budget minimum | Une cinquantaine d’euros | 600 euros environ |
| Exemple de kit | Lampe à souder simple | Kit Koro réf. 2905 ou 2907 |
Bien dimensionner son investissement
Si vous réalisez des raccords de plomberie occasionnels, la torche propane représente un achat léger et immédiatement opérationnel. Pour un usage régulier ou des sections supérieures à 22 mm, le poste oxyacétylénique s’impose : son minimum de 600 euros inclut généralement le chalumeau à lances interchangeables et les flexibles, mais jamais les bouteilles. Comptez alors une bouteille d’oxygène d’1 m³ et une bouteille d’acétylène de 800 litres pour démarrer.
Vérifiez aussi la présence d’un détendeur sur le kit : il est impossible de régler une flamme précise sans cet équipement. Pour les travaux mixtes, certains artisans possèdent les deux outils, mais un débutant peut débuter avec une torche propane et passer au poste oxyacétylénique uniquement si la brasure forte devient nécessaire.