Soudage MIG et MAG : quelles différences et quel gaz choisir ?
Le MIG utilise un gaz inerte, le MAG un gaz actif pour souder l’acier.
- MIG (131) : argon, pour aluminium et inox.
- MAG (135) : CO₂ ou mélange, pour aciers.
- CO₂ pur : meilleure pénétration sur acier.
- Le gaz actif modifie le bain de fusion.
- Le gaz inerte protège sans réagir.
Différence entre le soudage MIG et le MAG : définition et comparaison
Définition du MIG (Metal Inert Gas) et du MAG (Metal Active Gas)
Derrière les appellations MIG (Metal Inert Gas) et MAG (Metal Active Gas) se cachent deux variantes d’un même principe : le soudage à l’arc avec fil-électrode fusible. La distinction fondamentale réside dans la nature du gaz de protection. Le procédé MIG utilise un gaz inerte typiquement de l’argon pur ou un mélange argon-hélium qui ne réagit pas avec le bain de fusion. Il se contente de protéger la zone de soudage de toute contamination atmosphérique.
Le procédé MAG, lui, emploie un gaz actif comme le CO₂ pur ou des mélanges à base d’argon. Ces gaz ne sont pas de simples spectateurs : ils participent activement à la stabilité de l’arc et influencent la forme du cordon. Sous l’effet de la chaleur, le CO₂ se décompose en monoxyde de carbone et en ozone, ce qui modifie les caractéristiques du bain de fusion. Cette différence chimique explique pourquoi le MIG convient aux métaux non ferreux, tandis que le MAG est privilégié pour les aciers. Les normes européennes codifient ces procédés sous les références 131 (MIG) et 135 (MAG) selon la classification EN ISO 4063.
Les procédés MIG/MAG : ce qui les rassemble, ce qui les distingue
Sur le plan technique, MIG et MAG partagent une même architecture. Tous deux fonctionnent en semi-automatique avec un dévidage continu du fil, une alimentation en gaz et une tension de générateur comprise entre 15 V et 45 V. Le soudeur guide la torche, tandis que la machine gère l’avance du fil et le maintien de l’arc. Les fils massifs utilisés présentent des diamètres allant de 0,6 mm à 2,4 mm (jusqu’à 3,2 mm pour certains cas spécifiques) et contiennent des éléments d’addition comme le silicium (0,3 à 1,2 %) et le manganèse (0,9 à 1,3 %), qui améliorent la qualité du cordon.
La seule vraie différence mais elle est déterminante reste donc le gaz. Le MIG crée un arc doux et stable avec peu de projections, idéal pour l’aluminium et le cuivre. Le MAG, avec son gaz actif, offre une meilleure pénétration sur les aciers, au prix de projections légèrement plus importantes. C’est cette complémentarité qui fait du couple MIG/MAG une solution universelle en atelier comme en industrie.
Le soudage MIG/MAG : quel gaz de protection utiliser ?
Le gaz de protection est bien plus qu’un simple bouclier : il détermine la stabilité de l’arc, la qualité de la pénétration et l’aspect final du cordon. Le choix se résume à une règle simple : on soude l’acier au MAG avec un gaz actif, et on soude l’aluminium ou l’inox au MIG avec un gaz inerte. Pour vous y retrouver, voici un tableau récapitulatif des pratiques courantes.
| Procédé | Gaz utilisés | Matériaux adaptés | Mélange courant |
|---|---|---|---|
| MIG (code 131) | Argon, hélium, mélanges inertes | Aluminium, cuivre, magnésium | Argon pur |
| MAG (code 135) | CO₂ pur ou mélanges actifs | Aciers carbone, faiblement alliés | Mélange C-25 : 75 % argon / 25 % CO₂ |
| MAG (code 135) | Mélanges ternaires Ar/CO₂/O₂ | Aciers inoxydables | Mélange M20 : 8 % CO₂ / 92 % argon |
Pourquoi l’argon est-il incontournable en MIG ?
L’argon est un gaz inerte : il ne réagit pas avec le bain de fusion. Utilisé pur ou mélange à l’hélium, il convient parfaitement aux métaux non ferreux. Une bouteille de gaz Megatop peut atteindre 300 bar de pression, garantissant un débit stable pendant de longues heures de travail. L’argon offre un arc très stable et un beau cordon, sans projections, ce qui est idéal pour des tôles fines en aluminium.
Comprendre le rôle du CO₂ et des mélanges en MAG
Le CO₂ est un gaz actif : sous l’effet de la chaleur de l’arc, il se décompose en monoxyde de carbone et en ozone. Cette réaction chimique augmente la pénétration et la vitesse de soudage sur acier, mais produit plus de projections. Pour limiter cet inconvénient, on lui préfère souvent des mélanges comme le C-25, qui combine la stabilité de l’argon et la pénétration du CO₂. Le mélange M20, plus riche en argon, est quant à lui privilégié pour les aciers inoxydables.
Applications et matériaux du soudage MIG/MAG
Quels matériaux souder au MIG/MAG ?
Le choix entre MIG et MAG dépend avant tout de la nature du métal à assembler. Chaque procédé répond à des familles de matériaux distinctes, avec des fils d’apport adaptés.
- Aluminium soudo-brasage ou MIG avec argon pur, idéal pour carrosseries et châssis.
- Cuivre et alliages conductivité thermique élevée, nécessite un apport énergétique important.
- Magnésium alliages légers soudés en MIG avec gaz inerte.
- Aciers au carbone le domaine roi du MAG, avec CO₂ ou mélanges gazeux.
- Aciers faiblement alliés utilisés en construction mécanique et tuyauterie.
- Inoxydables soudage MAG avec mélanges spécifiques type M20 (8 % CO₂/92 % argon).
Secteurs industriels et usages du procédé
Polyvalent et facilement automatisable, le procédé MIG/MAG s’est imposé dans presque tous les secteurs de la fabrication industrielle depuis son apparition dans les années 1940. Sa capacité à déposer rapidement une grande quantité de métal en fait un allié de choix pour les productions en série comme pour les pièces unitaires lourdes.
- Défense assemblage d’aciers blindés et de structures soumises à de fortes contraintes.
- Construction métallique réalisation de charpentes et d’ossatures d’ouvrages.
- Navale soudage de coques et de superstructures avec postes généralement triphasés.
- Tuyauterie assemblages étanches nécessitant une bonne maîtrise du transfert.
- Automobile châssis et carrosseries en aluminium ou en acier, y compris en version robotisée.
- Travaux publics structures portuaires, ponts et éléments de génie civil.
Le MIG est particulièrement prisé pour les carrosseries aluminium et les châssis automobiles, où la légèreté prime. Le MAG, lui, domine la charpente métallique, l’acier blindé et la tuyauterie industrielle. Grâce à la stabilité de son arc et à la régularité du dévidage, il se prête remarquablement bien à la robotisation, notamment pour le soudage orbital une technique où la torche pivote jusqu’à 360° autour du tube et avec une inclinaison de 15° pour garantir une pénétration homogène.
Soudage MIG/MAG : avantages et inconvénients
Le soudage MIG/MAG séduit d’abord par sa productivité. La vitesse de soudage élevée et le taux de dépôt important du fil fusible réduisent considérablement les temps d’opération, surtout sur de longues soudures. L’amorçage simple de l’arc facilite la prise en main, tandis que les coûts de matériau d’apport restent faibles. Le procédé fonctionne avec un générateur délivrant une tension de 15 V à 45 V, une plage suffisamment large pour couvrir de nombreuses épaisseurs de tôles.
Cependant, le procédé exige un environnement maîtrisé. Sa sensibilité aux courants d’air le rend difficile à utiliser en extérieur, où le gaz de protection se disperse et fragilise le bain de fusion. Une image historique de défauts de collage persiste, souvent due à un mauvais réglage du poste ou à un diamètre de fil inadapté. La pénétration dépend d’ailleurs du diamètre du fil : choisir un fil de 0,6 à 2,4 mm pour des tôles fines, ou un fil plus épais pour des assemblages forts, conditionne la qualité du cordon. Enfin, le choix du gaz reste déterminant : un mélange type M20 (8 % CO₂/92 % argon) réduit les projections sur acier, là où un CO₂ pur augmentera les particules.
Principe de fonctionnement et technique du soudage MIG/MAG
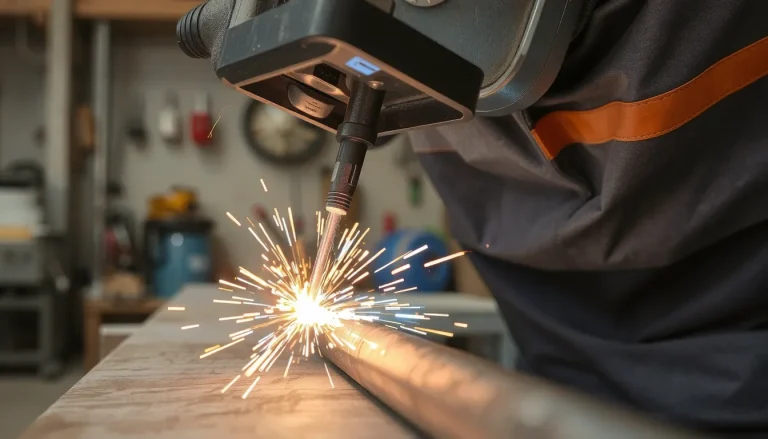
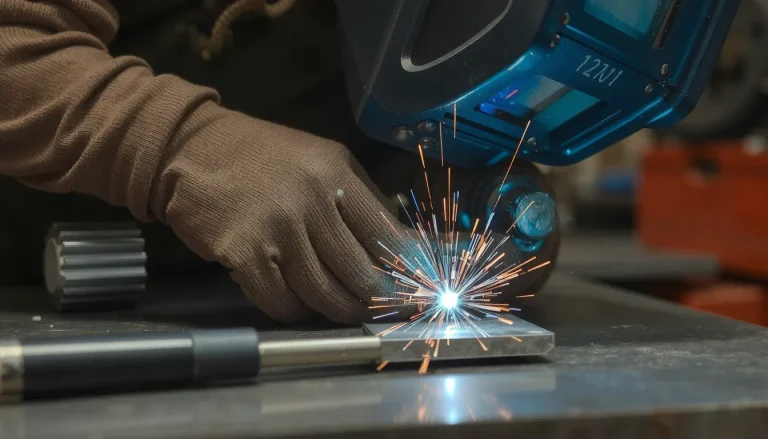
Le procédé repose sur un cycle continu et automatisé. Un dévidoir pousse le fil-électrode fusible vers la torche, tandis que le courant électrique (de 15 V à 45 V) crée un arc qui fond le fil et le métal de base. Simultanément, la buse délivre le gaz de protection qui chasse l’oxygène ambiant, évitant ainsi l’oxydation et la porosité du bain de fusion.
La technique de soudage s’adapte à l’application via cinq modes de transfert du métal : court-circuit, globulaire, pulvérisation axiale, pulsé et rotatif. L’arc pulsé est particulièrement prisé pour limiter les projections, grâce à un détachement ciblé des gouttes de métal. Pour un résultat optimal, maintenez un angle d’avance de 15° par rapport à la verticale et réglez avec précision la vitesse de dévidage en fonction de l’épaisseur des pièces et du diamètre du fil.
Comparatif du MIG/MAG avec les autres procédés (TIG, MMA, fil fourré)
Le choix d’un procédé de soudage ne se résume pas à une question de préférence : il dépend du métal, de l’épaisseur, de la cadence et du niveau de finition attendu. Pour vous aider à y voir clair, voici une comparaison directe entre les quatre grandes familles de procédés à l’arc.
| Procédé | Type d’électrode | Vitesse | Usage typique | Niveau requis |
|---|---|---|---|---|
| MIG/MAG | Fil fusible continu | Très élevée | Industrie, aciers, alu | Débutant à expert |
| TIG | Tungstène non fusible | Lente | Tôles fines, inox, précision | Confirmé |
| MMA (à l’électrode) | Électrode enrobée | Moyenne | Chantier, extérieur, polyvalence | Débutant |
| Fil fourré | Fil tubulaire | Élevée | Fortes épaisseurs, extérieur | Intermédiaire |
Le MIG/MAG se distingue par son fil-électrode dévidé en continu, ce qui le rend nettement plus rapide que le TIG ce dernier exige une gestuelle précise à deux mains (torche et métal d’apport) et convient aux travaux fins. Le MMA reste le plus simple à transporter et le plus tolérant aux conditions extérieures, tandis que le fil fourré s’apparente au MAG mais supporte mieux les courants d’air puisqu’il génère sa propre protection. Pour un usage courant sur acier, le MAG offre le meilleur compromis entre vitesse, coût et propreté des soudures.
Bien choisir son poste à souder MIG/MAG
Pour un usage occasionnel ou un petit atelier, un poste sur 220 V monophasé suffit. En revanche, l’industrie et les fortes épaisseurs nécessitent un générateur 380 V triphasé, plus puissant et adapté au travail intensif. Un dévidoir séparé est recommandé lorsque la torche doit être éloignée du poste.
Le diamètre du fil se choisit selon le métal de base et son épaisseur. Les fils les plus courants mesurent de 0,6 à 2,4 mm, tandis que l’acier massif peut atteindre 3,2 mm. L’erreur la plus fréquente reste de sous-dimensionner son poste : prévoyez toujours une marge de puissance.
Enfin, les réglages de base à maîtriser sont la tension et la vitesse de dévidage. Ajustez-les ensemble selon l’épaisseur du métal pour obtenir un arc stable et un bon aspect de cordon.