Soudure Bout à Bout : Procédés, Équipements et Applications
La soudure bout à bout assemble deux pièces métalliques par leurs extrémités chauffées à fusion.
- Procédé inventé en 1877 par Elihu Thomson.
- Soudage par résistance chauffe par effet Joule puis forge.
- TIG idéal pour l’inox et l’aluminium.
- Laser pour soudures profondes et étroites.
- Norme EN ISO 4063 pour classification officielle.
Qu’est-ce que la soudure bout à bout ? Définition et principes essentiels
La soudure bout à bout est un procédé d’assemblage qui consiste à réunir deux pièces métalliques par leurs extrémités. Les bords des pièces sont chauffés jusqu’à leur point de fusion, puis pressés ou fusionnés ensemble pour ne former qu’un seul élément continu après refroidissement.
Cette technique, dont le principe moderne fut inventé en 1877 par Elihu Thomson, est considérée comme le type de joint le plus simple et le plus solide. Contrairement à d’autres méthodes, elle sollicite moins de matière et garantit une continuité parfaite de la matière. Elle est particulièrement adaptée aux assemblages soumis à de fortes contraintes mécaniques.
Les Procédés de Soudage Bout à Bout : Résistance, Étincelage, TIG, MIG et Laser
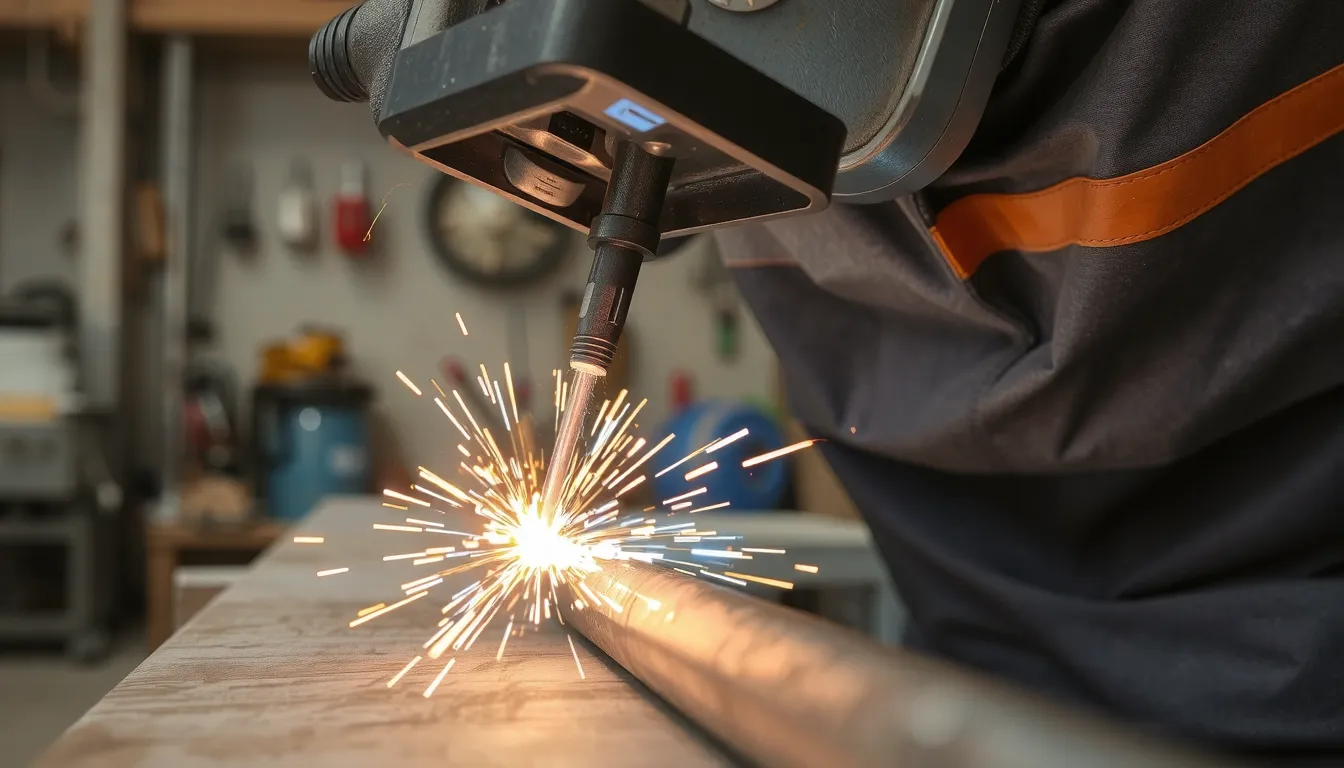
Depuis l’invention de la technique par Elihu Thomson en 1877, le soudage bout à bout a considérablement évolué. Aujourd’hui, plusieurs procédés permettent d’assembler des pièces métalliques avec une précision et une solidité remarquables. Le choix de la méthode dépend principalement du matériau, de l’épaisseur des pièces et du niveau de production souhaité.
Le soudage par résistance et par étincelage (flash)
Ces deux procédés sont les plus anciens et restent très utilisés pour les applications industrielles lourdes. Le soudage par résistance chauffe les extrémités des pièces par effet Joule, puis applique une pression pour les forger ensemble. La méthode par étincelage (flash) utilise un courant élevé pour créer des arcs électriques qui chauffent et fondent le matériau avant l’assemblage final.
- Arc électrique avec électrode : procédé manuel polyvalent pour l’acier et la fonte.
- TIG (tungstène et gaz inerte) : électrode non fusible, idéale pour l’inox et l’aluminium.
- MIG (fil électrode fusible) : semi-automatique, grande vitesse d’exécution.
- Laser (faisceau haute énergie) : soudure rapide et précise sur tôles fines.
- Norme EN ISO 4063 : classification officielle des différents procédés de soudage.
Les procédés modernes : TIG, MIG, laser et faisceau d’électrons
Les technologies modernes offrent une qualité de soudure supérieure et un meilleur contrôle du processus. Le soudage TIG produit des soudures propres et esthétiques, particulièrement adaptées aux tubes en inox et aux alliages sensibles. Le procédé MIG séduit par sa rapidité et sa facilité d’automatisation dans les chaînes de production.
Pour les besoins de haute précision, le soudage laser et le faisceau d’électrons concentrent une énergie extrême sur une zone très réduite. Ces procédés génèrent des soudures profondes et étroites, avec une zone affectée thermiquement minimale. Ils sont privilégiés dans l’aérospatiale et l’électronique, où chaque détail compte.
Notons que ces méthodes s’opèrent souvent sous atmosphère protectrice (gaz inerte ou vide), ce qui garantit l’absence d’oxydation et des joints d’une grande pureté métallurgique.
Équipements et Machines de Soudage Bout à Bout
| Type de machine | Usage industriel type | Paramètres de réglage clés |
|---|---|---|
| Soudeuse par résistance | Maillons de chaîne, barres d’armature | Ampérage, pression, temps de chauffe |
| Machine à étincelage (flash) | Rails, tubes épais, pièces lourdes | Courant élevé, vitesse d’avance, tension |
| Poste TIG / MIG automatisé | Tuyauterie fine, tôlerie aéronautique | Vitesse de déplacement, intensité, gaz |
| Station laser ou faisceau d’électrons | Composants électroniques, pièces de précision | Puissance du faisceau, focalisation, cadence |
Le choix d’une machine dépend directement du volume de production et du niveau de précision exigé. Pour les chaînes de montage automobile, par exemple, des soudeuses à étincelage automatisées assemblent des pièces en quelques secondes avec une répétabilité parfaite. À l’inverse, un atelier de maintenance utilisera un poste TIG polyvalent pour des séries courtes et des matériaux variés.
Automatisation et précision : les clés de la productivité
L’automatisation transforme radicalement la qualité des soudures en supprimant la variabilité liée au geste humain. Les machines modernes contrôlent en continu des paramètres critiques comme la vitesse d’avance, l’ampérage et la tension. Résultat : des soudures plus rapides, plus nettes et surtout parfaitement reproductibles, même sur des centaines de pièces identiques.
Pour les applications les plus exigeantes, les systèmes laser et à faisceau d’électrons concentrent une énergie extrêmement élevée sur une zone très réduite. Cette précision permet de souder des composants miniatures ou des alliages sensibles sans déformation thermique. En contrepartie, ces équipements demandent un investissement conséquent et des opérateurs hautement qualifiés pour régler la puissance, la focalisation et la cadence. Avant d’investir dans une machine haut de gamme, évaluez toujours la cadence réelle nécessaire : une soudeuse par résistance conventionnelle reste souvent le meilleur rapport qualité-prix pour les assemblages simples.
Soudure Bout à Bout vs Soudure par Emboîtement : Laquelle Choisir ?
| Critère de comparaison | Soudure bout à bout | Soudure par emboîtement |
|---|---|---|
| Principe | Alignement et fusion des extrémités | Insertion d’un tube dans un raccord |
| Résistance mécanique | Très élevée, joint continu | Bonne, mais zone de contrainte |
| Consommation de matière | Réduite, peu de pertes | Nécessite un manchon |
| Coût de mise en œuvre | Équipement spécialisé requis | Outillage plus simple |
| Précision d’alignement | Critique, exige un gabarit | Guidée par l’emboîtement |
| Vitesse d’exécution | Rapide en automatisation | Plus lente, multi-opérations |
Le choix entre ces deux techniques dépend avant tout de l’usage final et des contraintes de fabrication. Pour les tuyauteries industrielles ou les cadres structurels, la soudure bout à bout offre des soudures plus solides que les soudures à recouvrement ; elle nécessite également moins de matériaux pour être créée, un atout économique sur les grandes séries. En revanche, la soudure par emboîtement reste pertinente pour les assemblages rapides de tubes PEHD de petit diamètre, où la mise en place d’une machine de soudage s’avère disproportionnée.
La pénétration complète du joint obtenue en bout à bout élimine les interstices où pourraient se loger des impuretés ou des contraintes résiduelles. Ce critère est déterminant dans les secteurs exigeants comme l’offshore ou la chimie. À l’inverse, l’emboîtement crée un double épaulement qui peut compliquer le contrôle qualité par radiographie.
Pour les tubes de gros diamètre ou les fortes épaisseurs, le bout à bout s’impose naturellement. La soudure par emboîtement se limite généralement aux diamètres inférieurs à 63 mm. Si votre priorité est la fiabilité structurelle et la durabilité, orientez-vous vers le soudage bout à bout ; si vous cherchez la simplicité d’exécution sur des réseaux secondaires, l’emboîtement constitue une alternative acceptable.
Applications Industrielles de la Soudure Bout à Bout
Grâce à sa capacité à créer des liaisons aussi résistantes que le matériau de base, la soudure bout à bout est devenue un procédé incontournable dans des secteurs où la fiabilité des assemblages est critique. De la tuyauterie sous pression aux structures supportant des charges colossales, cette technique répond aux exigences de robustesse et d’étanchéité les plus sévères. Voici les principaux domaines d’application où elle excelle.
- Tuyauterie industrielle : assemblage de coudes, tés, brides et vannes pour réseaux sous pression.
- Cadres structurels : jonction de poutres et profilés pour la construction de bâtiments et de ponts.
- Composants automobiles : fabrication de lignes d’échappement et de châssis légers et résistants.
- Secteurs aérospatial et offshore : soudage d’éléments soumis à des contraintes extrêmes et à la corrosion.
Dans l’industrie automobile, cette méthode est privilégiée pour souder les tôles fines et les structures de sécurité. Les constructeurs l’utilisent notamment pour créer des échappements parfaitement étanches ou des châssis qui doivent absorber les chocs sans se rompre. La rapidité des cycles, couplée à la précision offerte par l’automatisation, permet d’atteindre une cadence de production élevée.
Le secteur de la tuyauterie industrielle (notamment pour le transport d’eau ou de gaz) fait également largement appel à la soudure bout à bout. On l’emploie pour relier des tubes en acier ou en PEHD sur des réseaux s’étendant sur des kilomètres. Ici, chaque joint doit garantir une étanchéité parfaite pour éviter les fuites. Les normes de contrôle qualité y sont extrêmement strictes, et des tests non destructifs (radiographie, ultrasons) sont souvent systématiques.
Dans le domaine du génie civil, les charpentes métalliques des gratte-ciels ou des halls industriels reposent sur des centaines de soudures bout à bout. Pour les ponts, ces assemblages doivent résister aux charges de circulation continues et aux vibrations. Le secteur offshore utilise ce procédé pour les plateformes pétrolières, où les pièces soudées sont en contact permanent avec l’eau de mer et supportent des pressions de plusieurs centaines de bars.
Le Choix des Matériaux pour une Soudure Bout à Bout
Le choix du matériau détermine la faisabilité et la qualité de l’assemblage. Les aciers, le cuivre, l’aluminium et l’inox se prêtent bien à ce procédé, tout comme le PEHD pour la plasturgie. En revanche, tous les métaux ne sont pas compatibles entre eux : souder un acier avec un alliage d’aluminium provoque des fissures et une fragilité structurelle.
L’épaisseur des pièces influence aussi le choix de la technique. Pour les tôles fines, un apport de matière est souvent nécessaire afin d’éviter les brûlures. À l’inverse, les tubes en PEHD ou les rails en acier utilisent leur propre fusion, ce qui exige une parfaite homogénéité chimique des extrémités. Dans l’industrie automobile, la compatibilité des alliages est cruciale pour les échappements et les châssis.
Avant de lancer une production, vérifiez toujours la soudabilité des métaux et leur traitement thermique. Un mauvais appariement compromet la résistance mécanique du joint et peut entraîner une rupture prématurée sous contrainte.
Préparation et Configuration des Joints en Soudure Bout à Bout
Avant d’allumer la torche ou de lancer une machine, la qualité de votre soudure bout à bout se joue sur la préparation des pièces. Une coupe nette, un angle adapté et un espacement maîtrisé garantissent une pénétration complète du bain de fusion. À l’inverse, un défaut de préparation provoque des fissures, des manques de liaison ou des déformations.
Les différents types de joints : carré, biseauté et rainuré
Le choix de la configuration dépend avant tout de l’épaisseur du matériau à assembler. Plus la tôle est épaisse, plus il faut ouvrir le joint pour permettre au métal d’atteindre la racine sans surchauffe ni projection.
- Carré : angle 90° sur les bords, sans biseau. Idéal pour les tôles fines jusqu’à environ 3 mm, il suffit de laisser un espace de 1 à 2 mm entre les pièces.
- Biseauté : bord coupé en angle pour les épaisseurs moyennes (3 à 12 mm). Cette préparation augmente la surface de contact et facilite la fusion complète.
- Rainure en V, U ou J simple : configurations ouvertes pour les fortes épaisseurs (au-delà de 12 mm). La rainure en V est la plus courante ; les formes en U et en J limitent l’apport de métal.
- L’épaisseur guide la configuration : une tôle de 2 mm se soude en carré, tandis qu’une bride épaisse de 20 mm exige un chanfrein en V avec un talon de quelques millimètres.
Pour les tuyauteries industrielles en acier, on usine généralement un biseau à 30° sur chaque extrémité, créant un angle total de 60°. Cette géométrie standard assure un accès optimal de l’électrode ou de la torche TIG jusqu’à la racine du joint. Un espacement régulier de 2 à 3 mm entre les pièces reste indispensable pour éviter tout manque de pénétration.
Dans les procédés automatisés comme le soudage flash, la préparation se simplifie : les extrémités sont simplement dressées à la scie ou au tour, car la machine applique une forte pression pendant l’étincelage. Les paramètres machine (vitesse d’avance, ampérage, tension) compensent alors les légères irrégularités de coupe, à condition que le contact initial soit uniforme sur toute la section.