Guide pratique : souder inox au MIG, réglages, gaz et technique
Souder l’inox au MIG exige un poste puissant, un fil adapté et un gaz de protection spécifique.
- Poste avec cycle de service ≥ 60 % pour éviter la surchauffe.
- Mode pulse MIG recommandé pour limiter projections et déformations.
- MIG efficace dès 3 mm d’épaisseur, idéal pour fortes cadences.
- TIG privilégié sous 3 mm jusqu’à 0,5 mm sans percer.
- Éviter toute particule d’acier carbone : risque de corrosion.
Choisir le bon procédé pour souder inox au MIG (des alternatives au MIG)
| Procédé de soudage | Atouts principaux | Limites à connaître |
|---|---|---|
| MIG | Rapide, productif dès 3 mm | Rendu moins net que le TIG |
| TIG | Cordon impeccable, précis | Lent, coût plus élevé |
| MMA (électrode) | Nomade, pratique en site isolé | Finition moyenne, projections |
- MIG : idéal pour les fortes épaisseurs, dès le seuil de 3 mm, et pour les cadences élevées avec un coût d’exploitation réduit.
- TIG : la référence pour les épaisseurs de 1 à 3 mm et les finitions exigeantes, avec un contrôle total de l’apport de chaleur et un cordon sans projections.
- MMA : une solution sans gaz qui dépannera pour des réparations sur site, mais le rendu esthétique reste en retrait.
Pour les tôles fines de moins de 3 mm, le soudage TIG s’impose : il permet de travailler jusqu’à 0,5 mm d’épaisseur sans percer la matière. Au-delà de ce seuil, le MIG devient nettement plus rentable et productif.
Le choix se résume souvent à un arbitrage entre productivité et esthétique. Le MIG offre un excellent rapport coût-efficacité pour les assemblages courants ; le TIG reste la solution des cordons parfaits, notamment sur des pièces visibles ou soumises à des exigences sanitaires strictes. Le budget matériel joue aussi : un poste TIG performant avec pédale et post-refroidissement coûte sensiblement plus cher qu’un MIG équivalent. La décision finale dépendra donc de l’épaisseur à souder, du niveau de finition exigé et du lieu d’intervention.
Équipements essentiels pour souder inox au MIG (poste, fil et accessoires)
Pour souder l’inox au MIG dans des conditions professionnelles, votre poste doit fournir un ampérage élevé et tenir un cycle de service d’au moins 60 %. En dessous, le poste surchauffe rapidement et coupe la soudure en plein cordon, surtout sur des tôles épaisses qui exigent de longues passes.
Un poste avec mode impulsion (pulse MIG) est vivement recommandé. Il régule l’apport de chaleur par cycles, réduit les projections et limite la déformation de l’alliage un vrai atout quand on soude des épaisseurs fines (1 à 3 mm) ou des pièces visibles.
Sélectionner le poste MIG et les accessoires anti-contamination
L’inox est un alliage à 12 à 30 % de chrome. La moindre particule d’acier carbone provoque des points de corrosion irréversibles. Votre équipement doit donc être dédié et rigoureusement propre :
- Gaine téflon ou carbone dédiée : d’une longueur de 3 m, réservée exclusivement au fil inox pour éviter tout frottement et dépôt de particules.
- Galets et tube-contact inox obligatoires : leur rainure doit correspondre exactement au diamètre du fil, sinon le dévidage saccade et l’arc devient instable.
- Dévidoir nettoyé, exempt de poussière : passez un chiffon sec sur les galets et la gaine avant chaque bobine ; l’humidité est l’ennemie n°1 de la soudure inox.
N’utilisez jamais la même gaine pour l’acier doux puis l’inox : les résidus ferreux contaminent le fil et provoquent des piqûres sur le cordon.
À découvrir aussi
Si vous cherchez un procédé encore plus précis, le soudage au plasma concentre l’arc à travers une buse fine pour une meilleure pénétration.
Choisir le fil MIG adapté à la nuance d’inox
Le choix du fil détermine la résistance mécanique et la tenue à la corrosion de l’assemblage. Stockez toujours vos bobines au sec, à l’abri de l’humidité un fil oxydé produit des porosités à la soudure.
- 308L : standard pour inox 304 le plus courant, idéal pour les aciers inoxydables austénitiques type 304/304L.
- 316L : résiste mieux à corrosion recommandé pour l’inox 316, notamment en milieu maritime ou chimique (teneur en molybdène supérieure).
- 309L : inox sur acier carbone le fil de transition par excellence pour assembler une tôle inox sur une structure en acier doux sans risque de fissuration.
La nuance « L » (Low carbon) du fil limite la précipitation des carbures et préserve la résistance à la corrosion de la zone soudée. C’est un critère décisif pour des pièces soumises à des températures élevées.
Bien choisir son gaz pour souder inox au MIG (mélanges et débits)
Le gaz de protection est un facteur décisif pour la qualité de votre soudure. Pour du fil plein inox, le mélange recommandé est composé de 98 % argon / 2 % CO2. Cet ajout minime de CO2 stabilise l’arc et améliore la mouillabilité du cordon, tout en préservant la résistance à la corrosion de l’alliage, qui contient entre 12 et 30 % de chrome.
Un apport de 1 à 3 % de CO2 ou d’O2 dans l’argon est la norme pour le MIG sur inox. Évitez les mélanges riches en CO2, qui carburent le métal. Réglez le débit de gaz entre 20 et 25 CFH pour une protection efficace. Pensez également à paramétrer un post-écoulement de 2 à 3 secondes pour protéger le cordon encore chaud de l’oxydation à l’arrêt de l’arc.
Préparer et nettoyer l’inox avant de souder (surface et finition)
La préparation de surface avant soudure pour éviter la contamination
La réussite d’une soudure sur inox se joue avant même d’appuyer sur la gâchette. La moindre impureté peut compromettre la résistance à la corrosion de votre alliage (qui contient entre 12 et 30 % de chrome selon les nuances). Un nettoyage rigoureux n’est pas une option, c’est une étape critique.
- Brosse inox dédiée obligatoire n’utilisez jamais une brosse ayant servi sur de l’acier carbone.
- Dégraissage complet avant soudage avec un solvant spécifique, sur toute la zone à traiter.
- Outils acier = contamination garantie corrosions les particules de fer incrustées créent des points de rouille.
- Rouille et graisse = points de corrosion ils fragilisent le cordon et annihilent la protection du chrome.
Pensez également à vérifier l’état de vos consommables. Une gaine téflon ou des galets d’avance dédiés au fil inox limitent les frottements et évitent tout apport de particules étrangères. Pour les pièces épaisses, un léger chanfrein ou un brossage mécanique permet d’obtenir une surface saine et brillante, idéale pour une fusion homogène.
La finition après soudure : nettoyage et passivation
Une fois le cordon réalisé, la zone affectée par la chaleur a perdu sa couche protectrice naturelle. Il faut la restaurer pour garantir la longévité de votre ouvrage. Cette étape de passivation est indispensable pour redonner à l’inox sa capacité à résister aux agressions extérieures, surtout si la pièce est destinée à un usage alimentaire ou extérieur.
Commencez par éliminer les scories, les projections et l’oxydation (ce voile brun-bleu que l’on appelle « caramel ») à l’aide d’une brosse en inox ou d’une pâte décapante spécifique. Rincez abondamment à l’eau claire, puis séchez. Pour une protection optimale, appliquez un produit de passivation à base d’acide citrique ou nitrique : il reforme une fine couche d’oxyde de chrome sur la surface. Enfin, un rinçage final et un polissage mécanique avec des disques dédiés à l’inox redonneront tout son éclat à votre soudure.
Régler son poste MIG pour souder l’inox : paramètres et technique
Paramètres de soudure MIG sur inox : tension, vitesse et ampérage
Contrairement à une idée reçue, souder l’inox au MIG ne se règle pas comme le ferait un soudage sur acier doux. La conductivité thermique différente de l’alliage (dont la teneur en chrome varie de 12 à 30 %) impose des réglages spécifiques pour éviter la surchauffe et la déformation.
- Tension plus élevée que pour l’acier : prévoyez environ 2 à 3 volts de plus que pour un acier équivalent, pour stabiliser l’arc.
- Vitesse de dévidage = contrôle apport : c’est elle qui détermine l’intensité et donc la pénétration. Réglez-la progressivement.
- Ampérage : matière épaisse = intensité forte : adaptez l’énergie à l’épaisseur. Le MIG reste pertinent au-delà de 3 mm, les fortes tôles exigeant un apport soutenu.
- Réglages sur chutes avant pièce : c’est non négociable. Testez sur des chutes de même épaisseur et nuance jusqu’à obtenir un cordon régulier sans projections.
Pour un poste à cycle de service, vérifiez qu’il atteint au moins 60 % afin de maintenir la cadence sans coupure thermique. Enfin, privilégiez un réglage de post-écoulement gaz de 2 à 3 secondes minimum pour protéger le bain de solidification de l’oxydation.
Technique opératoire pour un cordon inox réussi au MIG
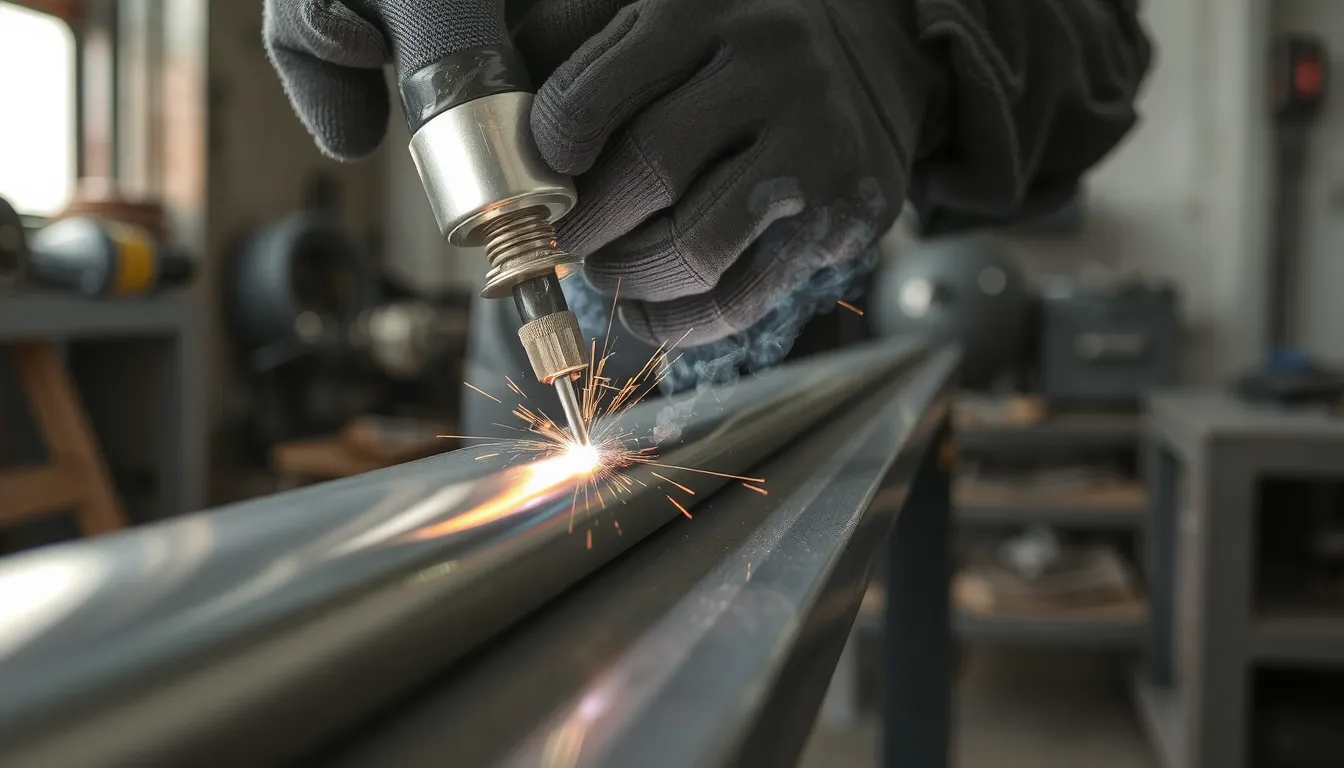
La technique fait la différence entre un cordon brillant et un cordon carbonisé. Adoptez systématiquement la technique de poussée (angle de 5 à 15° par rapport à la verticale) : elle dirige le gaz de protection vers le bain et évite les inclusions. Le dépôt est plus plat et la protection optimale.
Gardez une longueur d’arc courte et une vitesse d’avance régulière. Un arc long chauffe inutilement la pièce et favorise l’oxydation ce que l’on appelle le « caramel » envers du cordon. Si cela se produit, un gougeage à l’argon sera nécessaire avant de repasser une passe.
En fin de soudure, maintenez la torche en position quelques instants : le post-écoulement gaz (souvent réglé autour de 10 secondes) refroidit le point chaud sous protection, évitant la porosité et la décoloration. Un cordon inox réussi est le fruit d’une vitesse maîtrisée et d’une protection rigoureuse pas d’un ampérage maximal.
Les défauts et erreurs à éviter pour réussir à souder inox au MIG
L’erreur la plus courante reste un excès de chaleur, qui déforme la pièce et ruine la tenue à la corrosion. L’inox supporte moins bien les fortes températures que l’acier doux : au-delà de 450°C, la précipitation de carbure fragilise l’alliage. Privilégiez un fil bas carbone (308L, 316L) et soudez par passes courtes pour limiter l’échauffement.
La contamination croisée est un autre piège classique. Une brosse métallique ayant servi sur acier carbone laisse des particules de fer qui provoquent des points de corrosion sur l’inox. Utilisez exclusivement des outils dédiés inox, neufs ou nettoyés. En cas d’oxydation envers du cordon le fameux « caramel » brunâtre un gougeage à l’argon s’impose avant toute nouvelle passe.
Ajustez enfin vos paramètres sur chutes avant la pièce finale. Des projections excessives signalent souvent une tension trop élevée : réduisez-la progressivement tout en surveillant la vitesse de dévidage. Les éclaboussures collées sur la surface doivent être retirées mécaniquement après refroidissement, avant la passivation pour restaurer la couche protectrice de chrome.
Vos questions sur le fait de souder inox au MIG réponses concrètes
Le soudage MIG sans gaz est-il réalisable sur de l’inox ?
Non, le MIG sans gaz avec fil fourré n’est pas recommandé pour l’inox. Ce procédé provoque une forte oxydation et des piqûres, détruisant la résistance à la corrosion de l’acier. Le MIG sur inox exige un gaz de protection actif ou inerte pour garantir un cordon propre et une zone soudée saine.
Pourquoi le TIG est-il souvent préféré au MIG pour souder l’inox ?
Le TIG offre un contrôle supérieur de l’apport de chaleur, limitant les déformations et les résidus de calamine. Il produit des soudures plus esthétiques et mieux adaptées aux fines épaisseurs. Cependant, le MIG reste plus rapide et plus productif sur des pièces épaisses ou pour des assemblages longs.
Quels sont les réglages MIG standards pour l’inox ?
Pour du fil de 0,8 mm, réglez une tension entre 16 et 19 volts et une vitesse de fil comprise entre 4 et 7 mètres par minute. Ajustez toujours l’ampérage selon l’épaisseur de la tôle : environ 45 ampères par millimètre. Privilégiez un mode pulsé pour réduire les projections.
Quel fil MIG utiliser selon la nuance d’inox à souder ?
Pour une nuance 304, choisissez un fil 308L ou 308LSi. Pour l’inox 316 et 316L, utilisez un fil 316L ou 316LSi. Concernant l’inox martensitique type 410, optez pour un fil 409Nb ou 430. Ce choix garantit une bonne résistance mécanique et une excellente tenue à la corrosion du joint.
Le MIG est-il plus rapide que le TIG pour l’inox ?
Oui, le MIG est nettement plus rapide que le TIG, car le fil est déposé en continu. La vitesse de soudage est environ deux à trois fois supérieure, ce qui réduit les coûts sur les séries. En revanche, le TIG reste plus pertinent pour les tôles fines où le risque de brûlure est élevé.
Comment éviter la déformation de l’inox lors d’une soudure MIG ?
Limitez la déformation en soudant par points opposés ou en quinconce, puis en utilisant un bridage efficace. La vitesse de déplacement doit être soutenue, et l’apport de chaleur faible. Vous pouvez aussi utiliser un barreau de cuivre en support pour évacuer la chaleur rapidement et stabiliser la géométrie de la pièce.