Soudage aluminium au chalumeau : techniques, équipement et préparation
Travailler l’aluminium au chalumeau relève presque toujours du brasage, pas du soudage.
- Propane pour brasage léger, gaz MAP pour pièces épaisses.
- Oxyacétylène permet la fusion mais risque de percer la pièce.
- Le flux dissout l’oxyde et protège le bain de fusion.
- 450 °C minimum pour que l’alliage d’apport fonde.
- Baguettes 4043 standard pour une bonne résistance.
- Flame douce et légèrement carburante pour éviter de brûler l’aluminium.
Équipement nécessaire pour souder l’aluminium au chalumeau : gaz, torches et flux
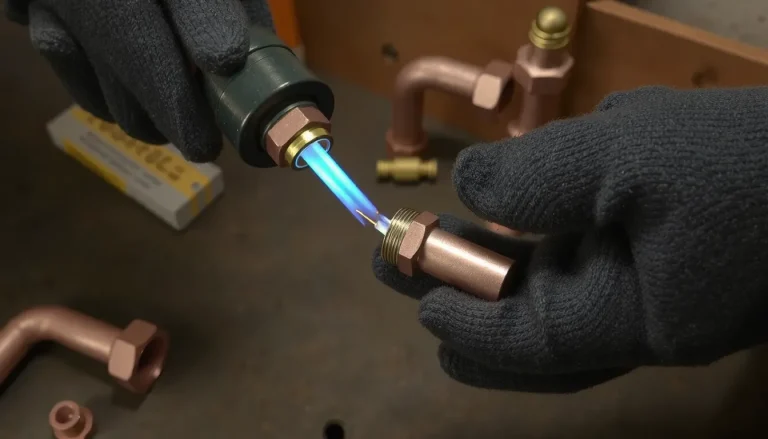
Pour travailler l’aluminium au chalumeau, le choix du gaz détermine ce que vous pouvez réaliser. Le propane convient parfaitement au brasage léger, mais le processus est lent. Pour des pièces plus épaisses, le gaz MAP (mélange air-propane enrichi) chauffe plus rapidement et fait gagner un temps précieux. L’oxyacétylène, quant à lui, permet un véritable soudage par fusion, mais il exige une main experte : la température très élevée fait fondre l’aluminium en quelques secondes, et le risque de percer la pièce est réel.
| Type de gaz | Usage recommandé | Épaisseur alu adaptée |
|---|---|---|
| Propane | Brasage, bricolage léger | Fine, jusqu’à ¼ pouce |
| Gaz MAP | Chauffe rapide, pièces épaisses | Moyenne à épaisse |
| Oxyacétylène | Soudage qualifié, risque de fonte | Toutes, contrôle délicat |
Le rôle du flux et des tiges d’apport
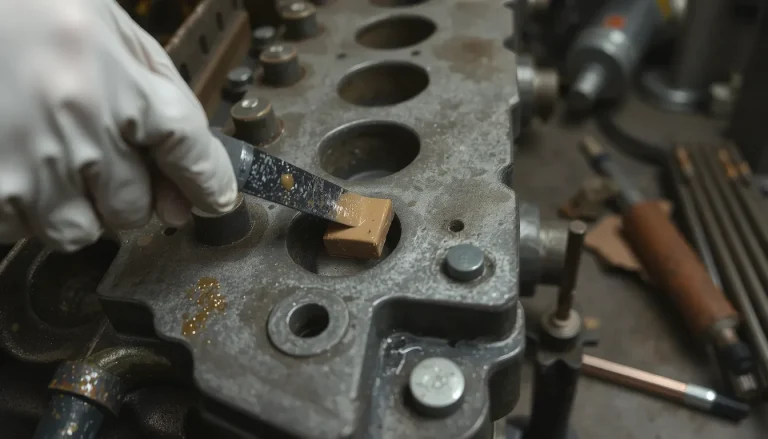
Le flux est un élément indispensable : appliqué sur le métal avant chauffe, il dissout la couche d’oxyde qui se reforme constamment à la surface de l’aluminium et protège le bain de fusion. Sans flux, le métal d’apport perle et n’adhère pas. Pour le brasage, la température minimale de 450 °C doit être atteinte pour que l’alliage d’apport fonde correctement. La flamme doit être douce et légèrement carburante jamais oxydante pour ne pas brûler l’aluminium.
Les tiges de brasage en alliage aluminium-silicium, comme la 4043, sont le choix standard des bricoleurs : elles fondent à une température inférieure à celle du métal de base et offrent une bonne résistance. Pour le brasage au chalumeau, la buse doit être assez large pour répartir la chaleur sur une zone étendue, évitant ainsi les chocs thermiques qui fissurent le métal.
Braser ou souder l’aluminium au chalumeau : techniques et différences
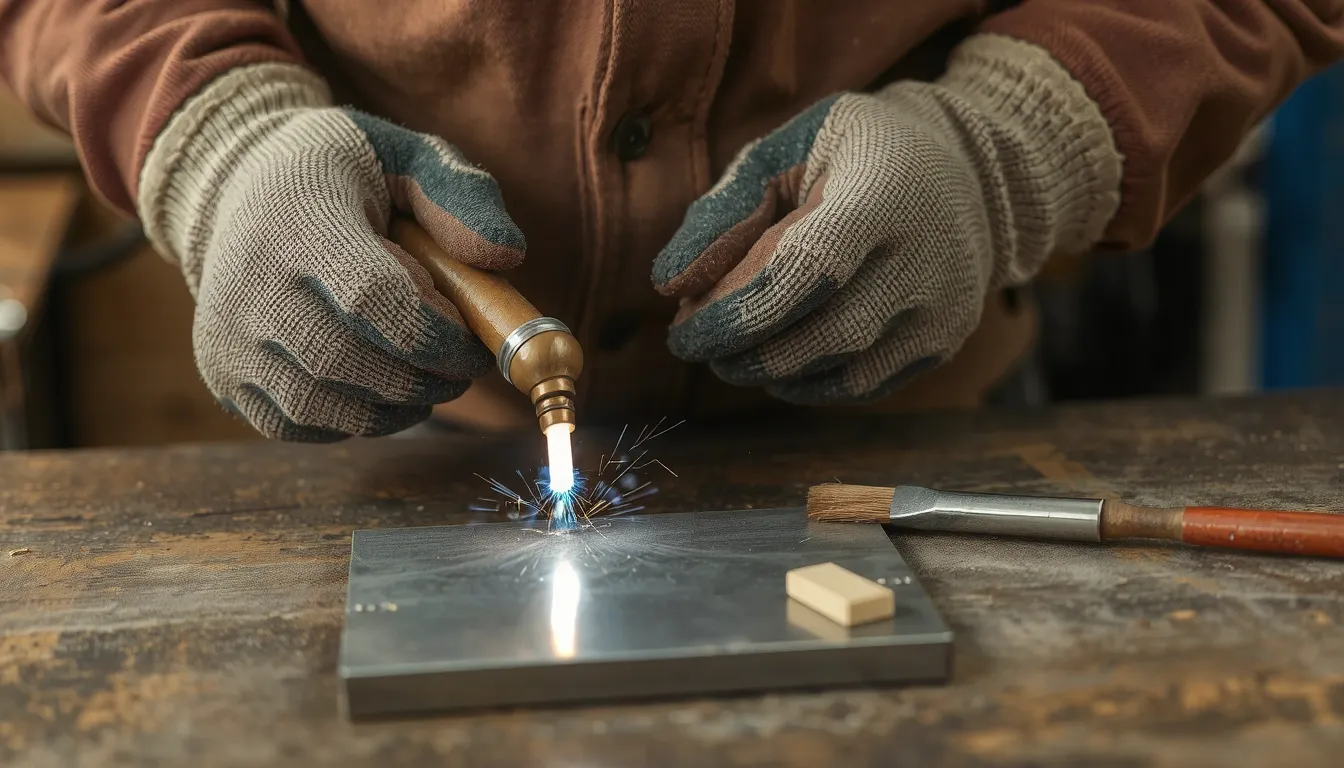
Il faut le dire clairement : travailler l’aluminium au chalumeau relève presque toujours du brasage, et non du soudage par fusion. La différence est fondamentale. Le brasage chauffe le métal de base sans le faire fondre, en se contentant de dépasser les 450 °C, température minimale à laquelle la baguette d’apport se lie aux pièces. Le soudage, lui, exige de faire fondre l’aluminium de base pour créer un bain homogène, ce qui implique un contrôle très fin de la chaleur, difficile à obtenir avec une flamme nue.
Un chalumeau oxyacétylénique peut techniquement souder l’aluminium, mais la plage de fusion est si étroite que le risque de voir le joint s’effondrer ou percer la pièce est élevé. Pour le bricoleur, le brasage reste donc la méthode viable : la surface chauffe, la baguette fond et pénètre par capillarité, mais la structure de la pièce reste intacte.
Concrètement, pour une épaisseur inférieure à ¼ pouce, le brasage au chalumeau donne d’excellents résultats. Au-delà, la chauffe devient trop lente pour éviter l’oxydation massive du bain. C’est pourquoi ce procédé convient parfaitement à la réparation de carters, de cadres ou de pièces fines, mais doit laisser la place au TIG ou au MIG pour les structures épaisses ou soumises à de fortes contraintes.
Comment préparer l’aluminium avant un soudage au chalumeau
La préparation de surface est l’étape la plus déterminante pour réussir une liaison sur l’aluminium. Le métal se recouvre instantanément d’une couche d’oxyde réfractaire qui fond à plus de 2 000 °C, alors que le métal lui-même fond déjà vers 660 °C. Si cette barrière n’est pas éliminée, le métal d’apport perle sans jamais adhérer au joint.
Éliminer oxydes, graisses et impuretés de surface
Avant toute chauffe, le nettoyage mécanique et chimique s’impose dans un ordre précis :
- Dégraissage solvant ou acétone élimine toute trace d’huile ou de graisse qui provoquerait des porosités dans le joint
- Brosse métallique inox réservée exclusivement à l’aluminium pour ne pas incruster de particules d’acier dans le métal
- Abrasion papier verre gratte mécaniquement la couche d’oxyde protectrice qui se reforme en quelques heures sur le métal nu
- Flux anti-oxydation immédiat appliqué juste après l’abrasion pour empêcher l’oxygène de reformer une pellicule pendant la montée en température
Le flux joue un rôle de bouclier chimique : il dissout l’oxyde résiduel et protège la zone du bain jusqu’à la fin de l’opération. Pour un brasage au chalumeau propane, la température minimale de fusion de l’apport se situe à 450 °C, mais le flux doit rester actif bien au-delà de ce seuil pour garantir un mouillage correct du métal.
Conséquences d’une mauvaise préparation sur le joint
Un aluminium non décapé absorbe la chaleur sans jamais laisser l’apport s’étaler. Le résultat visuel est immédiat : la baguette forme des billes qui roulent sur la surface, signe que l’oxyde empêche toute adhésion métallurgique. Dans ce cas, le joint reste fragile et poreux, incapable de supporter contrainte mécanique ou vibration.
La précipitation est l’autre erreur fréquente. Plus la pièce est massive, plus elle dissipe la chaleur : pour un profilé de section supérieure à ¼ pouce, le chalumeau propane seul manque de puissance et le flux brûle avant d’agir. Une préparation soignée sur pièce épaisse inclut également un préchauffage homogène à la flamme, en maintenant le flux appliqué jusqu’au moment précis du passage de la baguette.
Résistance du joint : comparaison entre brasage et soudage au chalumeau sur aluminium
La question de la tenue mécanique est légitime. Un joint réalisé au chalumeau sur de l’aluminium peut-il supporter un usage sérieux ? La réponse dépend de la technique employée. Il est essentiel de distinguer le brasage, qui chauffe le métal d’apport au-delà de 450 °C sans fondre le métal de base, du soudage par fusion, qui, lui, fait fondre les deux pièces pour ne former qu’un seul bloc.
Pour visualiser concrètement les différences de comportement entre ces deux approches, voici un comparatif basé sur des critères de performance pratiques :
| Critère de performance | Joint brasé (>450 °C) | Joint soudé fusion |
|---|---|---|
| Température de travail | 450 °C à 650 °C | 660 °C (fusion aluminium) |
| Métal de base | Ne fond pas | Fondu et mélangé |
| Résistance mécanique | Bonne, suffisante (atelier) | Excellente, structurelle |
| Tenue dans le temps (atelier) | 3 ans sans déformation | Durée de vie longue |
| Épaisseur aluminium adaptée | Jusqu’à ¼ pouce | Au-delà de ¼ pouce |
| Usage typique | Bricolage, cadres, tuyauterie | Aérospatiale, automobile |
Quand le brasage au chalumeau suffit-il pour l’aluminium ?
Pour un usage domestique ou en atelier, le brasage offre une résistance tout à fait honorable. L’exemple d’une étagère d’atelier est parlant : un joint brasé correctement exécuté peut tenir 3 ans sans montrer le moindre signe de déformation ou de fatigue, même sous une charge régulière. Pour des pièces d’une épaisseur inférieure à ¼ pouce, le brasage est une solution fiable. Le processus est plus lent qu’un soudage, mais il préserve l’intégrité du métal de base en évitant les déformations liées à une chauffe excessive. Cette approche convient parfaitement pour des réparations sur des profilés, des supports ou des pièces mécaniques soumises à des contraintes modérées.
Les limites du brasage face aux exigences industrielles
En revanche, il faut être lucide : souder pour des applications critiques n’a pas la même exigence que réparer un support. Les secteurs de l’aérospatiale et de l’automobile exigent presque systématiquement un soudage par fusion. Ici, le joint doit supporter des vibrations, des pressions extrêmes et des variations de température intenses. Le brasage ne peut pas garantir une tenue identique. Pour les pièces massives dépassant le seuil du ¼ pouce, la chauffe nécessaire au brasage devient trop importante et manque de puissance ; seul un apport d’énergie concentré, type chalumeau oxyacétylène ou procédé TIG, permet une pénétration correcte et un joint aux propriétés mécaniques supérieures. Le choix se résume donc à un arbitrage entre la simplicité du brasage et la robustesse du soudage.
Choisir la bonne baguette pour souder l’aluminium au chalumeau
Le choix de la baguette d’apport détermine la qualité de l’assemblage et sa résistance dans le temps. Pour le brasage au chalumeau, on utilise des tiges spécifiques qui fondent entre 450 °C et plus de 450 °C, sans faire fondre le métal de base. La tige 4043 en alliage aluminium-silicium reste le standard pour la plupart des travaux de bricolage.
Alliages d’apport et leurs applications spécifiques
Chaque alliage répond à un besoin précis. Le choix dépend de la nature de la pièce à réparer et de l’effort mécanique attendu.
- 4043 aluminium-silicium polyvalent : idéal pour l’usage général, excellent pour les profilés et tôles minces.
- Aluminium-zinc pour pièces moulées : conçu pour les carter et pièces de fonderie difficiles.
- Aluminium-magnésium pour alliages 5xxx : préserve la résistance des tôles marines ou chaudronnées.
Pour une réparation sur un cadre ou un support simple, une baguette polyvalente suffit largement. En revanche, si vous brassez un alliage type 6061 ou 7075, vérifiez la compatibilité avec le métal de base pour éviter une fissuration après refroidissement.
Diamètre de baguette et compatibilité avec le métal de base
Le diamètre de la baguette s’adapte à l’épaisseur de l’aluminium. En dessous de ¼ pouce d’épaisseur, une tige de 1,6 mm à 2,4 mm offre un bon contrôle. Au-delà, passez à 3,2 mm pour apporter suffisamment de matière sans surchauffer la zone.
La règle pratique : plus la pièce est épaisse, plus le diamètre de la baguette doit être important. Un diamètre trop fin sur une pièce massive fondra trop vite, créant un cordon fragile. Un diamètre trop gros sur une tôle fine risque de percer le métal avant de déposer la première goutte.
Enfin, testez toujours la baguette sur une chute du même alliage avant de commencer. Cette vérification rapide confirme que le métal d’apport s’étale correctement et que le flux agit bien à la température de chauffe.