
Comment souder un tuyau en cuivre : guide complet pas à pas
Une soudure étanche commence par une préparation rigoureuse des surfaces.
- Ébavurage au papier abrasif grain 120 pour éliminer l’oxyde.
- Application d’une couche fine de flux décapant au pinceau.
- Diriger la flamme sur le raccord, jamais sur le tuyau.
- Chauffer jusqu’à ce que le flux devienne transparent (200-280°C).
- La brasure fond au contact de la pièce, pas à la flamme.
- Retirer le chalumeau dès qu’un cordon de brasure est visible.
Préparer les tuyaux avant soudure : nettoyage, décapage et flux
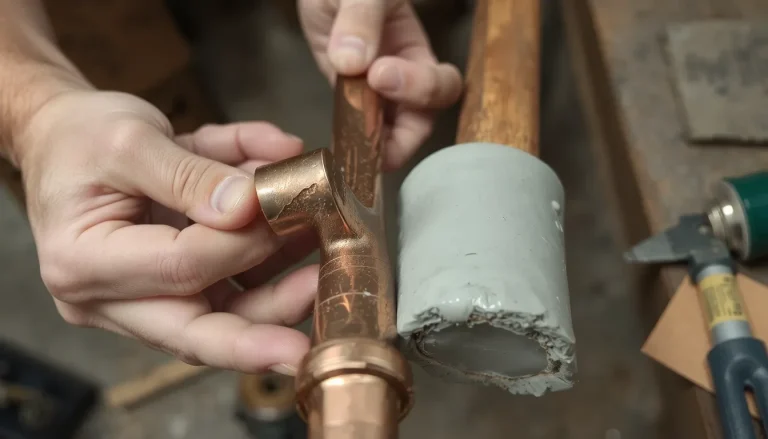
La qualité de votre soudure se joue à 90 % lors de la préparation. Après la coupe, ébavurez soigneusement l’intérieur et l’extérieur du tube avec un papier abrasif grain 120. Cette action élimine la couche d’oxyde qui empêcherait l’adhérence du métal d’apport. Un cuivre propre et brillant est la garantie d’un joint parfaitement étanche.
Appliquez ensuite le flux décapant au pinceau sur l’emboîture et la partie mâle du tube. Cette pâte chimique nettoie les surfaces pendant la chauffe et facilite l’écoulement de la brasure par capillarité. Une couche fine et uniforme suffit : un excès de flux provoque des coulures disgracieuses et des défauts dans le joint. Vérifiez que l’ensemble du raccord est bien couvert avant de passer à l’étape suivante.
Réaliser la soudure : technique de chauffe et application du métal d’apport

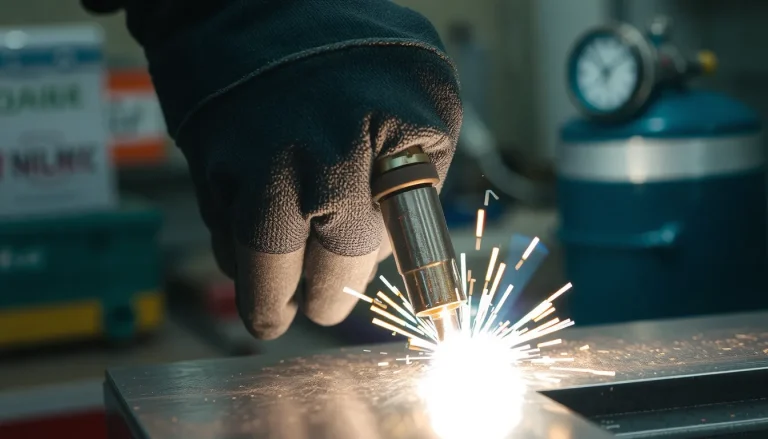
Une fois vos tuyaux parfaitement préparés décapés et enduits de flux, la phase de chauffe commence. C’est ici que la précision du geste fait toute la différence. La règle d’or : dirigez la flamme sur le raccord (la pièce la plus épaisse), et jamais directement sur le tuyau. Cette approche garantit une montée en température homogène de l’ensemble de la jonction.
Chauffer l’assemblage à la bonne température
La brasure tendre fond à des températures comprises entre 200°C et 280°C, bien en dessous du point de fusion du cuivre. Pour atteindre cette plage sans surchauffer, déplacez la flamme du chalumeau en mouvements réguliers et circulaires sur l’ensemble du raccord. Le repère visuel est essentiel : lorsque le flux devient transparent et scintillant, la température idéale est atteinte. Si le flux brunit ou noircit, c’est que la chauffe est trop brutale. Alternez des phases de chauffe de quelques secondes avec des temps de repos afin de laisser la chaleur se diffuser et d’éviter de brûler le flux, ce qui créerait des oxydes nuisibles à l’étanchéité.
Appliquer la brasure : le geste précis du métal d’apport
La température de fusion du cuivre étant largement supérieure à celle de votre métal d’apport, c’est ce dernier qui fond au contact de la pièce chaude. La capillarité fait le reste : le métal en fusion est aspiré dans l’espace libre entre le tube et le raccord emboîté. Voici la séquence exacte à exécuter :
- Présenter le fil sur la jonction, côté raccord, sans l’appliquer avant la fin de la chauffe.
- Métal fond au contact de la chaleur rayonnante de l’assemblage et non directement à la flamme.
- Pénétration par capillarité : le métal se répartit seul, de manière homogène, entre les tubes emboîtés.
- Retirer la flamme dès que la pénétration est complète et qu’un cordon de brasure apparaît tout autour du raccord.
- Laisser refroidir naturellement avant de nettoyer les résidus de flux avec un chiffon humide.
La fusion des alliages s’opère précisément : l’alliage étain-argent fond vers 220°C, tandis que l’alliage étain-cuivre nécessite environ 280°C. Un chauffage excessif rend le cuivre poreux et fragilise l’assemblage ; une flamme trop faible empêche la pénétration du métal d’apport. Le juste milieu s’obtient par l’observation attentive du comportement du flux.
Le matériel indispensable pour souder un tuyau en cuivre
Pour réussir une soudure propre et durable, inutile de vider votre budget : l’essentiel tient en quelques outils spécifiques. Avant d’allumer la flamme, vérifiez que vous disposez de l’équipement complet ci-dessous.
- Chalumeau à gaz propane : la solution pratique pour la brasure tendre, avec cartouche de gaz Butane ou Propane.
- Coupe-tube et cintreuse : le premier garantit des coupes nettes et perpendiculaires, la seconde est idéale pour cintrer le tube en cuivre écroui.
- Fil d’étain ou alliage : choisissez un alliage sans plomb (type étain-argent) pour respecter les normes sanitaires de l’eau potable.
- Pinceau pour flux décapant : applique le gel décapant en couche uniforme sur les surfaces à assembler.
- Gants et lunettes protection : indispensables contre les projections de métal en fusion et la chaleur du chalumeau.
Compléter sa caisse à outils pour un travail précis
Au-delà du chalumeau, la qualité de la préparation dépend de votre outillage. Pour un résultat professionnel, ajoutez un mètre, un crayon et un niveau pour tracer et vérifier l’alignement. Un cintreuse manuelle (ou pince à cintrer) s’avère très utile pour les tubes présentés en couronnes, tandis qu’un papier abrasif grain 120 est parfait pour décaper les extrémités avant d’appliquer le flux. Pensez aussi à fixer solidement le tuyau sur un établi pour éviter tout mouvement pendant les opérations de découpe.
Pour les travaux plus exigeants nécessitant une brasure forte, le chalumeau classique ne suffit plus : prévoyez un chalumeau oxyacétylénique.
Enfin, gardez un seau d’eau à portée de main pour le refroidissement du tube après chauffe lors des opérations de cintrage.
Brasure tendre ou forte : quelle technique choisir pour son tuyau en cuivre ?
Face à un projet de plomberie, le choix entre brasure tendre et brasure forte ne doit pas être laissé au hasard. Ce choix détermine la résistance du joint et son aptitude à supporter la pression. Pour trancher, basez-vous sur la température de fusion des métaux d’apport et l’usage final du circuit.
La brasure tendre rassemble tous les alliages dont le point de fusion est inférieur à 450°C. Elle est réalisée avec un simple chalumeau à gaz (propane ou butane) et convient parfaitement aux installations domestiques d’eau sanitaire. En revanche, son usage impose une limite stricte : la température de l’eau ne doit pas dépasser 110°C, ce qui est largement suffisant pour une habitation.
| Critère de choix | Brasure tendre | Brasure forte |
|---|---|---|
| Température de fusion | 200°C à 280°C | 650°C à 800°C |
| Tuyau le plus fin | Cuivre recuit (gaines) | Cuivre écroui (barres) |
| Température max de l’eau | 110°C | Haute pression et vapeur |
| Matériel de chauffe | Chalumeau à gaz portable | Chalumeau oxyacétylénique |
| Alliage principal | Étain-argent (fusion 220°C) | Cuivre-phosphore |
Brasure tendre : l’alliage étain-argent pour l’eau potable
Pour un réseau d’eau potable, privilégiez un alliage étain-argent sans plomb, conforme aux normes sanitaires. Cet alliage fond à 220°C et garantit un joint étanche. Les alliages étain-cuivre, qui fondent vers 280°C, constituent une alternative économique. La brasure tendre exige un emboîtement parfait et une préparation minutieuse des surfaces, mais elle reste à la portée d’un bricoleur appliqué.
Brasure forte : pour les fortes contraintes mécaniques
Si votre installation doit supporter de hautes pressions ou des températures élevées (chauffage central, collectif), orientez-vous vers la brasure forte. Les alliages cuivre-phosphore fondent entre 650°C et 800°C, une chauffe intense qui limite l’usage à des tubes robustes. Cette technique requiert un chalumeau oxyacétylénique et un savoir-faire plus affirmé pour éviter de brûler le cuivre et de créer des porosités.
Erreurs à éviter et précautions pour une soudure de cuivre durable
- Flamme trop faible : le métal d’apport ne pénètre pas correctement, l’assemblage reste fragile.
- Température excessive : le flux brûle et crée des oxydes qui empêchent la brasure d’adhérer.
- Excès de flux : provoque des coulures disgracieuses et des défauts d’étanchéité sur le joint.
- Cuivre impur : des surfaces mal nettoyées donnent des assemblages moins durables.
- Chauffe continue sans repos : risque de porosité du cuivre et de fragilisation du raccord.
La porosité est l’un des défauts les plus redoutés. Un chauffage excessif au-delà de 280°C pour une brasure tendre endommage la structure même du tuyau. Le cuivre brûlé devient poreux et perd toute sa résistance mécanique. Pour l’éviter, alternez systématiquement des phases de chauffe de quelques secondes avec des temps de repos. Cette technique permet au métal de récupérer entre chaque passage de flamme.
Une flamme trop faible est tout aussi problématique. Si le tuyau n’atteint pas la température nécessaire autour de 200°C à 280°C, le métal d’apport ne fond pas correctement et ne s’écoule pas par capillarité. Résultat : un joint incomplet qui risque de fuir sous pression.
Enfin, rappelez-vous qu’un excès de flux est contre-productif. Une couche uniforme et fine suffit. Les résidus en surplus coulent dans le joint pendant la chauffe et créent des inclusions qui affaiblissent la liaison. Un cuivre propre, préparé avec un papier abrasif grain 120 puis dégraissé, reste la garantie d’une soudure durable et étanche.