Choisir le gaz pour souder aluminium : guide MIG, TIG et mélanges
Pour souder l’aluminium, l’argon pur est le gaz de protection de référence.
- Argon pur indispensable en TIG avec courant alternatif.
- Ajout d’hélium pour pénétrer les fortes épaisseurs en MIG.
- TIG idéal pour pièces de 0,8 à 10 mm.
- MIG privilégié pour 3 à 10 mm et plus.
- CO₂ inadapté : oxydation immédiate du bain de fusion.
Quel gaz pour quel procédé de soudage de l’aluminium (MIG, TIG, Plasma)
| Procédé | Gaz recommandé | Épaisseurs typiques | Particularités |
|---|---|---|---|
| MIG/MAG | Argon pur ou mélange argon-hélium | 3 à 10 mm et plus | Productivité élevée, idéal pièces épaisses |
| TIG | Argon pur (99,996 % min.) | 0,8 à 10 mm | Courant alternatif obligatoire, belle finition |
| Plasma | Argon pur ou argon + hélium | 1 à 10 mm | Arc très concentré, grande précision |
Le choix du gaz de protection pour l’aluminium se distingue radicalement de celui de l’acier : quel que soit le procédé retenu, l’argon pur reste la référence. Sa faible réactivité chimique préserve le bain de fusion de l’oxydation, un point critique avec ce métal qui forme instantanément une couche d’alumine à l’air.
En TIG, l’argon pur est indispensable et s’utilise systématiquement avec le courant alternatif pour briser cette couche d’oxyde tenace. Le soudage TIG couvre confortablement les pièces de 0,8 à 10 mm, avec un contrôle précis de la chaleur et un cordon très esthétique. Pour du MIG/MAG, l’aluminium demande un gaz qui pénètre bien la matière ; l’argon pur convient pour la grande majorité des assemblages, tandis qu’un ajout d’hélium améliore la pénétration sur les fortes épaisseurs.
Le choix se joue donc en priorité sur l’épaisseur des pièces et le niveau de finition recherché : le TIG excelle sur les tôles minces et les travaux soignés, le MIG est privilégié dès que la productivité devient un critère central. Le Plasma, plus rare en atelier classique, reste une option technique pour des applications pointues.
Gaz de protection pour acier et inox : différences avec l’aluminium
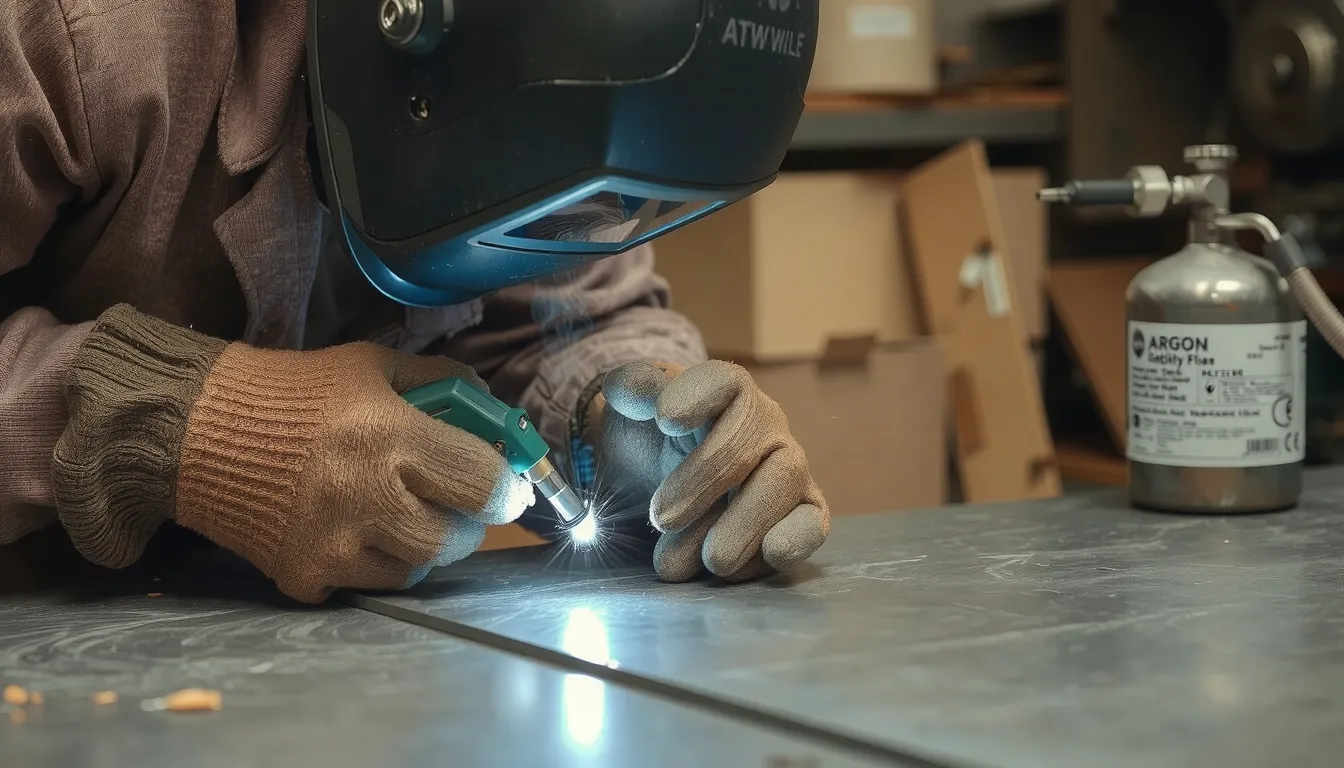
Pour souder l’acier doux, le gaz de protection le plus courant est un mélange argon + CO₂, souvent dosé à 8 % de CO₂ (type ARMIX). Ce mélange offre un bon compromis entre pénétration, stabilité d’arc et coût, mais il est totalement inadapté à l’aluminium : le CO₂ provoque des projections et une oxydation immédiate du bain de fusion.
L’inox nécessite aussi des gaz spécifiques, souvent à base d’argon avec des ajouts d’hydrogène ou d’hélium selon l’épaisseur. L’aluminium, lui, exige un gaz chimiquement inerte : l’argon pur ou un mélange argon-hélium, car le métal est très réactif à l’état liquide. Un gaz mal choisi entraîne un cordon noir, poreux et fragile impossible à souder correctement.
En pratique, ne jamais utiliser un gaz conçu pour l’acier sur de l’aluminium. La bouteille doit être dédiée et le détendeur adapté au débit, généralement entre 8 et 15 L/min en MIG et 6 à 10 L/min en TIG.
MIG ou TIG pour l’aluminium : quel procédé et quel gaz utiliser ?
La réponse tient moins au gaz qu’au résultat attendu. Les deux procédés utilisent l’argon pur comme gaz de protection, mais ils ne répondent pas aux mêmes besoins.
- MIG pour aluminium épais : idéal au-delà de 3 mm, productivité élevée, moins sensible aux pollutions de surface.
- TIG pour pièces 0,8 à 10 mm : adapté aux tôles fines et assemblages complexes, contrôle maximal du bain de fusion.
- TIG exige courant alternatif (AC) : indispensable pour briser la couche d’oxyde et obtenir un cordon sain.
- MIG plus rapide et tolérant : accepte les bords oxydés, convient aux grandes séries et réparations difficiles d’accès.
- Choix selon épaisseur et finition : la qualité d’aspect prime-t-elle sur la vitesse ? Le TIG gagne sur le visuel.
Comparatif pratique MIG vs TIG sur aluminium
| Critère de choix | MIG | TIG |
|---|---|---|
| Épaisseur recommandée | 3 à 10 mm | 0,8 à 10 mm |
| Vitesse d’exécution | Rapide | Lente |
| Finition du cordon | Correcte | Excellente |
| Courant utilisé | Continu (DC) | Alternatif (AC) |
| Gaz de protection | Argon pur | Argon pur |
Pour les pièces inférieures à 0,8 mm, le TIG AC devient difficile à maîtriser : la chaleur se concentre trop vite. Le soudage au plasma prend alors le relais, mais reste marginal dans l’industrie. Le MIG pulse sur poste synchrone offre une alternative productive sur tôles fines.
Un conseil de praticien : si vous débutez, le TIG AC sur 2 à 3 mm reste le meilleur compromis pour apprendre la gestion du bain. Pour des chantiers longs, le MIG avec argon pur à débit réglé (12 à 15 L/min) vous fera gagner un temps précieux.
Argon pur ou mélanges pour l’assemblage aluminium : que choisir ?
Argon pur : le standard pour souder aluminium
Pour souder l’aluminium, le gaz de protection le plus répandu reste l’argon pur. C’est un gaz inerte : il ne réagit pas avec le bain de fusion, ce qui évite l’oxydation et les porosités sur des pièces de 0,8 à 10 mm d’épaisseur. Il convient aussi bien au procédé TIG qu’au MIG pour la majorité des assemblages courants.
Son principal atout réside dans son coût maîtrisé et sa polyvalence. Pour un usage amateur ou semi-professionnel, une bouteille d’argon pur suffit dans la grande majorité des cas.
- Gaz inerte : aucune réaction chimique avec l’aluminium en fusion
- Pénétration correcte : cordon net sur épaisseurs fines à moyennes
- Adapté petites épaisseurs : idéal pour pièces de 0,8 à 10 mm
- Économique à l’usage : coût au litre inférieur aux mélanges avec hélium
Mélanges argon-hélium : pour quelles applications aluminium ?
Quand les pièces dépassent les 10 mm ou que la conductivité thermique de l’aluminium refroidit trop vite le bain de fusion, l’argon pur montre ses limites. On introduit alors de l’hélium dans le mélange. Ce gaz augmente considérablement la température de l’arc et la vitesse de soudage.
Un mélange à 75 % argon / 25 % hélium offre un bon compromis pour les profilés épais. Au-delà, des proportions plus riches en hélium (jusqu’à 90 %) sont réservées au soudage MIG de tôles très épaisses ou à des cadences de production élevées. Le cordon est plus fluide, la pénétration plus profonde, mais la bouteille coûte nettement plus cher et se vide plus vite car le débit doit être augmenté.
Pour résumer : l’argon pur reste le choix par défaut pour le soudeur qui débute ou travaille sur des pièces fines. Le mélange argon-hélium se justifie uniquement pour des besoins précis, notamment l’augmentation de la productivité sur fortes épaisseurs ou en environnement froid.
Métal d’apport et préparation du poste pour souder l’aluminium
Métal d’apport : quel fil ou baguette pour aluminium ?
Pour souder l’aluminium, le choix du métal d’apport ne se fait pas au hasard. Il détermine directement la résistance mécanique du cordon et sa tenue face à la corrosion. Deux familles dominent : les alliages aluminium-silicium (série 4043 ou 4047) et les alliages aluminium-manganèse (série 5356). La première offre un cordon plus fluide et une meilleure tolérance aux impuretés ; la seconde apporte une dureté supérieure, idéale pour les pièces soumises à des contraintes mécaniques.
En soudage TIG, l’apport se fait sous forme de baguettes que l’on tient de la main secondaire. En MIG, le fil est dévidé automatiquement, avec un diamètre généralement compris entre 0,8 mm et 1,6 mm. Avant d’acheter votre lot, vérifiez la compatibilité du métal d’apport avec l’alliage de votre pièce : un fabricant ou un fournisseur spécialisé saura vous conseiller la référence exacte selon l’usage recherché.
Réglages et équipement : préparer son poste pour souder aluminium
La préparation du poste est une étape critique, car l’aluminium n’accepte aucun compromis sur le réglage. En TIG, le courant alternatif (AC) est obligatoire pour briser la couche d’oxyde en surface et obtenir un bain de soudure propre. Les pièces d’épaisseur 0,8 à 10 mm se soudent ainsi avec une intensité adaptée, généralement autour de 1 A par centième de millimètre.
- Courant alternatif : impératif en TIG pour l’effet de nettoyage de l’oxyde.
- Polarité et vitesse de fil : en MIG, fil positif et vitesse de dévidage synchro avec l’intensité.
- Débit de gaz régulé : vérifiez le flux sur le détendeur-débitmètre avant chaque passe.
- État de surface : dégraissez et brossez l’aluminium avec une brosse inox dédiée.
- Puissance adaptée : ajustez l’ampérage à l’épaisseur pour éviter la brûlure des pièces fines.
Sur un poste MIG, le réglage de la polarité est également déterminant : le fil doit être branché en positif et la pièce en négatif. Le dévidage, plus rapide que pour l’acier, demande un pistolet à torche courte ou un pousse-fil pour éviter les bourrages. Enfin, contrôlez la pression du gaz en sortie de buse : un débit trop faible provoque des porosités, alors qu’un débit excessif crée des turbulences dans le bain de fusion. Une simple vérification visuelle du cordon après les premières passes vous confirmera la justesse de vos réglages.
Publications similaires

Brasage acier : guide complet sur techniques et outils
Les principes fondamentaux du brasage de l’acier Définition et objectifs du brasage Le brasage acier est une technique d’assemblage utilisée pour joindre deux pièces de métal sans les faire fondre. Contrairement à la soudure, qui nécessite la fusion des matériaux, le brasage repose sur l’utilisation d’un métal d’apport, fondu à une température inférieure à celle…

Souder la fibre optique : Guide complet, étapes et conseils
Les fondamentaux de la soudure de fibre optique Qu’est-ce que la soudure de fibre optique ? La soudure de fibre optique est une technique essentielle dans le domaine des télécommunications et des réseaux pour connecter deux fibres optiques entre elles. Elle consiste à fusionner les extrémités des fibres à l’aide d’une soudeuse, afin de créer…

Souder de la fonte : Techniques et Conseils Pratiques
Comprendre les spécificités de la fonte Composition et propriétés mécaniques de la fonte La fonte est un alliage de fer et de carbone, reconnaissable par sa grande rigidité et sa fragilité. Elle se décline en plusieurs types, notamment la fonte grise, la fonte ductile et la fonte blanche, chacun ayant des caractéristiques spécifiques. Par exemple,…
Comment souder du cuivre au TIG : réglages, gaz et métal d’apport
Comment souder du cuivre au TIG : réglages, gaz et métal d’apport Le soudage TIG du cuivre exige un courant continu DCEN et un préchauffage adapté. 80 A par millimètre d’épaisseur pour régler l’intensité. Tungstène thorié ou cérié avec pointe fine et acérée. Argon pur, débit de 8 à 12 L/min, jamais de CO₂. CuSi3…

Soudure au chalumeau : Découvrez 5 méthodes essentielles
Introduction à la soudure au chalumeau La soudure au chalumeau est une technique incontournable dans le domaine de l’assemblage métallique. Utilisant la chaleur intense d’une flamme, elle permet de fusionner divers métaux pour créer des structures solides et durables. Que ce soit pour des réparations domestiques ou des projets industriels, le chalumeau est un outil…
Soudure sur acier galvanisé : risques, préparation et techniques de soudage
Soudure sur acier galvanisé : risques, préparation et techniques de soudage Le risque principal de la soudure sur acier galvanisé réside dans ses fumées toxiques. Fièvre du soudeur : symptômes grippaux 4 à 8 heures après exposition. Zinc se vaporise à 907 °C, avant la fusion de l’acier. Extraction des fumées à la source et…