Comment souder l’aluminium au MIG : Guide complet de A à Z
Réussir le soudage MIG de l’aluminium exige une technique précise et une préparation rigoureuse.
- Technique poussée avec un angle de traînée de 10 à 15 degrés.
- Argon pur : gaz idéal pour un arc stable.
- Brosse inox dédiée pour éliminer l’oxyde superficiel.
- Transfert par pulvérisation pour une productivité maximale.
- Préchauffage à 200°F (93°C) pour les pièces épaisses.
- Dégraissage obligatoire avant le brossage mécanique.
Maîtriser la technique de soudage MIG pour l’aluminium
La première difficulté du soudage MIG de l’aluminium réside dans la gestion de la flaque de métal en fusion. Contrairement à l’acier, l’aluminium offre peu de contraste visuel entre l’état solide et liquide. Pour éviter les brûlures, adoptez systématiquement la technique poussée : éloignez le pistolet de la flaque au lieu de le tirer vers vous. Maintenez un angle de traînée léger, entre 10 et 15 degrés, afin de ne pas pousser la flaque vers l’avant et de garantir une pénétration homogène.
Sur des épaisseurs importantes, un léger mouvement de tissage permet de répartir la chaleur et d’éviter les surchauffes locales. Pour une productivité maximale, privilégiez le transfert par pulvérisation : il exige des réglages d’intensité et de tension élevés, mais autorise des vitesses de déplacement rapides avec un arc qui reste allumé en permanence. La clé reste la régularité : une vitesse de déplacement stable et une longueur d’arc constante vous éviteront les défauts les plus courants. Avant de souder, vérifiez toujours que vos réglages correspondent à l’épaisseur du métal, car un mauvais paramétrage rend le contrôle du bain de fusion particulièrement délicat.
Choisir le gaz de protection et préparer la surface aluminium
Souder l’aluminium au MIG sans préparation ni gaz adapté, c’est l’échec assuré. Deux étapes conditionnent la réussite de vos cordons : le choix du gaz de protection et un nettoyage rigoureux de la surface. Voici les points essentiels à connaître avant d’appuyer sur la gâchette.
- Argon pur le gaz le plus populaire, idéal pour un démarrage d’arc fiable et une stabilité excellente sur aluminium.
- Hélium ajouté à l’argon, il augmente la pénétration mais élargit le cordon et réduit la stabilité de l’arc.
- Brosse inox à réserver exclusivement à l’aluminium pour éviter toute contamination croisée avec l’acier.
- Dégraissage obligatoire utilisez un solvant ou un dégraissant avant le brossage mécanique.
- Oxyde superficiel fond à plus haute température que l’aluminium pur, d’où la nécessité de l’éliminer.
- Soudage sans gaz impossible sur aluminium, la protection est vitale pour éviter une oxydation instantanée.
L’aluminium possède une grande affinité pour l’oxygène. En quelques heures, une couche d’oxyde tenace se reforme à l’air libre. Cette pellicule, dont le point de fusion dépasse celui du métal de base, empêche la fusion correcte du bain si elle n’est pas retirée. Un cordon poreux et des soufflures apparaissent alors systématiquement.
Pour un préchauffage des pièces épaisses, visez environ 200°F (93°C). Cette montée en température réduit le choc thermique et améliore la pénétration sur les fortes épaisseurs. En contexte professionnel, ce préchauffage reste rarement nécessaire sur des tôles fines.
Le transfert par pulvérisation, utilisé avec l’argon pur, exige des réglages soutenus en intensité et en tension. L’arc reste allumé en permanence et la pulvérisation du fil dans le bain de fusion garantit des cordons propres, sans projections excessives.
Utiliser le matériel adapté au soudage MIG aluminium
Le pistolet à bobine : la solution recommandée
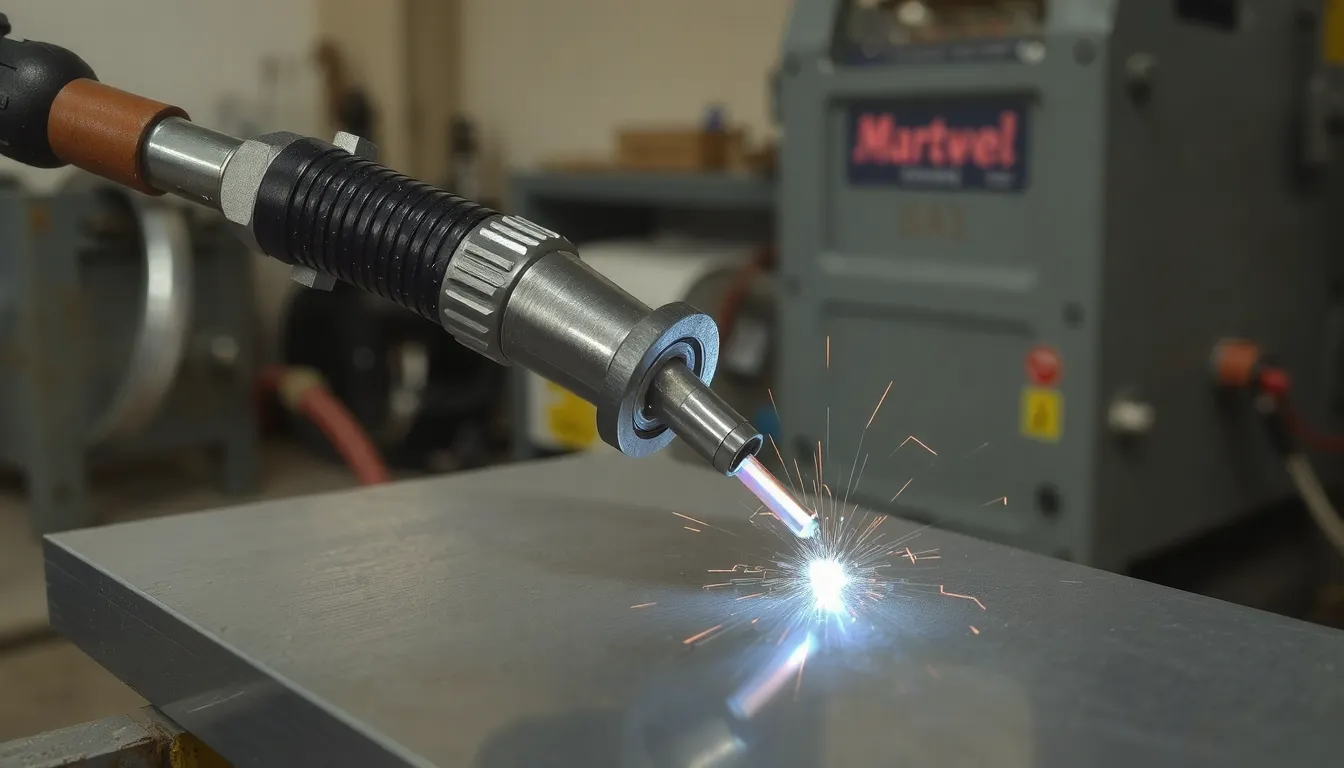
Souder l’aluminium au MIG avec une torche standard relève souvent du casse-tête. La raison est simple : le fil d’aluminium est mou et malléable, contrairement au fil d’acier. Dans un dévidoir classique, il se tord, s’emmêle et casse avant même d’atteindre la buse. C’est exactement pour cela que le pistolet à bobine (spool gun) a été conçu.
Ce dispositif intègre un mini-dévidoir directement sur le pistolet, ce qui réduit la distance de poussée du fil à quelques centimètres seulement. Concrètement, cela change tout :
- Alimentation directe : le fil d’aluminium est poussé sans friction excessive.
- Zéro emmêlement : plus de nid d’oiseau dans le conduit, même avec du fil fin.
- Soudeuse standard convertible : la plupart des postes MIG acceptent un pistolet à bobine sur leur sortie Euro.
- Fil mou maîtrisé : la poussée directe évite la torsion caractéristique du fil alu.
Si vous débutez et que votre budget est limité, un pistolet à bobine d’entrée de gamme se trouve autour de 150 à 250 €. C’est l’option la plus fiable pour obtenir un arc stable sans modifier votre poste actuel.
L’alternative : adapter une soudeuse MIG classique
Vous possédez déjà une soudeuse MIG conçue pour l’acier ? Il est possible de l’adapter, mais cela demande plus de rigueur. L’élément clé est la goulotte anti-torsion, souvent en graphène ou en PTFE. Ce revêtement interne réduit le frottement du fil aluminium dans le conduit, qui est la principale cause d’un dévidage irrégulier.
Pour cette adaptation, prévoyez également de remplacer la buse et le contacteur par des modèles adaptés à l’aluminium. Le contacteur doit être légèrement plus grand que le diamètre du fil pour compenser sa dilatation sous l’effet de la chaleur. Cette configuration reste néanmoins plus capricieuse que le pistolet à bobine, surtout pour les longues torches où le fil mou a tendance à ralentir ou à s’écraser.
Conseil pratique : si vous optez pour cette voie, gardez la torche aussi droite que possible et limitez sa longueur à 3 mètres. Au-delà, la dépense pour un pistolet à bobine devient plus rentable que la multiplication des pièces d’usure.
Sélectionner le métal d’apport et régler les paramètres du poste
| Fil d’apport | Alliages recommandés | Caractéristiques |
|---|---|---|
| ER4043 | Alliages 2xxx, 3xxx, 5xxx (usage général) | Bonne coulabilité, adapté aux débutants |
| ER5356 | Alliages 5xxx et 6xxx (marine, auto) | Meilleure résistance mécanique, cordon plus dur |
Le choix du métal d’apport ne se fait pas au hasard : il dépend de l’alliage de base que vous soudez et des conditions d’utilisation de la pièce finale. Pour une réparation courante ou un usage général, le fil ER4043 est souvent plébiscité pour sa tolérance et sa facilité de mise en œuvre. Si vous travaillez sur des pièces soumises à de fortes contraintes mécaniques, notamment en milieu marin ou dans l’automobile, tournez-vous vers le ER5356, qui offre un cordon plus dur et une meilleure tenue dans le temps.
Réglages du poste : vitesse, tension et préchauffage
Une fois le bon fil sélectionné, le réglage du poste conditionne la qualité de votre soudure. Pour du soudage MIG aluminium, visez une vitesse de dévidage comprise entre 200 et 300 pouces par minute et une tension de 18 à 20 volts. Ces valeurs servent de base de départ : ajustez-les en fonction de l’épaisseur exacte de votre tôle, car une pièce fine demandera moins d’apport qu’une pièce épaisse.
Pour les matériaux épais, un préchauffage à environ 200°F peut faciliter le démarrage et stabiliser le bain de fusion. Cette étape reste rare en contexte professionnel, mais elle s’avère utile à l’atelier pour éviter les fissures à chaud sur les fortes épaisseurs. Commencez toujours avec des réglages modérés, puis effectuez des essais sur une chute pour affiner avant de souder la pièce finale.
S’équiper en sécurité pour souder l’aluminium au MIG
Souder l’aluminium expose à des rayonnements intenses et à des projections brûlantes. Avant de vous concentrer sur la qualité du cordon, il est impératif de protéger votre corps, en particulier les yeux et la peau.
Protection de la tête et des yeux
- Casque à obscurcissement automatique obligatoire : il filtre l’arc électrique instantanément.
- Protection yeux et visage intégrale : les UV de l’arc atteignent rapidement la rétine, même de loin.
- Éclaboussures projetées lors du soudage : le bain de fusion alu projette des particules incandescentes.
- Nuisances lumineuses invisibles : le casque protège aussi des infrarouges nocifs.
C’est l’investissement le plus rentable : un casque de qualité type ArcCaptain offre un confort visuel réel, surtout en soudage MIG alu où l’arc est très brillant.
Protection du corps et des mains
La chaleur dégagée par un arc de soudage aluminium est très élevée. Le métal d’apport fond à des températures proches de 660°C, et le rayonnement thermique chauffe tout ce qui se trouve à proximité.
- Gants résistants à la chaleur : indispensables pour manipuler le pistolet et la pièce.
- Gants en cuir épais : ils isolent des températures extrêmes du cordon.
- Veste ou tablier de soudeur : protège le torse des étincelles et des rayonnements.
Le port de gants dédiés n’est pas une option : le contact avec une pièce chaude, même brièvement, provoque des brûlures graves. Ils permettent aussi de garder une bonne dextérité pour maintenir un angle de pistolet stable et régulier.
Enfin, vérifiez que votre espace de travail est ventilé. Les fumées d’aluminium sont irritantes ; un système d’aspiration à la source reste la meilleure solution pour souder confortablement et en sécurité.
Questions fréquentes sur le soudage MIG de l’aluminium
Pourquoi ma soudure aluminium au MIG est-elle poreuse ?
La porosité vient d’une contamination de la surface ou d’un gaz de protection insuffisant. Nettoyez l’aluminium avec une brosse en inox dédiée et de l’acétone. Vérifiez le débit du gaz (12 à 15 L/min) et l’absence de courants d’air. Un angle de pistolet trop ouvert aspire aussi l’air dans le bain de fusion.
Quelle vitesse de dévidage pour souder l’aluminium ?
La vitesse de dévidage dépend de l’épaisseur et du diamètre du fil, mais commencez autour de 8 à 12 m/min pour un fil de 1,2 mm. Réglez la tension d’arc pour obtenir un arc court et stable. Ajustez par paliers de 0,5 m/min jusqu’à obtenir un cordon régulier sans projections ni bourrage.
Comment éviter que le fil d’aluminium ne se torde dans le pistolet ?
Le fil d’aluminium est mou et se tord si la gaine est trop longue ou courbée. Utilisez une gaine en téflon spéciale aluminium, la plus courte possible. Gardez le pistolet le plus droit possible. Réduisez la tension du frein du dévidoir, elle doit juste empêcher le fil de se dérouler librement sans l’écraser.