Soudure TIG ou MIG : guide comparatif pour choisir le bon procédé
Le TIG privilégie la précision esthétique, le MIG la rapidité d’exécution.
- TIG (141) : finition esthétique exceptionnelle, très peu de projections.
- MIG/MAG (131) : fil continu pour cordons réguliers et productifs.
- TIG idéal pour inox et aluminium fins ou sensibles.
- MIG plus rapide sur acier courant et fortes épaisseurs.
- Précision dimensionnelle et propreté du cordon avec le TIG.
- Coûts réduits grâce à la vitesse d’exécution du MIG.
TIG et MIG en pratique : fonctionnement de chaque procédé
Procédé TIG : électrode infusible et métal d’apport manuel
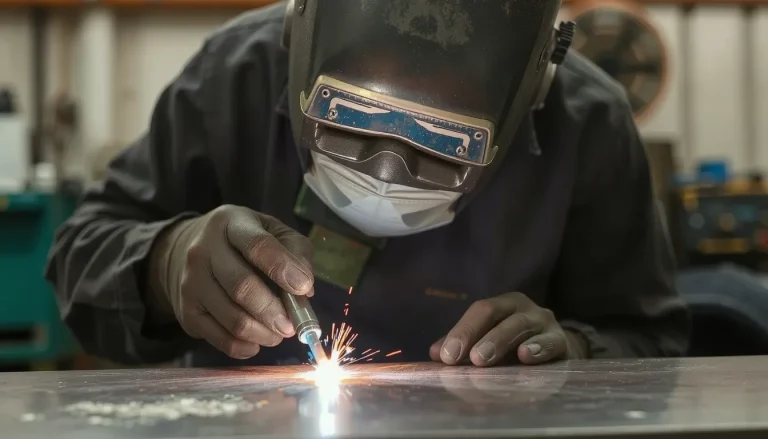
Le soudage TIG (Tungsten Inert Gas), codifié 141 selon les normes, repose sur une électrode en tungstène infusible. Cette électrode supporte des températures extrêmes sans fondre, créant un arc électrique très stable et précis. Le bain de fusion est protégé par un flux de gaz inerte, généralement de l’argon pur, qui empêche toute contamination par l’oxygène de l’air.
La particularité du TIG réside dans son métal d’apport manuel : le soudeur tient d’une main la torche et de l’autre des baguettes d’apport, de même nature que le métal soudé. Le générateur, régulé en intensité (similaire à un poste MMA), permet un contrôle méticuleux de la chaleur un atout décisif pour les matériaux minces ou sensibles comme l’inox ou l’aluminium.
Procédé MIG/MAG : fil-électrode continu semi-automatique
À l’inverse, le procédé MIG/MAG (Metal Inert Gas / Metal Active Gas), codifié 131, fonctionne en mode semi-automatique. Un fil-électrode continu, déroulé depuis une bobine, sert à la fois d’électrode et de métal d’apport. Le générateur, régulé en tension, contrôle l’avance automatique du fil : le soudeur n’a plus qu’à guider la torche.
Cette mécanisation facilite l’exécution de cordons réguliers et rapides, particulièrement sur l’acier courant. Le gaz de protection, inerte ou semi-inerte selon le matériau, protège le bain de fusion des contaminants. La contrepartie : des réglages plus complexes entre la tension et la vitesse de dévidage du fil. Notez que certains postes récents intègrent des assistances qui simplifient ces paramètres pour les débutants.
Avantages et inconvénients comparés de la soudure TIG et MIG
- Précision et esthétique élevées : le TIG offre une finition esthétique exceptionnelle, idéale pour les normes exigeantes.
- Vitesse de soudage rapide : le MIG déroule un fil continu automatiquement, réduisant drastiquement le temps de travail.
- TIG lent et méticuleux : l’apport manuel des baguettes ralentit le processus, augmentant la durée du projet.
- MIG moins adapté matière fine : l’apport de chaleur important peut percer les matériaux fins comme l’inox mince.
- Cordons réguliers et productifs : le MIG produit des cordons réguliers pour une productivité élevée.
Le choix se résume souvent à un arbitrage entre la qualité visuelle du TIG, qui ne laisse que très peu de projections, et la rapidité d’exécution du MIG, qui convient parfaitement aux pièces de forte épaisseur. Le soudage TIG, de par sa lenteur, convient aux assemblages où la précision dimensionnelle et la propreté du cordon priment sur la cadence. À l’inverse, le MIG excelle pour les travaux de longue haleine sur acier courant, où la vitesse d’exécution réduit considérablement les coûts de main-d’œuvre.
Notez que si le MIG est réputé pour sa prise en main rapide, la finesse des réglages (tension et vitesse de fil) reste un défi. Le TIG, lui, exige une grande dextérité pour guider la baguette d’apport d’une main tout en contrôlant la torche de l’autre. La maîtrise de la pédale de courant permet d’éviter les surchauffes sur les métaux minces, une sécurité que le MIG ne peut offrir qu’en réglant avec précision les paramètres de la machine.
Applications des procédés TIG et MIG selon le matériau et l’usage
Matériaux fins et sensibles : inox et aluminium
Pour les tôles fines en inox ou en aluminium, le procédé TIG s’impose comme la référence absolue. Sa précision permet de souder des épaisseurs inférieures à 2 mm sans risque de percer le métal. L’apport de chaleur étant finement maîtrisé grâce à la pédale ou à la commande manuelle, la zone affectée reste minimale, ce qui préserve les propriétés mécaniques et la résistance à la corrosion de l’inox. Sur l’aluminium, le TIG offre un nettoyage naturel de la couche d’oxyde grâce au courant alternatif, garantissant des cordons propres et une porosité quasi nulle.
Cette finesse d’exécution explique pourquoi le TIG est plébiscité dans les secteurs où l’esthétique et la tenue dans le temps priment : chaudronnerie fine, fabrication de garde-corps en inox, tuyauterie sanitaire ou aéronautique. Si la vitesse d’exécution n’est pas votre priorité mais que la qualité du rendu l’est, le TIG offre des résultats irréprochables, y compris sur des pièces de faible épaisseur où le MIG provoquerait des brûlures.
Volumes de production et acier courant
Dès qu’il s’agit de souder de l’acier courant en quantité importante, le MIG/MAG reprend l’avantage. Le fil-électrode continu déroulé automatiquement permet d’atteindre des vitesses de soudage de 3 à 4 fois supérieures à celles du TIG. C’est le choix logique pour la production de pièces en série, la réparation de structures métalliques, la construction de châssis ou encore le travail en atelier sur des épaisseurs supérieures à 3 mm. Le dépôt de métal est important et la pénétration est excellente, même sur des tôles d’épaisseur moyenne.
Pour vos travaux extérieurs, sachez que le MAG avec gaz actif (comme le CO₂) reste performant, même si un léger vent peut disperser le gaz de protection. Le fil fourré, autoprotégé, est une alternative pratique très appréciée. En revanche, le TIG est très sensible au vent, rendant son usage en extérieur délicat sans protection anti-vent. Pour les grandes structures en acier où la rapidité prime sur l’esthétique du cordon, le MIG/MAG associé à une bobine de fil adaptée demeure la solution la plus rentable. Pour connaître le matériel adapté à votre usage, contactez nos conseillers techniques : 02 97 80 78 91 (service non surtaxé).
Gaz de protection, matières soudables et compétences débutantes
Les gaz de protection à utiliser selon le procédé et le matériau
Le gaz de protection joue un rôle crucial dans la qualité finale de vos soudures, et chaque procédé impose des exigences spécifiques. En soudure TIG, on utilise presque exclusivement de l’argon pur, un gaz inerte qui protège l’électrode en tungstène et le bain de fusion des contaminations atmosphériques.
Pour le procédé MIG, le choix du gaz dépend directement du matériau à souder. On distingue alors le MIG pur (Metal Inert Gas) qui emploie un gaz inerte comme l’argon ou l’hélium, idéal pour l’aluminium, du MAG (Metal Active Gas) qui utilise un gaz actif. Voici les grandes lignes :
- TIG : argon pur, généralement obligatoire pour protéger l’électrode infusible.
- MIG : gaz inerte (argon ou hélium) pour les métaux non ferreux comme l’aluminium.
- MAG : gaz actif (CO₂ ou mélange argon-CO₂) pour l’acier courant.
- Fil fourré : autoprotégé, aucun gaz externe requis pratique en extérieur.
Ce dernier point est un vrai avantage pour le fil fourré : comme il ne dépend pas d’une bouteille de gaz, il tolère beaucoup mieux les courants d’air et le vent en extérieur.
Accès de la soudure TIG et MIG pour un débutant
Si vous débutez, le choix du procédé influence fortement votre courbe d’apprentissage. Le MIG/MAG bénéficie d’une solide réputation de facilité : le fil se déroule automatiquement, ce qui permet d’obtenir des cordons réguliers rapidement. C’est un choix confortable pour se familiariser avec les bases.
En revanche, la soudure TIG exige une réelle maîtrise technique. La coordination entre les deux mains l’une tenant la torche, l’autre guidant la baguette d’apport demande de la pratique. C’est une technique plus sophistiquée, qui se mérite.
Les réglages du MIG (tension et vitesse de fil) peuvent sembler complexes au départ, mais les postes modernes intègrent souvent des assistances pour débutants qui simplifient le paramétrage. Si vous souhaitez une alternative simple sur acier courant, le procédé MMA (électrode enrobée) reste très accessible pour apprendre les bases du soudage à l’arc.
Pour votre premier poste, sachez qu’un équipement polyvalent peut vous accompagner dans la progression. Si vous avez besoin d’un conseil personnalisé pour choisir votre matériel selon votre niveau, le service client est joignable au 02 97 80 78 91 (appel non surtaxé).
Productivité et coût global des postes à souder TIG ou MIG
| Critère de comparaison | Procédé TIG | Procédé MIG |
|---|---|---|
| Vitesse d’exécution | Lente, processus minutieux | Très rapide, fil continu auto |
| Productivité générale | Faible, pour pièces précises | Élevée, idéale pour volumes |
| Type de métal d’apport | Baguettes manuelles | Bobine de fil déroulée auto |
| Coût en temps projet | Accru, cordons méticuleux | Réduit, cordons réguliers |
| Équipement requis | Générateur régulé intensité | Générateur régulé tension |
| Consommables principaux | Électrodes tungstène, baguettes | Bobines de fil, gaz dédié |
Impact du temps de travail sur le coût global
Le procédé MIG s’impose comme le champion de la rapidité. Le fil-électrode se déroule automatiquement, ce qui permet d’enchaîner des soudures longues sans interruption. À l’inverse, le procédé TIG exige un geste lent et concentré, chaque baguette d’apport étant guidée manuellement. Ce différentiel de vitesse se répercute directement sur le coût de la main-d’œuvre : là où un cordon MIG prend quelques minutes, le même cordon en TIG peut demander plusieurs fois ce temps, surtout sur des tôles fines nécessitant une gestion délicate de l’apport de chaleur.
Pour un atelier professionnel, cette différence de productivité justifie souvent l’achat d’un poste MIG dédié aux séries. Le soudeur TIG reste, lui, réservé aux pièces où la précision dimensionnelle et l’esthétique priment sur le rendement horaire. Côté budget, les générateurs MIG intègrent des systèmes de réglage de tension et de vitesse de fil plus élaborés, ce qui peut influencer le prix d’achat. Les postes TIG, proches des générateurs MMA régulés en intensité, affichent souvent une gamme de tarifs plus accessible, avant l’ajout des consommables spécifiques comme les électrodes en tungstène.
Points de vigilance et limitations pour choisir entre TIG et MIG
Le soudage TIG exige un environnement stable : le gaz de protection étant soufflé, le moindre courant d’air ou vent altère le bain de fusion et rend le cordon poreux. Cette sensibilité le cantonne à un usage en atelier, loin des chantiers exposés. De plus, la maîtrise technique demandée est réelle, avec une électrode en tungstène performante mais fragile, qui se dégrade si elle entre en contact avec la pièce.
De son côté, le procédé MIG/MAG impressionne par sa rapidité, mais il se révèle moins précis sur les matériaux délicats ou de faible épaisseur : le risque de brûler la tôle est accru. Sa relative simplicité cache aussi une complexité de réglages, notamment pour trouver le bon équilibre entre la tension et la vitesse de dévidage du fil.
Enfin, méfiez-vous des promesses des postes multi-procédés : ils offrent une grande polyvalence, mais un tel équipement qui tombe en panne vous prive de toutes les techniques à la fois, compliquant les réparations. Pour un usage professionnel régulier, privilégiez un poste dédié à votre application principale plutôt qu’un appareil généraliste. Pour toute question sur le choix d’un équipement adapté, contactez le service client au 02 97 80 78 91.
Coût d’équipement, matériaux et assistance multi-procédés
Le choix entre un poste dédié et un poste multi-procédés combine souvent MMA, TIG (en courant continu) et MIG/MAG. Cette solution séduit par sa polyvalence, mais impose des compromis : les réglages fins et le confort d’un appareil spécialisé font parfois défaut. Un générateur conçu pour le TIG fonctionne en intensité régulée (comme le MMA), tandis qu’un poste MIG gère la tension et la vitesse de fil.
Avant d’investir, vérifiez que le poste multi-procédés supporte les contraintes de votre atelier : le TIG exige une électrode en tungstène et un gaz argon pur, là où le MIG nécessite une bobine de fil et une bouteille de gaz adaptée. Si l’équipement tombe en panne, les réparations sur ces appareils hybrides s’avèrent souvent plus complexes et coûteuses que sur un poste dédié. Pour un usage régulier sur un seul matériau, un poste spécialisé reste plus fiable.
Pour un avis personnalisé sur le choix de votre équipement, contactez notre service client au 02 97 80 78 91 (appel non surtaxé).