

Soudure acier au chalumeau : guide complet des techniques et du matériel
Le soudage au chalumeau permet d’assembler l’acier grâce à une flamme oxyacétylénique à 3 200 °C.
- Soudure autogène : fusion directe des bords, avec ou sans apport.
- Assemblage de tôles fines par soudo-brasage dès 900 °C.
- Brasage fort avec apport fondant entre 400 °C et 700 °C.
- Duo indispensable : bouteilles oxygène (O2) et acétylène (C2H2).
- Buses interchangeables pour adapter le débit à l’épaisseur.
Procédés et techniques de soudure acier au chalumeau
Le soudage au chalumeau regroupe plusieurs procédés distincts, chacun adapté à des besoins et des températures de travail précises. Le point commun reste la flamme oxyacétylénique, dont le dard peut atteindre une température de 3 100 °C à 3 200 °C. Cette chaleur intense permet aussi bien la fusion directe des bords que le simple échauffement d’un métal d’apport.
Pour bien choisir votre technique, voici les quatre méthodes principales que vous pouvez employer sur l’acier :
- Soudure autogène sans métal d’apport, fusion directe des bords à assembler. Cette technique est parfois désignée comme soudure par fusion directe.
- Brasage tendre le métal d’apport fond sous 400 °C, ne fait pas fondre l’acier.
- Brasage fort l’apport fond entre 400 °C et 700 °C, offrant une liaison plus résistante.
- Soudo-brasage intervient au-delà de 900 °C avec une baguette en laiton enrobée de flux.
Pour la majorité des travaux sur tubes et tôles en acier, le choix se porte sur le procédé autogène avec apport ou sans apport. Le soudo-brasage, quant à lui, est très apprécié pour assembler des tôles fines sans déformer le métal de base, car la température reste inférieure au point de fusion de l’acier. La diversité de ces méthodes fait du chalumeau un outil polyvalent face aux différents alliages ferreux.
Matériel et équipement pour souder l’acier
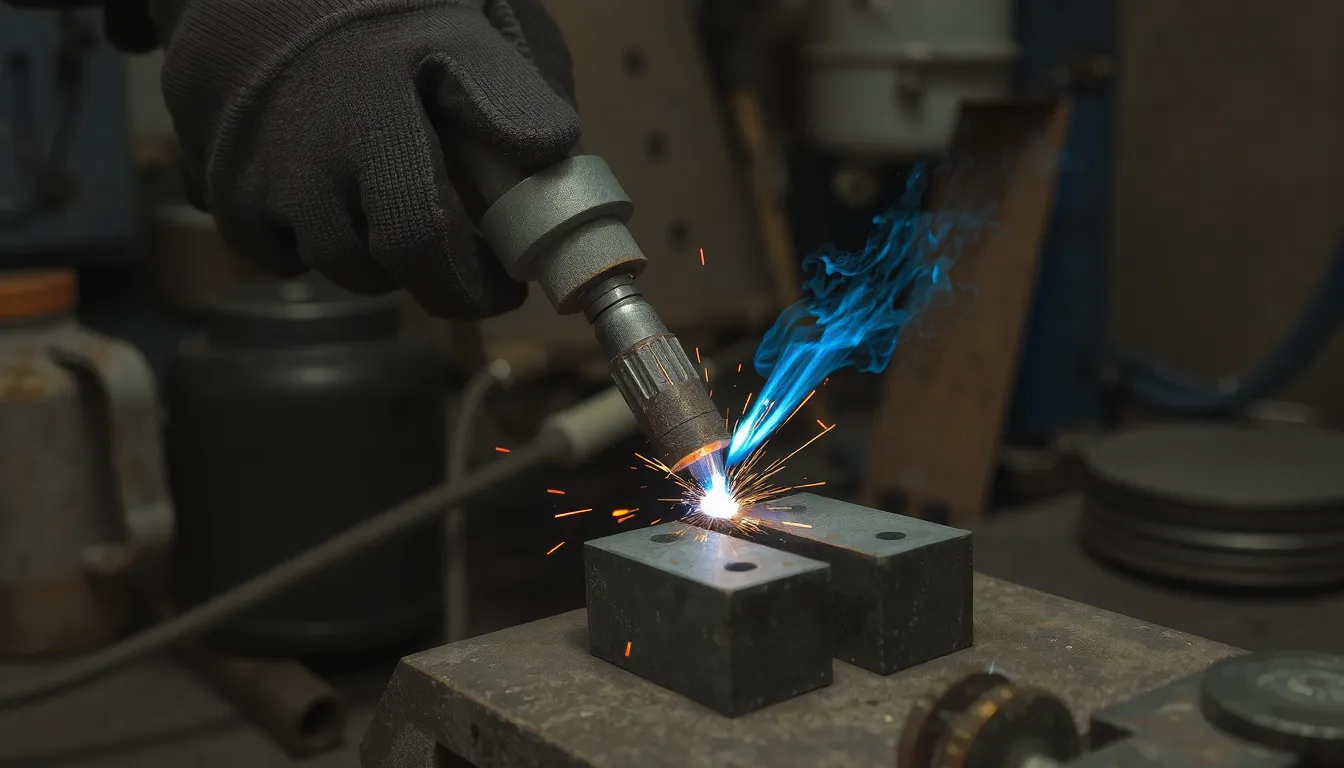
Bouteilles, détendeurs et chalumeau
Le soudage de l’acier au chalumeau repose sur l’association de deux bouteilles : l’une d’oxygène (O2), l’autre d’acétylène (C2H2). Ce duo constitue la base indispensable pour générer une flamme oxyacétylénique capable d’atteindre environ 3 100 °C à 3 200 °C au niveau du dard, soit largement de quoi fondre l’acier.
- Bouteilles oxygène et acétylène : stockage des gaz sous pression, identification par couleur stricte.
- Détendeurs calibrés selon le gaz : réduction de la pression, réglage fin du débit, filetages distincts.
- Chalumeau et buses interchangeables : adaptation du débit de gaz à l’épaisseur de la tôle à souder.
Les détendeurs sont spécifiques à chaque gaz et ne sont pas interchangeables. Leur rôle est de réduire la pression interne de la bouteille (souvent supérieure à 200 bars pour l’oxygène) à une pression de service adaptée au travail. Le chalumeau, quant à lui, se choisit avec des buses interchangeables : plus la buse est large, plus le débit de gaz est important, ce qui permet de souder des tôles plus épaisses.
Gaz alternatifs et pressions de service
Bien que l’acétylène reste le gaz de référence pour sa température de flamme maximale d’environ 3 100 °C, d’autres gaz combustibles existent. Le propane, l’éthylène ou le propylène offrent une alternative économique, mais leur flamme atteint une température plus basse. Pour souder l’acier, l’acétylène demeure le choix le plus sûr et le plus efficace.
Un réglage standard des pressions s’établit comme suit : environ 1,5 bar pour l’oxygène et entre 0,5 et 1 bar pour l’acétylène. Ces valeurs servent de point de départ ; elles s’ajustent ensuite selon l’épaisseur de l’acier et le type de buse monté sur le chalumeau. Il est essentiel de respecter ces pressions pour obtenir une flamme stable et éviter tout risque de retour de flamme.
Avant chaque utilisation, vérifiez l’étanchéité des raccords avec de l’eau savonneuse et assurez-vous que les clapets anti-retour et pare-flammes sont bien en place. L’allumage se fait exclusivement à l’aide d’un allumeur à pierre, jamais avec un briquet.
Réglage de la flamme pour soudure acier
Le réglage de la flamme détermine la qualité de votre soudure. Pour l’acier, la maîtrise du ratio oxygène/acétylène conditionne directement la température de chauffe, la propreté du bain de fusion et la résistance mécanique du cordon. Un mauvais réglage provoque des soudures poreuses, fragiles ou oxydées.
La manipulation du chalumeau suit un ordre précis. Ouvrez d’abord légèrement la vanne d’oxygène, puis celle d’acétylène. L’allumage s’effectue uniquement avec un allumeur à pierre, jamais au briquet. Une fois la flamme allumée, ajustez progressivement l’arrivée d’oxygène pour obtenir le dard caractéristique. À l’extinction, inversez l’ordre : coupez l’acétylène d’abord, puis l’oxygène.
| Type de flamme | Réglage oxygène/acétylène | Applications soudure acier |
|---|---|---|
| Flamme neutre | Ratio 1:1 | Soudure autogène de l’acier doux |
| Flamme carburante | Excès d’acétylène | Aciers sensibles à l’oxydation |
| Flamme oxydante | Excès d’oxygène | Brasage, coupe déconseillée |
La flamme neutre constitue le réglage de référence pour la soudure de l’acier. Elle se reconnaît à son dard (cône lumineux) net et bleuté, entouré d’un panache plus clair. Sa température atteint environ 3 100 °C au cœur du dard, ce qui permet de fondre l’acier sans l’oxyder. C’est elle qu’il faut utiliser pour la quasi-totalité des travaux sur tôles fines et moyennes.
Réglez les pressions de service avant l’allumage : 1,5 bar pour l’oxygène et 0,5 à 1 bar pour l’acétylène. Ajustez le débit selon l’épaisseur des pièces à souder plus la tôle est épaisse, plus le dard doit être puissant. Pour une soudure propre, maintenez le dard à quelques millimètres de la surface, incliné à environ 45° dans le sens de la progression.
Avantages, limites et précautions du soudage de l’acier
Avantages du soudage autogène sur acier
- Autonomie totale sans alimentation électrique sur le chantier
- Matériel abordable et investissement limité comparé à un poste électrique
Le soudage au chalumeau séduit avant tout par son indépendance énergétique. Avec simplement deux bouteilles, un chalumeau et un allumeur, vous pouvez intervenir partout sur un portail, une rambarde ou une remorque agricole sans dépendre d’une prise de courant. Cette mobilité totale en fait l’outil préféré des artisans itinérants et des réparateurs sur site.
Côté budget, l’écart avec un poste à arc est significatif. Un équipement complet d’oxycoupage et de soudure s’acquiert pour une somme modique, et l’entretien se limite à la vérification des buses et des détendeurs. Pour un usage ponctuel ou semi-professionnel, le rapport qualité-prix reste imbattable.
À découvrir aussi
Le chalumeau reste imbattable pour un usage ponctuel, mais d’autres procédés méritent le détour. Pour assembler des tubes de grand diamètre, le soudage bout-à-bout au miroir reste la technique de référence sur les canalisations.
Le soudage semi-auto MIG/MAG, avec son fil-électrode alimenté en continu, autorise un dépôt de métal important sur les ouvrages d'art ou les bennes.
Limites, risques et précautions d’usage
Le principal inconvénient technique reste la zone de chaleur affectée (ZAC) large. Contrairement au soudage TIG ou MIG qui concentre l’arc, la flamme oxyacétylénique chauffe une surface étendue autour du bain de fusion. Sur des tôles fines, cette chaleur diffuse provoque facilement des déformations thermiques ; sur de l’acier durci, elle modifie la structure métallique et affaiblit la zone traitée. Le procédé reste donc lent et délicat sur les pièces de forte épaisseur, où la flamme à 3 100 °C peine à concentrer son énergie.
Les risques liés aux gaz sont réels : incendie, explosion, retour de flamme guettent l’opérateur négligent. Quelques règles impératives : vérifier l’étanchéité des raccords avant chaque usage, utiliser un allumeur à pierre et jamais un briquet, et fermer les bouteilles dès la fin du travail. Prudence particulière dans les locaux confinés l’acétylène étant plus léger que l’air, il s’accumule en hauteur et forme un mélange explosif dès 2,3 % de concentration. La ventilation est impérative pour évacuer aussi les vapeurs toxiques dégagées lors du soudage d’aciers revêtus ou galvanisés.
Sécurité et équipements de protection pour souder l’acier
Avant toute opération, protégez-vous avec des lunettes teintées filtrant les UV et infrarouges, des gants résistants à la chaleur et des vêtements en coton épais jamais de matières synthétiques. Une ventilation impérative s’impose, surtout si vous travaillez sur de l’acier galvanisé : les vapeurs de zinc dégagées sont toxiques et peuvent provoquer la « fièvre des métaux ».
L’allumage du chalumeau suit un ordre strict : ouvrez l’acétylène, enflammez avec un allumeur à pierre jamais de briquet puis ajoutez l’oxygène progressivement. Vérifiez l’étanchéité des raccords avant chaque session et équipez vos détendeurs de clapets anti-retour pour prévenir tout retour de flamme. Gardez un extincteur à portée de main et laissez les bouteilles en position verticale, fixées solidement.
Étapes et préparation pour réussir la soudure acier
Processus de soudure : de la préparation à la finition
La réussite d’une soudure acier au chalumeau repose d’abord sur une préparation minutieuse des surfaces. Le moindre résidu de peinture, de rouille ou de graisse compromet la fusion et crée des inclusions dans le bain de soudure.
- Nettoyage et dégraissage : abrasif ou brosse métallique, puis solvant dégraissant
- Apport du fil : le métal d’apport fond au contact des pièces chauffées, jamais directement sous la flamme
- Refroidissement naturel : obligatoire, sans jamais accélérer par eau ni air comprimé
- Nettoyage final : brosse métallique après refroidissement complet pour retirer le calaminage
Pour l’apport, maintenez le fil d’acier à un angle d’environ 30 degrés par rapport à la pièce. Lorsque les bords des pièces deviennent rouge cerise signe qu’ils approchent de la température de fusion présentez le fil : il doit fondre immédiatement au contact du bain. Un dépôt rapide confirme une chauffe correcte des bords à souder.
Le refroidissement naturel est impératif. Un refroidissement forcé fragilise la zone soudée et provoque des criques dans l’acier. Prévoyez plusieurs minutes avant de manipuler la pièce, et n’effectuez le brossage final qu’une fois la température redevenue ambiante. Un brossage prématuré sur acier encore chaud déforme la surface et masque les défauts éventuels de pénétration.
Métaux compatibles et spécificités de l’acier
Tous les aciers ne se soudent pas avec la même facilité. L’acier doux (bas carbone) offre une excellente compatibilité : il supporte parfaitement la chaleur du chalumeau et se soude très facilement avec une flamme neutre. En revanche, l’acier trempé ou fortement allié nécessite des précautions particulières et un apport spécifique. La soudure au chalumeau reste performante uniquement sur des tôles fines : au-delà de quelques millimètres d’épaisseur, la chaleur se dissipe trop vite et la pénétration devient insuffisante.
La fonte exige un préchauffage préalable de la pièce à environ 300 °C pour éviter les chocs thermiques, un apport en nickel et un refroidissement extrêmement lent, idéalement dans un milieu isolant comme la cendre ou la laine de roche.
Le cuivre demande une flamme carburante et une chauffe soutenue, car ce métal dissipe la chaleur très rapidement. L’aluminium, quant à lui, reste le métal le plus difficile à souder au chalumeau : son oxydation rapide à l’air forme une couche réfractaire qui empêche la fusion du bain. Un décapage chimique et un flux spécifique deviennent alors indispensables, et la maîtrise du geste demande une longue pratique. Pour les débutants, commencez toujours par l’acier doux c’est le métal le plus tolérant et celui qui permet d’acquérir les bons réflexes avant d’explorer d’autres matériaux.
Publications similaires
Gougeage à l’arc carbone air : équipements, techniques et applications industrielles
Gougeage à l’arc carbone air : équipements, techniques et applications industrielles Le gougeage à l’arc carbone air est un usinage thermique par arc électrique et air comprimé. Torche au pôle positif, pièce au négatif en courant continu. Air comprimé à 5 bar pour chasser le métal en fusion. Électrodes de 3 à 10 mm selon…

Morceau de plastique coincé dans la colonne commune
Les signes indiquant un morceau de plastique coincé dans la colonne commune Symptômes d’un dysfonctionnement dû à un blocage Lorsqu’un morceau de plastique coincé dans la colonne commune obstrue les canalisations, plusieurs signaux peuvent alerter. Parmi les symptômes les plus fréquents, on observe un ralentissement ou une absence totale d’écoulement d’eau, qui montre une obstruction…

Le brasage : tout savoir sur ce procédé technique
Comprendre le procédé de brasage Définition et principe du brasage Le brasage est un procédé d’assemblage thermique qui permet de lier deux pièces métalliques grâce à un métal d’apport. Contrairement à d’autres techniques comme le soudage, le brasage n’implique pas la fusion des pièces à assembler. À la place, le métal d’apport est chauffé pour…

Cahier de soudage : Guide complet et bonnes pratiques
Comprendre le cahier de soudage Définition et rôle du cahier de soudage Un cahier de soudage est un document technique essentiel destiné à encadrer et documenter les processus de soudage dans un contexte industriel. Il contient des instructions précises sur les procédés, les matériaux et les équipements utilisés pour garantir la qualité et la conformité…

Moletage : Définition, Outils et Applications Pratiques
Comprendre le moletage : définition, utilités et applications Le moletage est une opération mécanique utilisée pour réaliser des stries sur une surface, généralement cylindrique. Ces stries peuvent avoir un double objectif : pratique et décoratif. Cette technique est particulièrement prisée pour son rendu esthétique unique et ses multiples applications industrielles et artisanales. Sur le plan…

Avantages et usages du cupro aluminium | Guide 2025
FAQ sur le cupro-aluminium Le cupro-aluminium est un alliage particulièrement apprécié pour ses propriétés mécaniques, sa résistance à la corrosion et sa durabilité exceptionnelle. Ce matériau, composé principalement de cuivre et d’aluminium, offre de nombreux avantages qui le rendent idéal pour diverses applications industrielles et décoratives. Voici les réponses à quelques-unes des questions fréquentes concernant…