Guide pour souder au semi auto : procédés MIG/MAG, réglages et équipement
La soudure semi-auto est un procédé rapide à fil continu pour un dépôt de métal important.
- MIG pour aluminium, MAG pour aciers
- Poste monophasé dès 89,00 € pour amateur
- Fil fourré possible sans bouteille de gaz
- Gaz adapté au métal pour éviter soudure poreuse
- Fil de 0,6 à 1 mm selon procédé
Les fondamentaux de la soudure semi-auto MIG/MAG
La soudure semi-auto se distingue de la soudure manuelle traditionnelle par l’alimentation continue d’un fil-électrode dans le bain de fusion. Ce procédé, très rapide, autorise un dépôt de métal important, ce qui le rend idéal pour les ouvrages d’art, les engins de TP ou les bennes. L’opérateur ne gère plus que le déplacement de la torche, la machine assurant le dévidage du fil.
La différence fondamentale entre les deux procédés réside dans le gaz de protection. Le MIG (Metal Inert Gas) utilise un gaz inerte comme l’argon, spécifique au soudage de l’aluminium, du cuivre et des carrosseries légères. Le MAG (Metal Active Gas) emploie un gaz actif (CO₂, oxygène), adapté aux aciers, à l’inox et aux charpentes métalliques. Les deux utilisent un fil de diamètre 0,6 à 1 mm.
Enfin, le soudage semi-auto est accessible aux particuliers, mais le procédé MIG requiert des courants puissants et des accessoires supplémentaires qui augmentent son coût. Pour un usage amateur, le MAG constitue souvent le choix le plus pertinent.
Gaz de protection MIG/MAG : rôles, types et choix selon le matériau
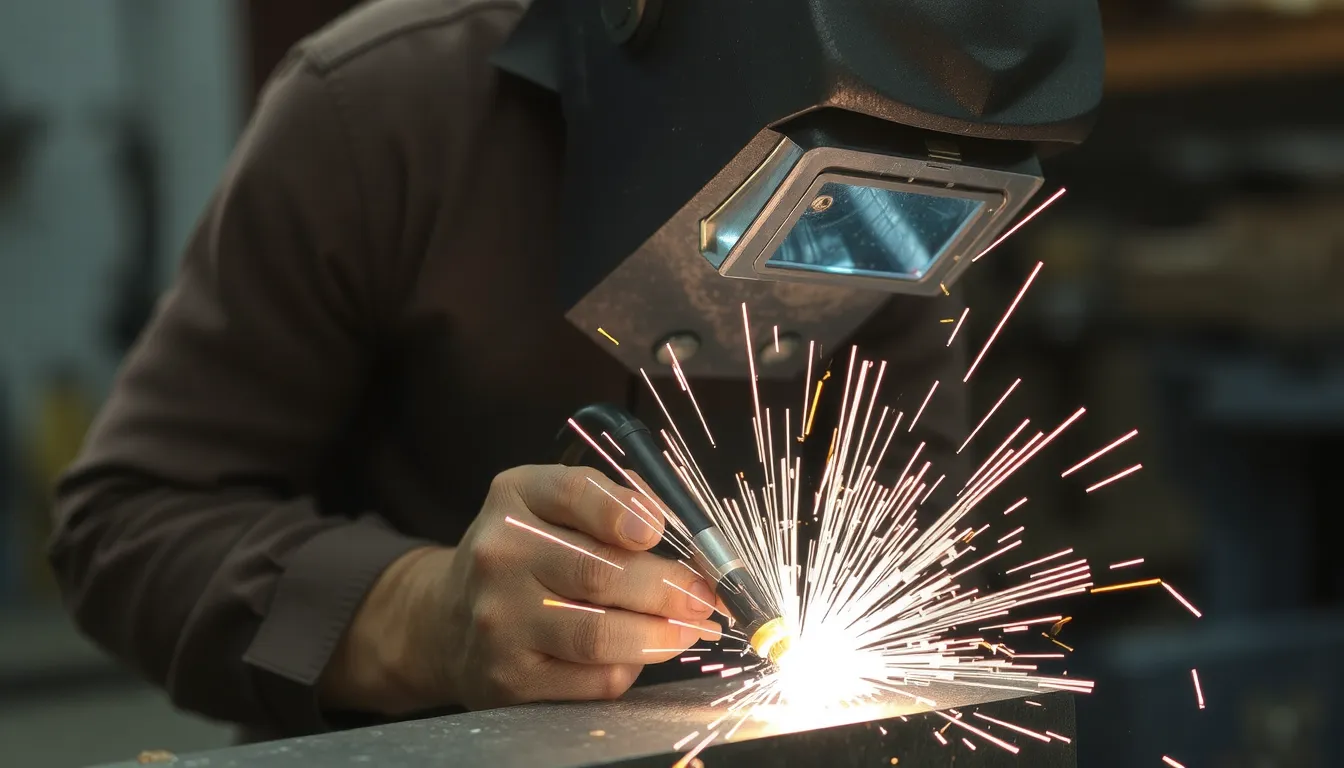
Le gaz de protection est l’élément qui différencie fondamentalement les procédés MIG et MAG. Injecté autour de la torche, il protège le bain de fusion de l’oxydation pendant l’opération. Le choix du gaz n’est pas anodin : il doit être parfaitement adapté au métal, sinon la soudure sera poreuse et fragile.
Pour les métaux non ferreux comme l’aluminium, le cuivre ou leurs alliages, on utilise un gaz inerte : l’argon pur. C’est le procédé MIG, idéal pour la carrosserie légère. En revanche, pour les aciers et l’inox, on privilégie le MAG avec des gaz actifs comme le dioxyde de carbone ou des mélanges à base d’oxygène, qui assurent une pénétration plus profonde sur les charpentes métalliques.
Pour un usage particulier, sachez qu’un poste MIG/MAG double usage avec fil fourré permet de souder sans bouteille de gaz. Les artisans privilégient souvent des mélanges argon-CO2 pour un bon compromis entre coût et qualité de finition.
Choisir son poste à souder semi-auto : types, critères et données clés
| Type de poste | Alimentation | Usage recommandé | Exemples de caractéristiques |
|---|---|---|---|
| Poste monophasé 230 V | Prise domestique standard | Particulier, artisan, petit atelier | Dès 89,00 €, intensité de 30 à 160 A |
| Poste triphasé 400 V | Réseau industriel | Chantier, industrie, production intensive | Facteur de marche 115 A@20 % à 40 °C, cycle prolongé |
| Poste combiné MIG/MAG | 230 V ou 400 V | Soudage avec et sans gaz (fil fourré) | Diamètre de fil 0,6 à 1 mm, 2 procédés en 1 |
| Poste portable à transformateur | 230 V | Dépannage mobile, petite maintenance | Léger, bobine 5 kg, refroidissement naturel |
Critères essentiels avant l’achat
Le facteur de marche est le premier indicateur à vérifier. Un poste affichant 115 A@20 % à 40 °C peut souder 2 minutes sur 10 à pleine puissance avant de refroidir. Pour un usage intense, visez un facteur de marche supérieur ou un modèle triphasé.
La plage d’intensité de 30 à 160 A couvre la majorité des travaux en tôle fine et en acier courant. Vérifiez aussi la compatibilité des diamètres de fil : les postes grand public acceptent du fil de 0,6 à 1 mm, ce qui permet de souder des épaisseurs de 0,8 mm à 8 mm sans difficulté.
Pensez à considérer le budget global, pas seulement le prix du poste. Les modèles MIG/MAG les plus abordables demandent souvent un investissement supplémentaire en accessoires : torche, gaine interne, dévidoir et régulateur de débit. Ces équipements représentent parfois 30 à 50 % du coût initial de la machine.
Pour un particulier qui débute, un poste monophasé 230 V dès 89,00 € avec mode fil fourré sans gaz constitue un excellent compromis. En revanche, pour un usage professionnel régulier sur acier ou inox, orientez-vous vers un modèle MAG avec bouteille de CO₂ ou mélange argon/CO₂ pour une qualité de soudure irréprochable.
Applications et secteurs d’activité du soudage semi-auto
Le soudage semi-auto MIG/MAG s’impose dans l’industrie comme dans l’artisanat grâce à sa vitesse d’exécution et son important dépôt de métal. Des ateliers de carrosserie aux chantiers de construction navale, ce procédé répond à des exigences très variées. Voici les principaux domaines où vous le rencontrerez, avec les spécificités de chacun.
- Carrosserie automobile, tôles fines aluminium le procédé MIG avec gaz inerte (argon) est idéal pour assembler des panneaux en aluminium et des tôles d’acier minces sans déformation excessive.
- Construction navale et ouvrages d’art les ponts, passerelles et coques de bateaux exigent des soudures longues et continues, où la rapidité du dépôt de métal fait gagner un temps précieux.
- TP : bennes, godets, châssis les engins de chantier subissent des chocs et de l’abrasion ; le MAG avec CO₂ offre une excellente pénétration pour des réparations robustes sur aciers épais.
- Charpentes métalliques, tuyauterie acier l’assemblage de poutres et de conduites en acier au carbone relève du procédé MAG, le plus courant pour ces structures soumises à de fortes contraintes mécaniques.
- Bâtiment et serrurerie industrielle portails, garde-corps, escaliers : les professionnels comme les particuliers équipés d’un poste 230 V apprécient la polyvalence du semi-auto pour ces fabrications sur mesure.
Pourquoi ces secteurs adoptent massivement le semi-auto ?
La réponse tient en trois mots : productivité, qualité et accessibilité. Là où le soudage à l’électrode enrobée oblige à arrêter régulièrement pour changer de baguette, le semi-auto dévide un fil continu qui permet de souder sans interruption sur de grandes longueurs.
Dans l’industrie, cette continuité se traduit par des cadences bien supérieures, notamment sur les chaînes de fabrication et les chantiers de génie civil. Dans l’artisanat, l’arrivée de postes compacts avec une plage d’intensité de 30 à 160 A comme le modèle évoqué précédemment permet à un serrurier ou un réparateur de matériel agricole d’intervenir sur des pièces variées sans changer de machine.
Notons que le soudage de précision, comme celui des tubes en inox, exploite souvent une variante avec rotation de l’outil à 360° (ou 180° pour le soudage double) appelée soudage orbital. Cette technique automatise le mouvement de la torche pour garantir une régularité parfaite, particulièrement recherchée dans les industries agroalimentaire et pharmaceutique.
Les offres d’emploi de soudeur semi-auto sont fréquentes dans ces secteurs, souvent via les agences d’intérim spécialisées, preuve d’un besoin constant de main-d’œuvre qualifiée sur ces applications.
Réglages du poste MIG/MAG : intensité, vitesse de fil et conseils pratiques
Réglages de base : intensité, vitesse de dévidage et polarité
Pour obtenir une soudure propre et solide, le réglage du poste repose sur trois paramètres interdépendants : l’intensité, la vitesse de dévidage du fil et la polarité. L’intensité détermine la pénétration et la fusion du métal de base. Sur un poste classique, la plage d’intensité de 30 à 160A couvre la majorité des travaux de tôlerie fine et de petite structure. Une intensité trop faible provoque un manque de fusion ; trop élevée, elle perce la tôle.
La vitesse de dévidage doit être synchronisée avec l’intensité. Un fil de diamètre 0,6 à 1 mm se dévide plus ou moins vite selon l’épaisseur à souder. Un bon repère : plus le fil est épais, plus la vitesse doit être élevée pour maintenir un arc stable. Enfin, la polarité est primordiale : en MIG/MAG, le fil est branché au pôle positif (DC+) pour la majorité des aciers. Une inversion de polarité rend l’arc instable et provoque des projections.
Conseils d’utilisation courante pour débutant
La pratique demande de la méthode. Quelques gestes simples évitent les défauts les plus courants et améliorent nettement la qualité de vos cordons.
Nettoyer la tôle avant soudage : éliminez rouille, peinture et graisse pour éviter les porosités.
Régler débit gaz 10 à 15 l/min : un débit trop faible oxyde le bain de fusion ; trop fort, il crée des turbulences.
Maintenir angle torche 10-15° : inclinez la torche dans le sens de l’avance pour un bon mouillage du cordon.
Vitesse et distance constantes : gardez une longueur d’arc régulière et une avance stable pour un cordon homogène.
Gaz d’abord, couper ensuite : purgez le circuit quelques secondes avant d’amorcer et coupez le gaz après l’extinction de l’arc.
Pour un poste avec un facteur de marche de 115A@20% à 40°C, soudez par passes courtes en laissant refroidir l’appareil. Enfin, commencez vos essais sur des chutes de tôle et utilisez une toile de protection derrière la zone de travail pour préserver votre environnement de toute projection.
Avantages et inconvénients du semi-auto selon votre usage
Le principal atout du soudage semi-auto réside dans sa productivité. Le dépôt de métal est important et le procédé est très rapide, ce qui explique son adoption massive dans l’industrie et par les particuliers. Pour un usage amateur sur de l’acier, un poste MAG avec fil fourré sans gaz reste accessible et efficace.
Le revers de la médaille concerne surtout le procédé MIG, qui requiert des courants puissants et des accessoires spécifiques (gaines, torches). L’équipement complet s’avère coûteux pour un usage ponctuel. Pour les débutants, la tâche peut devenir ardue sans budget conséquent, notamment sur l’aluminium où la maitrise technique est exigeante.
Enfin, le choix du procédé dépend de votre besoin : le MAG est parfait pour la réparation de pièces épaisses ou la charpente, tandis que le MIG est incontournable pour la carrosserie fine. Si votre budget est limité, orientez-vous vers un poste avec une plage d’intensité de 30 à 160A et un facteur de marche de 115A@20% à 40°C pour les travaux épisodiques, avec un fil de diamètre 0,6 à 1 mm.
Équipement de protection, accessoires et consommables du soudeur semi-auto
- Casque auto-obscurcissant haute protection : Il protège vos yeux des rayons UV et de la lumière intense tout en vous laissant voir la pièce avant l’arc. Les modèles à cellule solaire offrent une autonomie illimitée et un confort certain pour les longues sessions, avec une plage de réglage souvent comprise entre teinte 9 et 13 pour le MIG/MAG.
- Gants et vêtements ignifugés : La soudure génère des projections de métal en fusion. Un tablier en cuir et des gants adaptés (type gants de soudeur avec manchettes) sont indispensables pour éviter les brûlures. Prévoyez également des vêtements en coton épais et jamais de matières synthétiques.
- Torche et gaine de dévidage : C’est votre outil principal. La gaine guide le fil depuis le déviteur jusqu’à la torche. Son diamètre doit être adapté à celui du fil (souvent pour des fils de Ø 0,6 à 1 mm) pour éviter les blocages et assurer un dépôt régulier.
- Fils électrodes par type de métal : Le choix du fil dépend du métal à souder. Pour l’acier, les fils massifs type SG2 sont polyvalents. Pour l’inox ou l’aluminium, il existe des fils spécifiques. Vérifiez la compatibilité avec votre gaz de protection pour un résultat optimal.
- Buses et contacts : Ces consommables s’usent avec le temps. La buse guide le gaz de protection, tandis que le contact (ou tube contact) transmet le courant au fil. Garder des pièces propres et en bon état est essentiel pour un arc stable et éviter les projections.
- Pince masse : Elle doit être solidement fixée sur la pièce à souder, sur une zone propre et dégraissée. Une mauvaise connexion provoque des arcs parasites et une instabilité du bain de fusion, compromettant la qualité de la soudure.
Avant chaque utilisation, vérifiez l’état de votre équipement. Une gaine endommagée ou une buse obstruée par des projections peuvent causer des défauts de soudure. Pour un usage régulier, prévoyez un stock de consommables (buses, contacts, fil). Ce matériel représente un coût à intégrer, mais il garantit la longévité de votre poste et la qualité de vos soudures, en particulier si vous travaillez sur des ouvrages exigeants ou avec des appareils au facteur de marche limité, comme certains modèles d’entrée de gamme à 115A@20% à 40°C.