Souder de l’acier au TIG : guide complet pour débutants
Le soudage TIG utilise une électrode de tungstène non fusible et un gaz inerte.
- Arc à 3 600 °C pour fondre l’acier à 1 740 °C.
- Argon diffusé en continu contre l’oxydation.
- Contrôle fin avec ou sans métal d’apport.
- Distance électrode-pièce de 2 à 4 mm.
- Tôles fines soudées sans brûlure.
Principe et définition du soudage TIG
Qu’est-ce que le soudage TIG exactement ?
Le soudage TIG (acronyme de Tungsten Inert Gas) est un procédé de soudage à l’arc qui utilise une électrode de tungstène non fusible. L’arc électrique jaillit entre cette électrode et la pièce en acier à souder, atteignant une température d’environ 3 600 °C.
Cette chaleur intense porte l’acier à son point de fusion, autour de 1 740 °C, créant ainsi un bain de fusion localisé. Le tungstène, avec son point de fusion de 3 380 °C, ne fond pas malgré la chaleur extrême. Un gaz inerte généralement de l’argon est diffusé en continu pour protéger le bain de fusion de toute oxydation par l’air ambiant.
Contrairement au soudage MIG/MAG, le TIG permet un contrôle très fin de la soudure, avec ou sans métal d’apport. Cette précision s’explique par le fait que le soudeur gère séparément la torche, la baguette d’apport et la pédale d’intensité. Une distance électrode-pièce de 2 à 4 mm est généralement maintenue pendant le soudage pour stabiliser l’arc.
Les domaines d’application du soudage TIG sur acier
Le TIG est particulièrement recherché pour sa capacité à produire des soudures propres, esthétiques et sans projections. Il excelle sur les tôles fines où d’autres procédés brûleraient le métal. Son champ d’application est vaste :
- Tuyauterie fine : assemblages étanches de tubes acier ou inox
- Chaudronnerie fine : cuves, réservoirs et structures délicates
- Aéronautique : pièces exigeant une fiabilité extrême
- Outillage : réparation et fabrication d’outils de précision
- Industries agroalimentaire et pharmaceutique : soudures sanitaires sans aspérités
Pour le soudage de l’acier en atelier, le TIG nécessite un investissement en temps d’apprentissage. Cependant, dès les premières séances, vous pouvez obtenir des résultats corrects en suivant les bons réglages que nous détaillons dans les sections suivantes.
Avantages et inconvénients du soudage TIG sur acier
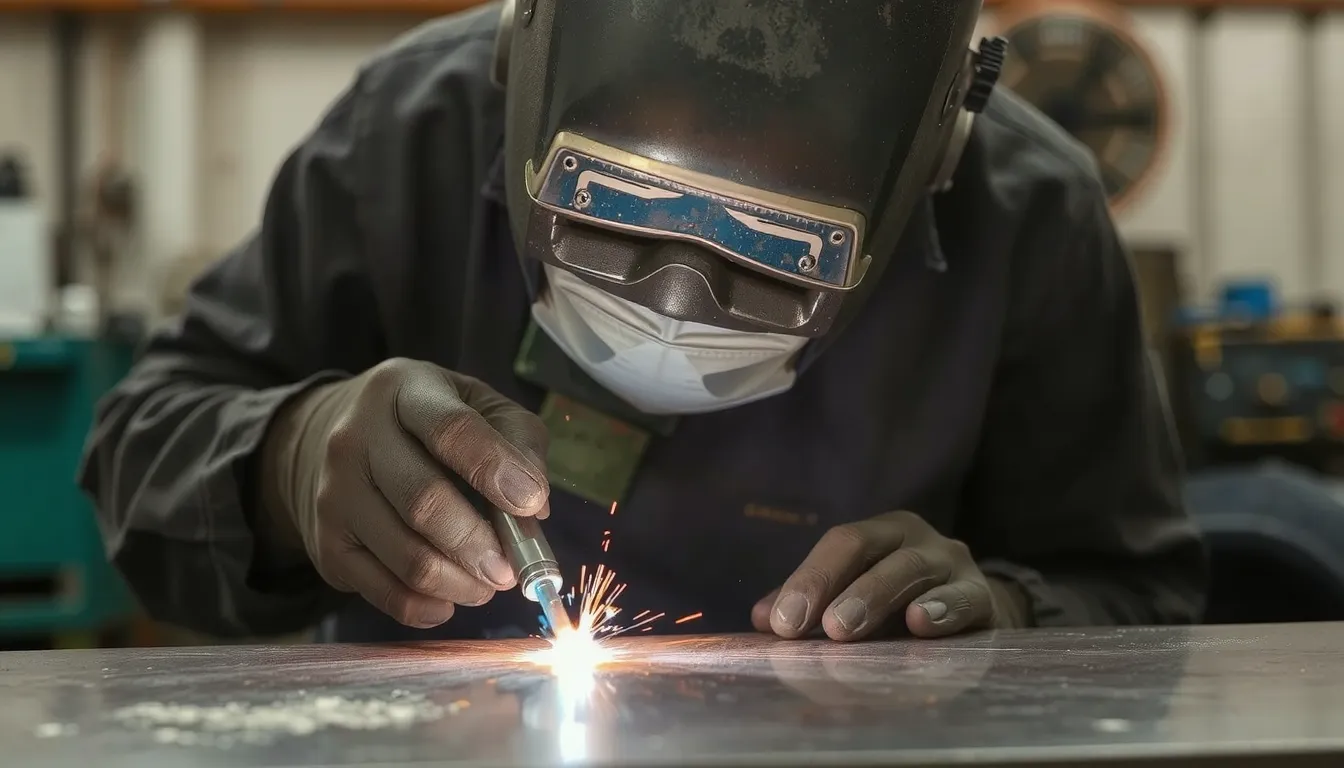
Le soudage TIG séduit d’abord par la qualité irréprochable de ses soudures. L’arc électrique, qui atteint environ 3 600 °C, offre un contrôle fin qui permet de réaliser des cordons nets, réguliers et esthétiques, souvent sans projection. Cette précision en fait le procédé de référence pour les pièces visibles ou les assemblages exigeants.
- Précision et esthétique : des cordons fins et réguliers, sans projections.
- Fines épaisseurs : soudez des tôles de moins d’1 mm avec un risque de brûlure limité.
- Tous métaux : acier carbone, inox, aluminium, cuivre, titane, etc.
- Sans métal d’apport : possible pour les assemblages simples en bord à bord.
Cependant, cette qualité a un prix. Le principal frein reste la lenteur du procédé : souder une tôle d’acier de 4 mm d’épaisseur au TIG est rarement rentable comparé au MIG/MAG ou à l’électrode enrobée. La cadence de travail est faible et le coût d’équipement plus élevé, ce qui le réserve souvent à des usages spécialisés.
- Procédé lent : le rythme de dépôt est faible, surtout sur les fortes épaisseurs.
- Coût élevé : poste, torche, gaz argon et électrodes représentent un budget plus important.
- Technique exigeante : la maîtrise demande des heures de pratique, la main doit être stable.
- Contraintes physiques : la position de torche à 15° d’inclinaison et la distance électrode-pièce de 2 à 4 mm exigent une grande rigueur.
En clair, choisissez le TIG pour les travaux fins, les métaux sensibles ou les finitions soignées. Pour des assemblages longs ou des tôles épaisses, un autre procédé sera plus efficace. La contrepartie de cette technicité reste une soudure d’une propreté inégalée, difficile à reproduire avec d’autres méthodes.
Matériaux soudables et leurs exigences spécifiques
La grande force du soudage TIG réside dans sa capacité à assembler la quasi-totalité des métaux, y compris ceux réputés difficiles. Cette polyvalence a néanmoins un prix : chaque matériau impose des réglages et des précautions qui lui sont propres. Maîtriser ces spécificités est la clé pour obtenir un résultat propre, résistant et durable.
Les aciers : carbone, alliés et inoxydables
- Acier doux : le plus accessible, souvent soudé avec le métal d’apport ER70S-2, très tolérant.
- Acier inoxydable : exige une protection gazeuse excellente pour éviter la carburation et conserver ses propriétés anticorrosion.
- Aciers faiblement alliés : parfaitement soudables, mais nécessitent parfois un préchauffage selon leur composition.
- Aciers à haute teneur en carbone : plus délicats, ils requièrent des précautions supplémentaires pour limiter les criques.
Aluminium, cuivre, titane et autres métaux
En dehors de la famille des aciers, le TIG reste souverain, à condition de respecter la nature de chaque métal. L’aluminium, par exemple, exige un courant alternatif (AC) pour briser sa couche d’oxyde. Le titane est encore plus exigeant : il requiert un rideau de gaz additionnel pour protéger la zone en refroidissement de toute contamination atmosphérique.
Pour les autres métaux, comme le cuivre, la gestion thermique est primordiale : il demande une forte intensité en raison de sa conductivité. Le laiton et le bronze se soudent avec des précautions spécifiques, notamment pour limiter l’évaporation du zinc. Quant aux métaux différents, ils ne peuvent être assemblés qu’avec des baguettes d’apport spécifiques compatibles avec les deux alliages.
Notez qu’en pratique, le soudage TIG est très rentable pour des tôles fines, mais devient économiquement discutable au-delà d’une épaisseur de 4 mm. Pour des tôles plus épaisses, l’apport d’énergie du TIG est souvent insuffisant ou trop lent, ce qui pousse plutôt vers d’autres procédés plus rapides.
Gaz de protection et électrodes tungstène
| Type d’électrode | Code couleur | Métal à souder | Polarité recommandée |
|---|---|---|---|
| Thoriée (2%) | Rouge | Acier, inox | DC- |
| Pure | Vert | Aluminium | AC |
| Lanthanée (1,5%) | Or | Acier, inox | DC- |
| Cériée (2%) | Gris | Acier, alu | DC- / AC |
Le tungstène supporte des températures extrêmes grâce à son point de fusion de 3 380 °C, bien supérieur aux 3 600 °C de l’arc électrique. Les électrodes contiennent jusqu’à 99 % de tungstène, enrichies d’oxydes qui améliorent l’amorçage et la stabilité de l’arc. Pour débuter sur acier, les diamètres de 1,6 et 2,4 mm conviennent parfaitement.
Choisir le bon gaz de protection
L’argon pur constitue le gaz standard pour le soudage TIG de l’acier. Il protège le bain de fusion de l’oxydation et stabilise l’arc. Pour les fortes épaisseurs, l’hélium ou des mélanges argon-hélium apportent plus de chaleur. Le débit de gaz standard varie entre 7 et 12 l/min, selon la buse et les conditions.
| Élément à régler | Valeur standard | Particularité |
|---|---|---|
| Débit argon | 7 à 12 l/min | Adopter 11 l/min pour buse n°7 |
| Distance électrode-pièce | 2 à 4 mm | 0,25 mm possible pour assemblages fins |
| Inclinaison torche | 15° | En avancement, pour un bon bain |
Pour l’acier inoxydable, certains soudeurs utilisent un mélange argon-hydrogène qui améliore la pénétration. La buse céramique n°7, avec un diamètre intérieur de 11 mm, nécessite un débit de 11 l/min. Un débit trop faible expose le bain de fusion à l’air et provoque l’oxydation ; un débit trop élevé crée des turbulences qui aspirent l’air ambiant.
L’affûtage de l’électrode en pointe fine est essentiel : il concentre l’arc et facilite l’amorçage. Pour l’acier, une polarité continue négative (DC-) est toujours utilisée la pièce étant reliée au positif. Cette configuration apporte davantage de chaleur à la pièce à souder et préserve l’électrode.
Équipement nécessaire pour souder l’acier au TIG
Choisir le poste à souder adapté à l’acier
Le choix du poste dépend d’abord du métal que vous souhaitez travailler. Pour souder l’acier, un poste à courant continu (DC) est parfaitement suffisant, car il couvre également l’inox. Le courant alternatif (AC) n’est indispensable que si vous prévoyez de souder de l’aluminium plus tard. Un poste AC/DC offre plus de polyvalence, mais son coût est plus élevé.
Pour un débutant qui veut se concentrer sur l’acier, la recommandation est claire : un poste DC avec amorçage haute fréquence (HF) est le meilleur rapport qualité-prix. L’amorçage HF évite tout contact entre l’électrode et la pièce, ce qui réduit les risques de pollution du tungstène et facilite grandement les premières soudures.
Torches, buses et accessoires essentiels
La torche est votre outil principal, et son choix influence directement le confort de travail. Les torches refroidies par air conviennent pour les faibles intensités, typiquement en dessous de 200 A. Pour des travaux intensifs ou prolongés, une torche refroidie par eau est plus adaptée. Les postes amateurs utilisent généralement des torches de type 17, 18 ou 26, qui supportent respectivement des intensités croissantes.
- Buse céramique : résiste à la chaleur de l’arc standard sur la plupart des torches.
- Débitmètre précis : permet un réglage fin du gaz, essentiel pour protéger le bain de fusion.
- Tungstène de 1,6 mm : idéal pour les tôles fines et les pièces de précision.
- Tungstène de 2,4 mm : adapté aux épaisseurs supérieures, il offre une meilleure tenue en intensité.
- Pinces de masse : assurent un bon contact électrique pour stabiliser l’arc.
Réglages et paramètres pour une soudure acier réussie
Régler l’intensité et la polarité selon l’épaisseur
Pour souder de l’acier, la polarité directe (DC-) est la règle absolue. La torche se branche au négatif et la pince de masse au positif : c’est la configuration qui apporte le plus de chaleur à la pièce. Le courant alternatif (AC) est ici inutile, voire contre-productif, car il est réservé au soudage de l’aluminium.
L’intensité se règle en fonction de l’épaisseur de la tôle. En pratique, comptez 30 à 40 ampères par millimètre d’épaisseur pour l’acier. Une tôle de 2 mm se soudera confortablement autour de 60 à 80 A, tandis qu’une pièce de 4 mm demandera plutôt 120 à 160 A. Prévoyez une marge de sécurité : une intensité trop élevée perce le métal et une intensité trop faible ne crée pas un bon bain de fusion.
La distance électrode-pièce doit rester stable entre 2 et 4 mm pendant toute la soudure. Une distance trop grande élargit l’arc et disperse la chaleur ; trop petite, elle risque de faire toucher le tungstène dans le bain de fusion. Pour certains assemblages très fins, cette distance peut descendre jusqu’à 0,25 mm, mais cela reste réservé aux soudures exigeantes.
Adopter les bons gestes et la bonne position de torche
La qualité d’une soudure TIG dépend autant de la précision du geste que des réglages. Quelques repères simples permettent d’éviter les erreurs les plus courantes :
- Inclinaison de la torche : maintenez un angle d’environ 15° dans le sens de l’avancement pour protéger correctement le bain de fusion.
- Distance tungstène-pièce : gardez l’électrode à 2-4 mm du métal sans jamais toucher la pièce.
- Amorçage de l’arc : déclenchez l’arc à distance, sans contact, surtout avec un poste équipé du High Frequency (HF).
- Baguette d’apport : inclinez-la à 10-15° par rapport au plan de la tôle et alimentez le bain par petits mouvements réguliers.
- Déplacement : avancez de façon régulière et contrôlée, sans à-coups, pour obtenir un cordon homogène et des soudures esthétiques.
FAQ Vos questions sur le soudage TIG de l’acier
Comment souder de l’acier avec un poste TIG ?
Commencez par nettoyer l’acier pour retirer toute trace de graisse, de peinture ou de rouille à l’aide d’une brosse métallique dédiée ou d’un dégraissant. Ensuite, réglez votre poste en courant continu avec une polarité négative (DCEN) et choisissez une électrode en tungstène thorié ou cérité, affûtée en pointe. Fixez l’intensité selon l’épaisseur du métal (environ 1 ampère par 0,025 mm d’épaisseur), puis amorcez l’arc à distance et maintenez la torche avec un angle d’environ 10 à 15 degrés par rapport à la verticale.
Pourquoi mon acier noircit-il pendant le soudage TIG ?
Le noircissement de l’acier indique une mauvaise protection de la zone de soudure contre l’oxygène de l’air. Ce phénomène provient généralement d’un débit de gaz trop faible, d’une buse trop petite, d’un angle de torche incorrect ou d’un manque de pré-nettoyage du métal. Augmentez le débit d’argon entre 8 et 12 litres par minute, et veillez à ce que le gaz de protection couvre bien la zone chaude pendant toute la durée du refroidissement.
Faut-il un métal d’apport pour souder l’acier au TIG ?
Non, le soudage TIG peut être réalisé en autogène, c’est-à-dire sans métal d’apport, en fusionnant simplement les bords des pièces à assembler. Cette technique convient parfaitement aux tôles fines ou lorsque l’aspect esthétique est prioritaire. Toutefois, pour les épaisseurs supérieures à 2 mm ou pour renforcer un joint, l’ajout d’un métal d’apport compatible (type ER70S-6 pour acier carbone) est nécessaire pour combler le bain de fusion et garantir une résistance mécanique optimale.
Puis-je souder de l’acier avec un poste TIG AC ?
Oui, si votre poste dispose d’un mode courant continu (DC), car c’est le réglage recommandé pour souder l’acier au TIG. Le courant alternatif (AC) est principalement réservé au soudage de l’aluminium et du magnésium, car il brise la couche d’oxyde à la surface. Pour l’acier, utilisez exclusivement le mode DC avec polarité négative (DCEN) pour obtenir un arc stable, une bonne pénétration et éviter une usure prématurée de l’électrode.