

Gougeage à l’arc carbone air : équipements, techniques et applications industrielles
Le gougeage à l’arc carbone air est un usinage thermique par arc électrique et air comprimé.
- Torche au pôle positif, pièce au négatif en courant continu.
- Air comprimé à 5 bar pour chasser le métal en fusion.
- Électrodes de 3 à 10 mm selon la largeur de gouge souhaitée.
- Postes Powermax 45-125 A pour chantiers mobiles, MAXPRO200 pour travaux intensifs.
- Électrode 10 mm : rainure de 12 mm de large, 4 mm de profondeur.
Équipements de gougeage : torches, postes et électrodes
| Diamètre d’électrode | Largeur de gouge | Profondeur de gouge |
|---|---|---|
| 3 mm | 4 mm | 1 mm |
| 4 mm | 6 mm | 1,5 mm |
| 5 mm | 7 mm | 2 mm |
| 6 mm | 8 mm | 2,5 mm |
| 8 mm | 10 mm | 3 mm |
| 10 mm | 12 mm | 4 mm |
Torche porte-électrode et alimentation en air comprimé
La torche porte-électrode est l’outil central du procédé. Elle maintient l’électrode carbone et doit être branchée au pôle positif en courant continu, la pièce à travailler étant reliée au négatif. Chaque torche dispose d’une arrivée d’air comprimé qui souffle le métal fondu hors de la cavité créée par l’arc.
- Branchement direct : l’air comprimé se connecte sur la torche porte-électrode
- Pression recommandée : 5 bar pour un soufflage efficace
- Rôle de l’air : il chasse le métal en fusion et protège l’électrode
Postes de soudage et courant nécessaire
Un poste de soudage à courant continu classique suffit pour le gougeage à l’arc carbone. Les sources portables de la gamme Powermax, de 45 à 125 A, couvrent la majorité des chantiers mobiles. Pour les travaux intensifs sur structures épaisses, le MAXPRO200 avec son courant de sortie maximum de 200 A offre une réserve de puissance appréciable. L’intensité se règle selon le diamètre de l’électrode et la profondeur de coupe souhaitée.
Électrodes carbone : diamètres et caractéristiques
Les électrodes carbone existent en diamètres allant de 3 à 10 mm. Le choix du diamètre détermine directement la section du gouge : une électrode de 3 mm crée une rainure de 4 mm de largeur, tandis qu’un modèle de 10 mm produit une saignée de 12 mm. Le tableau ci-dessus résume ces correspondances essentielles pour calibrer vos réglages selon le travail préparatoire demandé.
Applications du gougeage dans l’industrie
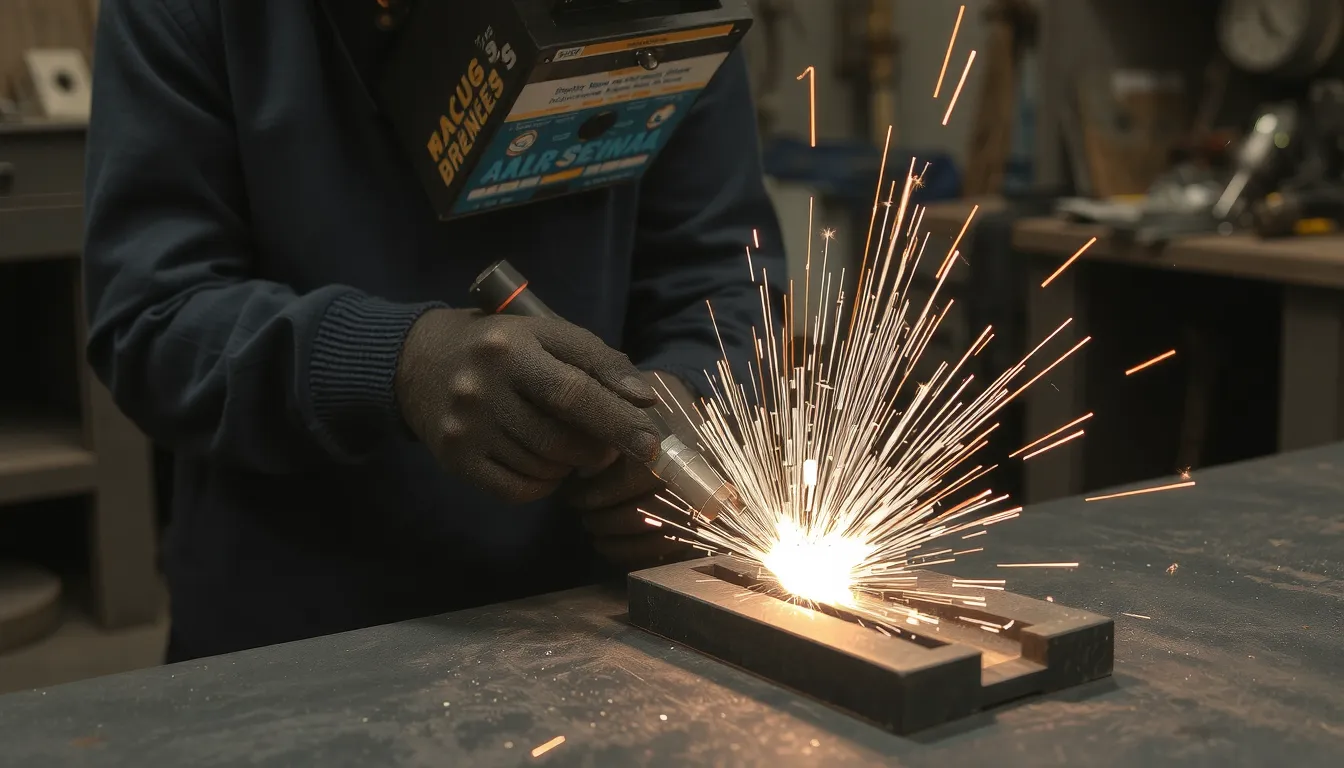
Le gougeage à l’arc carbone air (CAC-A) est un procédé d’usinage thermique très répandu dans les secteurs où l’on doit retirer rapidement du métal. Il permet d’éliminer une soudure défectueuse, de préparer un chanfrein ou d’excaver un défaut de fonderie avant ressoudage. Voici les applications industrielles les plus courantes où cette technique excelle.
- Construction navale : élimination des tôles corrodées et des anciens cordons de soudure sur les coques et les ponts.
- Réparation de la corrosion : décapage en profondeur des zones affectées avant application d’un rechargement.
- Espaces restreints des navires : accès aux intérieurs de coques, cales et quais où la place est limitée.
- Équipements lourds usés : reprise des godets de pelle, lames de bulldozer et châssis soumis à une forte abrasion.
- Gougeage arrière des soudures : excavation de la racine d’une soudure pleine pénétration pour garantir une fusion complète.
Dans l’industrie ferroviaire, le CAC-A sert à reprendre les cordons de soudure sur les wagons et les voies. Le procédé est également privilégié pour l’acier structurel, notamment les poutres, joints et colonnes. Sa capacité à travailler sur de grandes épaisseurs avec un simple poste de courant continu explique son succès.
Face à l’oxycoupage, qui reste limité aux aciers non alliés, le gougeage à l’arc air-carbone offre une plus grande polyvalence.
Il convient néanmoins de noter que le CAC-A s’avère inefficace sur les métaux non ferreux, comme l’aluminium ou le cuivre. Une solution alternative consiste alors à utiliser un gougeage plasma, qui traite ces matériaux sans contamination.
À découvrir aussi
Le gougeage plasma traite les métaux non ferreux, mais d’autres procédés exigent eux aussi un gaz bien choisi : pour l’aluminium, l’argon pur ou un mélange argon-hélium fait toute la différence selon l’épaisseur. Côté cuivre, le soudage TIG du cuivre impose une électrode tungstène adaptée et un gaz de protection rigoureusement sélectionné.
Le tableau suivant résume les dimensions de gouge typiques selon le diamètre de l’électrode carbone utilisée :
| Diamètre électrode | Largeur de gouge | Profondeur de gouge |
|---|---|---|
| 3 mm | 4 mm | 1 mm |
| 4 mm | 6 mm | 1,5 mm |
| 5 mm | 7 mm | 2 mm |
| 6 mm | 8 mm | 2,5 mm |
| 8 mm | 10 mm | 3 mm |
| 10 mm | 12 mm | 4 mm |
Pour des travaux très ciblés nécessitant une reprise minimale ultérieure, un courant de sortie maximum de 200 A apporte une marge de manœuvre confortable.
Paramètres techniques et réglages du gougeage
Le gougeage à l’arc carbone fonctionne en courant continu, avec l’électrode reliée au pôle positif et la pièce au négatif. Cette polarité directe concentre la chaleur sur le carbone pour fondre le métal rapidement. L’air comprimé à 5 bar est ensuite injecté par la torche pour évacuer le métal en fusion avant qu’il ne se resolidifie.
Le choix de l’ampérage dépend directement du diamètre de l’électrode : une électrode de Ø 6 mm produit une saignée de 8 mm de large pour 2,5 mm de profondeur, tandis qu’une Ø 10 mm creuse jusqu’à 12 mm de large. L’angle d’attaque de la torche, généralement entre 30° et 45°, contrôle la pénétration et la vitesse d’avance.
Un réglage d’air précis évite les projections excessives et les scories collantes. Pour les postes modernes comme le MAXPRO200 (jusqu’à 200 A), des modes spécifiques ajustent automatiquement le flux d’air selon le profil souhaité. Le gougeage manuel reste le plus courant, mais l’automatisation avec robot ou cobot gagne du terrain pour les travaux répétitifs.
Comparaison des techniques de gougeage : arc carbone, plasma, oxycoupage
| Critère de comparaison | Arc carbone air | Gougeage plasma |
|---|---|---|
| Niveau sonore | Bruits extrêmes | 5 à 10 décibels plus silencieux |
| État de surface | Scories difficiles à enlever | Profils constants, peu de scories |
| Contamination | Risque de fragilisation par carbone | Aucune contamination par carbone |
| Métaux non ferreux | Inefficace | Efficace (aluminium, inox, etc.) |
| Automatisation | Difficile, résultats incohérents | Compatible robot, cobot, automatisé |
| Post-traitement | Meulage secondaire obligatoire | Meulage réduit voire supprimé |
| Sécurité au poste | Fumées dangereuses, étincelles projetées loin | Moins de poussière, étincelles moins loin |
Impact sur la productivité et la qualité des soudures
Le choix de la technique influence directement la cadence de travail. Avec le gougeage plasma, l’absence de scories supprime l’étape de meulage secondaire indispensable après un passage à l’arc carbone. Les opérateurs gagnent ainsi un temps précieux, tout en réduisant les opérations de meulage dangereuses générant poussières et vibrations.
En termes de sécurité, le plasma se distingue aussi par la réduction des risques de glissade grâce à une projection d’étincelles moins étendue et une production de fumées moindre. Pour les chantiers en espaces restreints, comme l’intérieur de coques de navires, cette différence est déterminante : elle améliore la visibilité et le confort respiratoire des soudeurs.
Notons que le gougeage à l’arc carbone reste pertinent sur des chantiers simples en acier au carbone, où l’équipement existant (poste à courant continu) suffit. Le plasma MAXPRO200, avec son courant de sortie maximum de 200 A, répond quant à lui aux applications les plus exigeantes tout en offrant la polyvalence nécessaire pour passer du gougeage au soudage sans changer de poste.
Choisir son électrode de gougeage : types et critères
Le choix de l’électrode détermine directement la forme de la gouge. Un diamètre de 3 mm creusera une rainure de 4 mm de large pour 1 mm de profondeur, tandis qu’une électrode de 10 mm produira une canalisation de 12 mm sur 4 mm. Cette progression du Ø 3 au Ø 10 mm couvre l’essentiel des besoins en préparation de soudure.
Pour un usage standard sur acier carbone, l’électrode est branchée au pôle positif en courant continu. Le carbone étant consommable, son diamètre s’adapte à l’épaisseur de la pièce et au volume de métal à retirer. Attention toutefois : cette méthode peut contaminer le matériau de base avec du carbone, ce qui impose un meulage avant de ressouder.
Si vous cherchez une alternative plus propre sur les aciers alliés ou l’aluminium, le gougeage plasma supprime totalement l’électrode carbone et donc ce risque de fragilisation. Un équipement comme le MAXPRO200, avec son courant de sortie de 200 A, offre des rainures régulières sans laisser de résidus difficiles à éliminer.
Sécurité et équipements de protection individuelle
Le gougeage à l’arc carbone-air est un procédé qui sollicite intensément le corps. Entre le bruit du arc électrique, les projections d’acier en fusion et les fumées générées, chaque opérateur doit se protéger efficacement. Voici les risques concrets et les équipements indispensables pour travailler en sécurité sur un chantier de gougeage.
Protection auditive, respiratoire et cutanée
Le bruit généré lors du gougeage à l’arc carbone est extrême. Les niveaux sonores imposent le port d’une protection auditive de type serre-tête ou bouchons moulés, faute de quoi des lésions irréversibles apparaissent rapidement. À titre indicatif, le gougeage plasma est plus silencieux d’environ 5 à 10 décibels, mais il exige tout de même une protection adaptée.
Les fumées issues de la combustion du carbone et de la fusion du métal contiennent des particules fines et des gaz potentiellement toxiques. Une ventilation forcée de la zone de travail est obligatoire. Pour les opérations en espace confiné ou sur acier peint, un masque à adduction d’air ou un appareil respiratoire filtrant avec cartouche adaptée est nécessaire.
Les étincelles et projections de métal en fusion peuvent atteindre plusieurs mètres. Le port d’un vêtement ignifugé couvrant entièrement le corps, de gants en cuir et d’un tablier de soudeur est impératif. Les chaussures de sécurité montantes, avec guêtres, évitent les brûlures aux chevilles. Un écran facial avec teinte appropriée protège le visage des rayonnements et des éclats.
Risques spécifiques du gougeage carbone
- Bruits extrêmes : protection auditive double obligatoire pour toute exposition prolongée.
- Fumées dangereuses : masque à ventilation assistée ou aspiration à la source obligatoires.
- Étincelles projetées : vêtements ignifuges, gants et écran facial sont non négociables.
Un risque propre au gougeage carbone est la contamination par le carbone de la pièce travaillée. Les électrodes laissent des résidus de carbone qui peuvent fragiliser le métal. Cette particularité impose une étape supplémentaire : le meulage secondaire systématique de la surface gougée avant toute reprise de soudage. Cette opération génère elle-même des poussières dangereuses pour les poumons si elle est réalisée sans protection respiratoire adaptée.
Enfin, les scories laissées par l’arc carbone sont difficiles à enlever et créent un risque de glissade au sol. L’utilisation d’un procédé plasma comme le MAXPRO200, limité à un courant de sortie maximum de 200 A, réduit ces projections et minimise les opérations de finition dangereuses sur le chantier.


