
Souder aluminium à l’arc : faisabilité, technique et conseils pratiques
Souder l’aluminium à l’arc est possible, surtout sur de fortes épaisseurs.
- Électrodes enrobées adaptées au procédé MMA.
- Risque de percer les tôles fines.
- Complexité : oxyde fond à 2050°C, aluminium à 660°C.
- Dépannage utile dès 2,5 mm d’épaisseur.
- Le TIG AC reste la référence qualité.
Les méthodes de soudage de l’aluminium : TIG, MIG, MMA, quel procédé choisir ?
| Procédé | Épaisseurs adaptées | Atouts principaux |
|---|---|---|
| TIG AC | Dès 1 mm (tôles fines) | Précision, finition parfaite, contrôle total |
| MIG | Pièces épaisses et longues séries | Productivité élevée, fil alu + argon pur |
| MMA (arc) | Dès 2,5 mm avec électrode 2,5 mm | Dépannage sur forte épaisseur, poste simple |
| Plasma / Laser | 0,8 à 10 mm | Usage industriel, grande vitesse |
TIG AC : la référence qualité pour l’aluminium
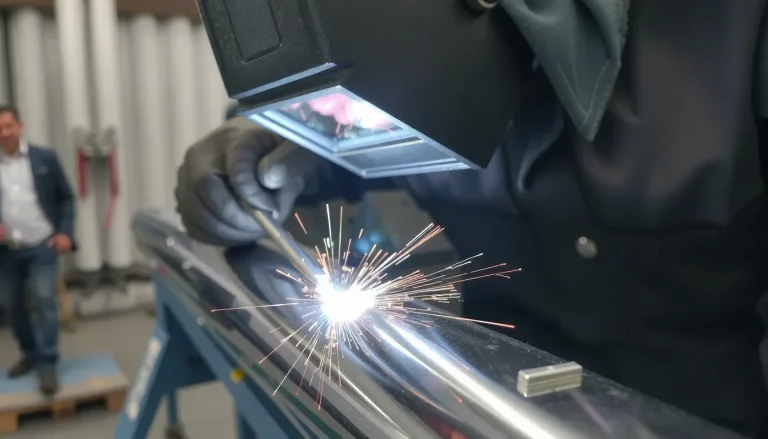
Le soudage TIG en courant alternatif (AC) est considéré comme le « graal ultime » pour l’aluminium. Il offre un arc stable qui brise la couche d’oxyde à chaque alternance et dépose le métal avec une précision remarquable. Pour les tôles fines à partir de 1 mm d’épaisseur, notamment en carrosserie ou en chaudronnerie fine, il reste inégalé. Sa lenteur d’exécution constitue toutefois un frein pour les productions répétitives.
MIG : le choix de la productivité sur aluminium
Avec un fil aluminium associé à de l’argon pur, le procédé MIG autorise des cadences élevées sur des pièces épaisses. Il convient parfaitement aux structures, châssis et ensembles de forte section où la vitesse d’avance est prioritaire. Le MIG apporte naturellement plus de métal en moins de temps mais demande une gestion rigoureuse de la chaleur pour éviter les déformations.
MMA : un dépannage utile mais limité
Souder l’aluminium à l’arc avec des électrodes enrobées reste possible, notamment sur de fortes épaisseurs. En revanche, ce procédé s’avère risqué sur tôles fines à cause du risque de percer le métal. Il faut également composer avec la fusion de l’aluminium à 660°C alors que l’oxyde ne fond qu’à 2050°C une contrainte qui complique l’amorçage et la stabilité du bain.
Guide pratique : préparer, régler et exécuter une soudure aluminium à l’arc
Les étapes de préparation avant de souder l’aluminium
La préparation du métal est l’étape la plus déterminante pour réussir une soudure sur aluminium, bien plus que pour l’acier. L’aluminium est recouvert d’une couche d’oxyde dont le point de fusion atteint environ 2050°C, contre seulement 660°C pour le métal lui-même. Si cette pellicule n’est pas éliminée, elle empêche la fusion et fait “perler” le bain de soudure.
Dégraisser la surface obligatoirement avec un solvant ou de l’acétone avant tout brossage mécanique.
Brosser avec une brosse inox dédiée à l’aluminium, jamais celle utilisée sur l’acier, pour retirer l’oxyde sans contaminer la pièce.
Préchauffer les fortes épaisseurs à environ 150°C pour compenser la conductivité thermique de l’aluminium, qui est 4 fois supérieure à celle de l’acier.
Ne pas chauffer les tôles fines sous peine de les déformer, car l’aluminium présente une dilatation thermique 2 fois plus élevée que l’acier.
Paramètres et défauts courants sur aluminium
Le réglage de l’intensité dépend directement de l’épaisseur du métal à assembler. Pour un premier essai de soudure à l’arc avec une électrode de 2,5 mm de diamètre sur une pièce d’aluminium de 3 mm d’épaisseur, réglez votre poste sur 90 ampères. Lors d’un troisième essai sur une épaisseur de 10 mm, l’intensité devra monter à 125 ampères avec une électrode de 3,2 mm de diamètre.
La principale difficulté réside dans l’amorçage : l’électrode enrobée pour aluminium nécessite une tension à vide élevée, dès 60 volts, pour amorcer correctement l’arc. Sans cette condition, l’électrode colle systématiquement à la pièce. Un préchauffage modéré de la pièce épaisse aide à stabiliser l’arc et à éviter les fissures à cœur, tandis que sur tôle mince, la chaleur doit être contrôlée strictement pour éviter de percer le métal. Les porosités apparaissent dès qu’une trace d’humidité ou de graisse subsiste, et des éclaboussures excessives signalent généralement un ampérage trop élevé ou un angle d’électrode incorrect.
Les défis techniques du soudage aluminium à l’arc : oxyde, chaleur et contamination
La première difficulté réside dans la couche d’oxyde qui recouvre naturellement l’aluminium. Son point de fusion avoisine les 2050°C, alors que l’aluminium fond à 660°C. Cette pellicule protectrice doit être impérativement éliminée par brossage avant d’amorcer l’arc, sinon elle emprisonne des gaz et provoque des inclusions dans le bain de fusion.
La gestion thermique représente le deuxième défi majeur. L’aluminium conduit la chaleur 4 fois mieux que l’acier et se dilate 2 fois plus. L’énergie se dissipe rapidement dans la pièce, ce qui explique les difficultés d’amorçage sur les faibles épaisseurs et la tendance à brûler les tôles fines. Un préchauffage adapté devient indispensable pour les pièces massives.
Enfin, la contamination reste l’ennemi n°1 du soudeur. La moindre trace d’huile, d’humidité ou de graisse se transforme en porosités visibles dans le cordon. Utilisez une brosse inox dédiée uniquement à l’aluminium et stockez vos électrodes dans un endroit sec pour garantir un résultat sain et esthétique.
Souder l’aluminium à l’arc avec électrode enrobée : faisabilité, poste et réglages
Oui, souder l’aluminium à l’arc est possible, à condition d’utiliser des électrodes spéciales composées de 5% de silicium. Disponibles en diamètres de 2,5 mm et 3,2 mm, ces baguettes de 350 mm permettent un soudage de dépannage efficace sur des pièces épaisses. Attention : cette méthode reste inadaptée aux tôles fines, qui risquent d’être percées, mais elle convient à des épaisseurs allant jusqu’à 10 mm avec un réglage à 125 ampères.
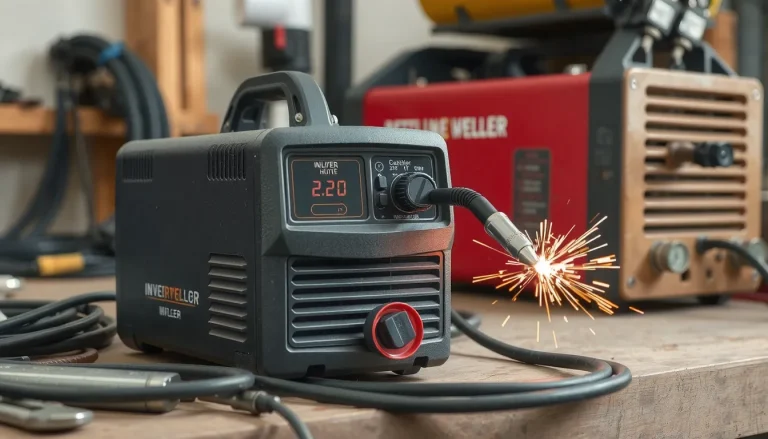
Le choix du poste est déterminant. L’amorçage exige une tension à vide d’au moins 60 volts, ce qui exclut les petits inverters d’entrée de gamme souvent limités à 48V. Avec une électrode de 2,5 mm, réglez l’intensité autour de 90 ampères pour souder une épaisseur de 2,5 mm. Le courant doit être ajusté précisément : un ampérage trop faible colle la baguette, un ampérage trop fort provoque des porosités dans le cordon.
Pour un premier essai, entraînez-vous sur une pièce de 3 mm avec une électrode de 2,5 mm et testez différents ampérages. La soudure obtenue ne sera jamais aussi propre qu’en TIG, mais elle reste une solution acceptable pour des réparations ponctuelles en atelier ou sur chantier. Nettoyez rigoureusement la zone à souder : l’oxyde d’aluminium fond à plus de 2050°C alors que le métal fond dès 660°C, une contamination locale empêche donc la fusion correcte du bain.
Questions fréquentes sur le soudage de l’aluminium
Quelle différence entre les baguettes 4043 et 5356 pour l’aluminium ?
La baguette 4043 contient 5% de silicium, offrant un meilleur écoulement et moins de fissuration, tandis que la 5356 contient du magnésium, offrant une plus grande résistance mécanique et une meilleure tenue à la corrosion.
Pourquoi l’aluminium est-il si difficile à souder à l’arc ?
L’aluminium est difficile car sa couche d’oxyde fond à 2060°C, bien plus que le métal lui-même (660°C), et sa conductivité thermique élevée dissipe vite la chaleur, exigeant un apport énergétique fort et précis pour éviter l’effondrement du bain.
Quel est le meilleur procédé pour souder l’aluminium selon l’usage ?
Le TIG est idéal pour les tôles fines et les finitions exigeantes, le MIG pour les pièces épaisses et la productivité, et le MMA (électrode enrobée) reste acceptable pour des travaux de réparation sur du gros aluminium.
Comment éviter les porosités et obtenir un cordon propre ?
Nettoyez l’aluminium avec une brosse en inox dédiée et un dégraissant, utilisez un gaz de protection adapté, préchauffez la pièce et maintenez une longueur d’arc courte pour limiter l’absorption d’hydrogène.