Les différents types de soudure : guide complet pour choisir le bon procédé
Le choix d’un procédé de soudure dépend du métal et de l’usage recherché.
- Soudage MIG/MAG pour polyvalence, vitesse et production en série.
- Procédé MIG à l’argon pur, idéal pour l’aluminium.
- Procédé MAG au mélange argon + CO₂, recommandé pour l’acier.
- Soudage TIG pour un cordon fin, régulier et sans projections.
- Électrode tungstène non fusible, gage de précision et de qualité.
Soudage MIG/MAG : polyvalence et cadence
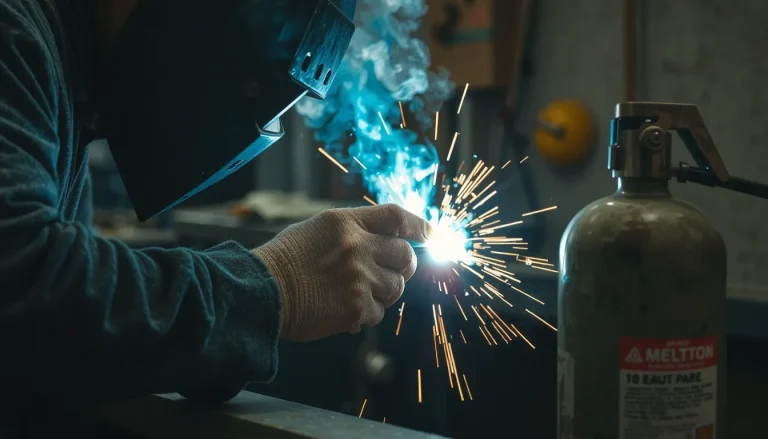
Le soudage MIG/MAG est un procédé semi-automatique qui alimente en continu un fil-électrode fusible depuis une bobine. Ce fil fond pour créer le bain de fusion tandis qu’un gaz de protection isole l’arc et le métal en fusion des impuretés de l’air ambiant.
Cette technique se distingue par sa grande vitesse d’exécution et sa productivité élevée, ce qui en fait le procédé le plus répandu en atelier comme en industrie. Les matériaux soudables sont variés : acier, aluminium, inox et alliages divers.
Distinction entre MIG et MAG : le rôle du gaz
La différence fondamentale entre MIG et MAG réside dans la nature du gaz de protection. Le procédé MIG (Metal Inert Gas) utilise un gaz inerte, généralement de l’argon pur, qui ne réagit pas avec le métal en fusion. Il est particulièrement adapté au soudage de l’aluminium et de ses alliages.
Le procédé MAG (Metal Active Gas) emploie quant à lui un gaz actif, typiquement un mélange argon + CO₂, qui participe aux réactions chimiques de l’arc. Ce choix est privilégié pour le soudage des aciers, car il améliore la pénétration et la stabilité de l’arc.
Cette distinction détermine directement le choix du procédé selon le métal à assembler : MIG pour l’aluminium, MAG pour l’acier.
Fonctionnement et avantages du procédé
Le soudage MIG/MAG fonctionne avec un pistolet relié à un poste qui régule la vitesse de dévidage du fil et le débit de gaz. L’opérateur guide le pistolet le long du joint, tandis que le poste assure l’alimentation automatique en fil. Ce caractère semi-automatique permet une cadence de travail rapide, idéale pour la production en série et les assemblages longs.
- Fil continu : alimentation automatique depuis une bobine sans arrêt fréquent
- Protection gazeuse : isolation de l’arc et du bain de fusion contre l’oxydation
- Vitesse élevée : exécution rapide des cordons, gain de temps important
- Productivité en série : adapté aux productions répétitives et industrielles
- Matériaux variés : acier, aluminium, inox et alliages courants
- Usage semi-automatique : procédé courant en atelier et sur chantier
- Finitions minimales : peu de nettoyage nécessaire après soudage
Soudage TIG : précision et qualité de finition

Le soudage TIG (Tungsten Inert Gas) est la référence absolue lorsque l’exigence porte sur la qualité visuelle du cordon et la maîtrise des déformations. Ce procédé se distingue par sa capacité à produire un cordon fin, régulier et sans projections, un résultat que ne peuvent égaler les procédés avec fil fusible ou électrode enrobée.
Principe technique : électrode non fusible et apport manuel
Contrairement au MIG/MAG, le soudage TIG utilise une électrode en tungstène non fusible. Elle ne participe pas au bain de fusion et supporte des températures extrêmes sans se consumer. L’arc électrique est établi entre cette électrode et la pièce à souder, le tout étant isolé de l’air ambiant par un gaz de protection inerte, généralement l’argon.
Le métal d’apport, lorsqu’il est nécessaire, est introduit manuellement en baguette dans le bain de fusion. Ce geste, qui synchronise l’avance de la baguette et le déplacement de la torche, demande un savoir-faire précis. C’est cette intervention humaine qui offre un contrôle total sur la quantité de métal déposé et sur la géométrie du cordon, garantissant une finition esthétique irréprochable, souvent sans reprise mécanique.
Matériaux compatibles et réglages avancés
Ce procédé excelle sur les métaux non ferreux et les aciers inoxydables. Il s’applique efficacement aux matériaux suivants :
– Inox : cordons propres, sans brûlure ni piqûre, idéal pour les normes sanitaires.
– Aluminium et alliages : gestion précise de la chaleur pour éviter les déformations.
– Titane : assemblage de haute sécurité pour l’aéronautique et la chimie.
– Acier : toutes nuances, du carbone aux aciers spéciaux.
Pour fiabiliser chaque passe, les postes modernes intègrent des options électroniques de contrôle avancées. Le prégaz protège l’électrode et le bain au démarrage, tandis que le postgaz évite l’oxydation du cordon en fin de soudure. La rampe de montée du courant adoucit l’amorçage sur les pièces fines, et la balance AC/DC permet d’alterner courant alternatif et continu pour optimiser le nettoyage de l’oxyde d’aluminium et la pénétration sur l’acier. Ces réglages avancés transforment un geste manuel exigeant en un processus reproductible et fiable, même sur les tôles les plus délicates.
Soudage à l’arc (MMA) : robustesse et simplicité sur chantier
L’arc électrique jaillit entre une électrode enrobée fusible et la pièce à assembler. L’enrobage fond en générant un gaz protecteur et un laitier qui protège le bain de fusion. Ce procédé ne requiert pas de bouteille de gaz externe, ce qui explique sa popularité en maintenance, sur chantier et dans le BTP.
Sa mise en œuvre simple en fait un choix robuste pour des environnements difficiles, malgré un cordon moins esthétique et davantage de projections. Le soudage à l’arc, ou MMA, reste l’un des procédés les plus anciens et les plus répandus. Il demeure une valeur sûre pour les travaux de réparation et les assemblages de structures métalliques où la rapidité d’intervention prime sur la finition.
Comment choisir le bon procédé de soudure selon votre besoin ?
| Critère de choix | Procédé recommandé | Application type |
|---|---|---|
| Aluminium et alliages | MIG (gaz inerte) | Châssis, réservoirs |
| Acier standard | MAG (gaz actif) | Structures, charpentes |
| Inox, titane, finitions esthétiques | TIG | Agroalimentaire, pharma |
| Travaux sur site, intempéries | MMA (électrode enrobée) | BTP, maintenance |
| Pièces minces, géométries complexes | Laser | Tuyauterie, assemblages mixtes |
Le choix d’un procédé de soudure ne se fait jamais au hasard : il découle d’une analyse précise du cahier des charges. Un bureau d’études examine la nature du métal, son épaisseur, la destination de la pièce et les exigences de production avant de trancher.
Pour une production en série sur acier, le MAG offre la meilleure cadence avec un coût au mètre de cordon réduit. À l’inverse, si votre priorité est un cordon fin, régulier et sans projections sur inox ou aluminium, le TIG s’impose comme la référence qualité, notamment dans les secteurs exigeants comme l’agroalimentaire ou la pharmacie.
En extérieur ou sur chantier, où les conditions sont rarement maîtrisées, le MMA reste le compagnon fiable : son enrobage protège le bain de fusion même par vent léger, et son équipement compact se transporte facilement. Enfin, pour les assemblages complexes nécessitant une répétabilité excellente, le soudage laser, piloté par commande numérique, garantit une zone affectée thermiquement quasi nulle et des déformations minimisées.
Soudage laser : précision par faisceau d’énergie
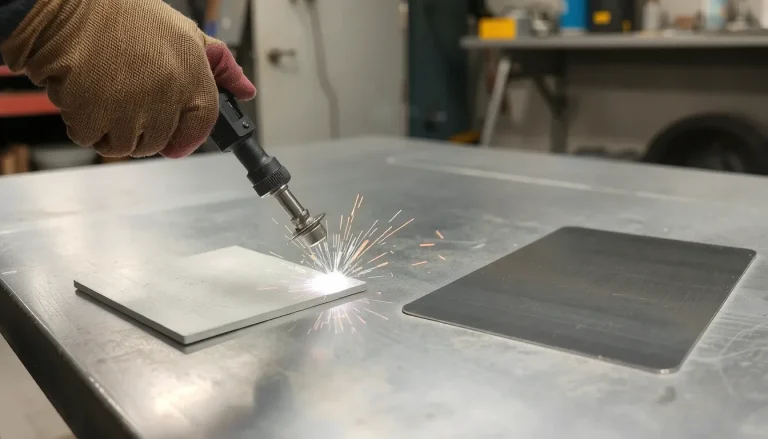
Le soudage laser concentre un faisceau lumineux de haute énergie sur une zone très réduite. La zone affectée thermiquement (ZAT) reste quasi nulle, ce qui minimise les déformations et les retraits sur des pièces sensibles. Piloté par commande numérique, ce procédé garantit une répétabilité excellente, même sur des géométries complexes que les méthodes conventionnelles peinent à suivre.
Principes et avantages pour les assemblages complexes
La densité de puissance du faisceau est telle que la fusion est quasi instantanée, sans contact physique avec la pièce. Cette caractéristique permet d’assembler des métaux différents ou des épaisseurs variées avec une grande maîtrise des apports thermiques. Le résultat est un cordon étroit, profond et régulier, adapté aux exigences de la tuyauterie industrielle et des assemblages mixtes.
Les avantages concrets de ce procédé se manifestent dans la production :
– Commande numérique de positionnement : trajectoires complexes gérées automatiquement avec une précision au dixième de millimètre
– Géométries complexes répétables : reproduction à l’identique sur des grandes séries sans variation de qualité
– Assemblages de tuyauterie précis : soudure bout à bout avec pénétration profonde et cordon étroit
– Rotation rapide des pièces : réduction drastique des temps de cycle pour les pièces cylindriques
Soudage plasma et microplasma : une alternative polyvalente
Le soudage plasma utilise un arc électrique entre une électrode infusible et la pièce, resserré par une tuyère calibrée. Cette constriction de l’arc augmente considérablement la température et la vitesse du jet. L’utilisation d’air comprimé dans le jet plasma permet d’obtenir une découpe nette et rapide. Ce procédé excelle pour la découpe de précision sur tous matériaux conducteurs : acier carbone, inox, alu, mais aussi cuivre et laiton.
En version microplasma, l’arc descend à quelques ampères, ce qui rend le procédé idéal pour les tôles fines (dès 0,1 mm) et les travaux délicats. Le plasma s’impose comme une option intermédiaire pertinente entre le TIG lent et précis et le laser cher et exigeant. Sa polyvalence se révèle aussi dans le rechargement de pièces usées et la découpe rapide sur chantier, là où le laser reste confiné à l’atelier.
Risques liés au soudage et règles de sécurité essentielles
Le soudage assemble par chauffage et fusion, applicable aux métaux comme aux matières plastiques. Le joint final doit présenter les mêmes propriétés que le matériau constitutif. Ce procédé expose à des dangers spécifiques : brûlures, fumées toxiques, rayonnements intenses et risques électriques.
La prévention passe par une ventilation adaptée, des équipements de protection individuelle et le respect des consignes opérationnelles. Le Centre canadien d’hygiène et de sécurité au travail (CCHST) documente ces risques. Pour toute question, leur Infoligne sécurité répond au 1-800-668-4284.