

Soudage de l’acier inoxydable : guide complet des procédés TIG, MIG et électrode
Le TIG s’impose comme la référence pour souder l’inox, mais le MIG et l’électrode restent indispensables selon vos besoins.
- TIG sur épaisseurs fines (< 3 mm).
- MIG/MAG pour cordons longs et tôles fortes.
- 10,5 % de chrome minimum pour conserver l’antirouille.
- Risque de piqûre si impuretés (graisse, peinture).
- Apport 309L pour assemblage mixte acier/inox.
Pourquoi le soudage TIG reste la référence pour l’acier inoxydable
Lorsqu’il s’agit d’assembler des pièces en acier inoxydable avec une exigence de qualité, le procédé TIG (Tungsten Inert Gas) s’impose comme le standard de l’industrie. Sa popularité repose sur une capacité unique à produire des cordons d’une propreté irréprochable, particulièrement sur des épaisseurs fines où d’autres procédés risqueraient de percer la tôle.
- Qualité supérieure des cordons : finition lisse et régulière, sans projections, idéale pour les surfaces visibles.
- Adapté aux fines épaisseurs : la maîtrise fine de l’énergie permet de souder des tôles de moins d’un millimètre sans les déformer.
- Contrôle précis de l’apport thermique : la pédale ou la torche permet d’ajuster l’intensité en temps réel, limitant la surchauffe.
- Réduction de la dilution et de l’oxydation : une protection gazeuse rigoureuse préserve la teneur en chrome, essentielle pour conserver les propriétés antirouille.
- Gaz argon de protection nécessaire : un débit adapté isole le bain de fusion de l’air ambiant.
- Coût plus élevé que le MIG/MAG : la lenteur du procédé et le niveau de dextérité requis justifient un investissement plus important, rentabilisé par un résultat exempt de défauts.
Cette précision a un impact direct sur la métallurgie. En limitant la dilution, le soudeur évite que le métal de base ne « capture » les éléments d’alliage du métal d’apport. C’est un point crucial quand on sait qu’un acier doit contenir au minimum 10,5 % de chrome pour conserver sa résistance à la corrosion. Un apport thermique trop important pourrait créer des zones appauvries en chrome, fragilisant l’assemblage.
Si le TIG excelle sur les épaisseurs inférieures à 3 mm, sa faible productivité le rend moins compétitif sur les fortes sections. Dans ce cas, le MIG/MAG prend le relais pour les cordons longs, quitte à sacrifier un peu de finition. Le choix du procédé dépend donc de l’équilibre entre l’esthétique recherchée et le rendement exigé par la production.
Souder l’inox au MIG/MAG : productivité et limites
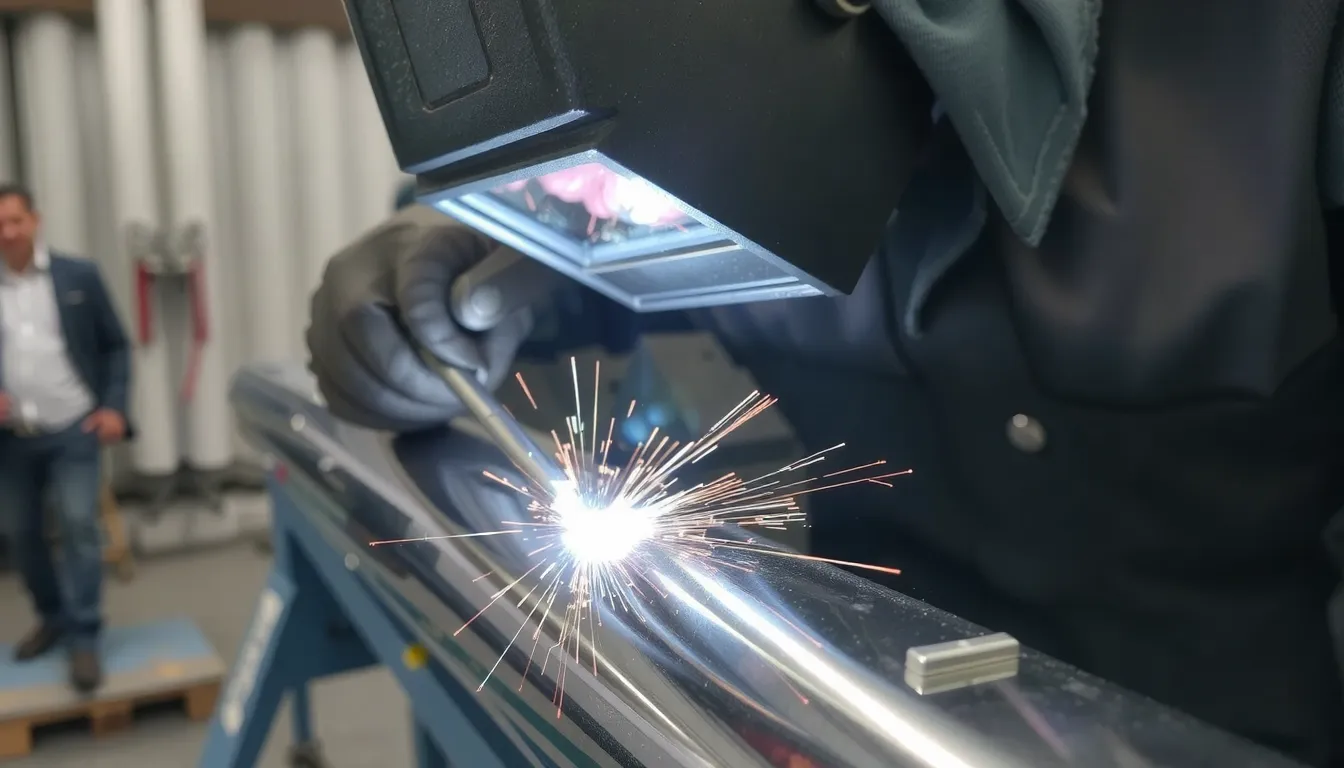
Si le TIG excelle sur les fines épaisseurs, le procédé MIG/MAG prend le relais dès que la productivité prime, notamment sur des tôles fortes et de longs cordons continus. Son coût d’exploitation est moindre, mais le rendu est moins propre et plus sensible aux projections qu’un cordon TIG. Il faut également maîtriser un apport de chaleur plus important pour éviter les déformations. La conductivité thermique de l’inox 304 ne dépasse pas 15 à 16 W/m·K à température ambiante, soit environ trois fois moins que l’acier carbone : la chaleur se concentre donc rapidement dans la zone de soudure.
Cet avantage économique impose de strictes précautions. Le gaz de protection doit être adapté à l’inox, et le moindre défaut de préparation (graisse, peinture, traces de carbone) peut provoquer une piqûre locale et une perte de la résistance à la corrosion dès que la teneur en chrome descend sous le seuil de 10,5 %. Pour un assemblage mixte avec de l’acier doux, gardez en tête que la dilution doit être compensée par un apport plus noble, comme le 309L. Le MIG/MAG représente un excellent compromis pour les structures non visibles, à condition de soigner le passage de la racine.
Souder l’inox sur acier : techniques et précautions
Assembler de l’inox avec de l’acier doux (ou de l’acier carbone) est une opération très courante en chaudronnerie, en tuyauterie ou en construction métallique. Si l’on suit les bonnes pratiques, ces assemblages mixtes donnent des soudures solides et durables. Le point crucial ne réside pas dans la difficulté technique, mais dans le choix du bon métal d’apport et la compréhension de ce qui se passe dans le bain de fusion.
Comprendre la dilution : pourquoi le chrome est en jeu
Le principal danger lors d’un assemblage inox/acier est la dilution. Le bain de fusion mélange le métal de base (l’acier doux) avec le métal d’apport inoxydable. Ce mélange fait chuter la concentration en chrome (Cr) dans la zone fondue. Pour qu’un alliage soit considéré comme inoxydable et résiste à la corrosion, il doit contenir au minimum 10,5 % de chrome. Si la dilution avec l’acier doux fait passer ce taux en dessous de ce seuil, la soudure va rapidement rouiller et s’oxyder.
Concrètement, souder de l’inox avec une baguette standard non adaptée sur de l’acier doux donne un cordon fragile qui perd toute sa résistance à la corrosion. C’est pourquoi la soudure d’un assemblage mixte doit toujours être réalisée avec un métal d’apport plus noble que le métal de base inoxydable.
Pourquoi le métal d’apport 309L est indispensable
Pour souder de l’inox sur de l’acier, le métal d’apport recommandé est le 309L. Cet alliage contient des teneurs élevées en chrome et en nickel (autour de 23 % de chrome et 13 % de nickel), ce qui lui permet de tolérer une forte dilution avec l’acier doux tout en conservant une structure métallurgique saine et résistante. L’utilisation du 309L compense la migration du chrome vers le métal de base et évite la formation de phases fragiles.
Un apport standard type 308L (réservé à l’assemblage de deux inox 304) serait ici inadapté : il ne supporterait pas ce taux de dilution et provoquerait des criques ou une corrosion prématurée. En résumé pour ce type de soudure :
- Privilégier 309L : assemblage acier doux / inox, quelle que soit la nuance d’inox
- Proscrire le rechargement direct : ne jamais déposer d’inox directement sur de l’acier sans apport adapté
- Préparer les bords : nettoyage soigneux pour éliminer toute trace de calamine ou de graisse
Le préchauffage n’est généralement pas nécessaire pour ces épaisseurs courantes. La clé reste un contrôle strict de la température entre passes pour limiter la dilution, surtout si vous réalisez des soudures en plusieurs passes sur de fortes épaisseurs.
Le soudage MMA de l’inox avec électrode enrobée
Le soudage MMA à l’électrode enrobée reste une solution prisée sur les chantiers, là où installer une bouteille d’argon s’avère complexe. L’enrobage de l’électrode génère son propre gaz protecteur, ce qui rend le procédé tolérant aux courants d’air. C’est le choix idéal pour les réparations, les assemblages de fortes épaisseurs ou les travaux en extérieur, bien que son fini demande plus de nettoyage que le TIG.
Pour préserver la résistance à la corrosion, il est impératif de sélectionner une électrode en acier inoxydable spécifique, jamais une électrode pour acier doux. L’apport doit correspondre à la nuance de base : une électrode de type 308L pour un inox 304, ou 316L pour un 316, en gardant à l’esprit que la dilution excessive fait chuter la teneur en chrome sous le seuil de 10,5 %, ce qui ruine la protection du métal.
À l’inverse du TIG, ce procédé ne convient pas aux tôles minces, la chaleur étant plus difficile à réguler. Il faut aussi brosser vigoureusement chaque passe pour éliminer le laitier. La conductivité thermique de l’inox étant faible, environ 15 à 16 W/m·K, privilégiez un apport de chaleur modéré pour limiter les déformations et la corrosion localisée sur les zones soudées.
Choisir le bon métal d’apport selon la nuance d’inox
Le choix du métal d’apport ne se devine pas : il conditionne directement la tenue mécanique et l’étanchéité de votre soudure. Un mauvais alliage provoque rapidement l’apparition de rouille et de piqûres de corrosion sur un cordon pourtant bien exécuté. La règle est simple : l’apport doit compenser la dilution intervenue entre les deux bords à assembler pour conserver une teneur en chrome suffisante.
Pour un assemblage courant de deux pièces en inox 304/304L, l’apport usuel est une baguette de type 308L. Pour des pièces en inox 316/316L, choisissez systématiquement un métal d’apport 316L, dont la teneur en molybdène assure la même résistance à la corrosion que le métal de base. Lorsque vous assemblez des nuances différentes (par exemple un 304 et un 316), il est admis d’utiliser l’apport le plus fortement allié des deux, ici le 316L.
| Nuance d’inox à souder | Nature de l’assemblage | Métal d’apport recommandé |
|---|---|---|
| 304 / 304L | Inox sur inox | 308L |
| 316 / 316L | Inox sur inox | 316L |
| 304 ou 316 (mixte) | Assemblage de nuances différentes | 316L (le plus allié) |
| Inox (toutes nuances) | Inox sur acier doux ou carbone | 309L |
| Acier inoxydable au carbone | Mise en œuvre avec aciers non alliés | 309L en priorité |
Attention aux assemblages mixtes : lorsque vous reliez une pièce en inox à une pièce en acier doux, la dilution fait chuter la teneur en chrome du bain de fusion. Un apport classique 308L ne suffit alors plus. Le métal d’apport 309L devient indispensable : sa forte teneur en chrome et en nickel compense la migration des éléments et maintient la zone soudée au-dessus du seuil critique de 10,5 % de chrome garantissant la non-corrosion de l’inox.
Dans le doute, privilégiez toujours l’apport le plus noble : il protège davantage la zone fondue et évite les surprises à l’usage. Enfin, pour les aciers inoxydables dits martensitiques (contenant de 12 à 18 % de chrome), orientez-vous vers des électrodes spécifiques capables de gérer la trempe de la zone affectée par la chaleur.
Comment souder l’acier inoxydable sans défaut en pratique ?
Préparer la surface avant de souder l’inox
La préparation de surface est une étape déterminante pour obtenir un cordon sain et éviter la pollution du bain de fusion. L’inox exige une rigueur bien supérieure à celle de l’acier doux, car la moindre particule de fer peut provoquer une corrosion localisée après soudage.
Dégraisser avec de l’acétone ou de l’alcool pour éliminer traces d’huile et de graisse.
Brosser uniquement avec un outil dédié à l’inox (brosse inox neuve ou non utilisée sur acier doux).
Éviter tout contact avec l’acier doux sur la surface à souder (cales, tables, outils).
Maintenir la propreté jusqu’au soudage, sans toucher la zone préparée à mains nues.
La contamination par le fer est d’autant plus critique que la teneur en chrome de l’inox est mise à l’épreuve. Rappelons que c’est la présence d’au moins 10,5 % de chrome qui garantit la non-corrosion de l’inox. Une pollution ferreuse locale peut réduire cette protection et créer des points de rouille.
Garantir la résistance à la corrosion après soudage
Le soudage modifie localement la structure métallurgique de l’inox. La zone affectée thermiquement peut perdre une partie de sa résistance à la corrosion, particulièrement si des précipitations de carbures se forment. La faible conductivité thermique de l’inox, autour de 15 à 16 W/m·K pour un 304 à température ambiante (contre environ 50 W/m·K pour l’acier doux), concentre la chaleur et ralentit son évacuation.
Il faut ensuite éliminer la couche d’oxydation formée autour du cordon. Ce “chalumeau” coloré doit être retiré par décapage chimique ou par meulage avec des disques dédiés inox. Un brossage à la brosse inox peut suffire pour les faibles empâtements, mais il ne remplace pas un vrai décapage sur les fortes épaisseurs.
Un soin particulier doit être apporté à la teinte du cordon : un bleu foncé ou un gris indique une surchauffe qui a appauvri la zone en chrome. La dilution excessive est également à surveiller, car elle peut faire chuter la teneur en chrome sous le seuil de 12 % nécessaire pour conserver le caractère inoxydable. Un cordon bien réalisé doit présenter une couleur claire, allant de l’argenté au doré très pâle, signe d’une protection gazeuse efficace et d’un apport thermique maîtrisé.
Enfin, après décapage, il est recommandé de rincer abondamment à l’eau claire pour neutraliser les résidus chimiques, puis de sécher. Cette finition complète garantit que la soudure conservera ses propriétés dans la durée, sans risque de piqûration ni de rouille prématurée.
Publications similaires

Inconvénient Soudage Laser : Limites & Risques Expliqués
Les limitations techniques du soudage laser Le soudage laser, bien que reconnu pour sa grande précision et son efficacité dans de nombreuses applications industrielles, présente des inconvénients non négligeables sur le plan technique. Parmi ces limitations, la préparation des pièces à souder constitue une étape critique. En effet, une précision optimale pendant le soudage dépend…
Souder inox et acier : guide technique complet et bonnes pratiques
Souder inox et acier : guide technique complet et bonnes pratiques Souder inox et acier est possible, mais exige un métal d’apport adapté. Assemblage hétérogène avec des précautions métallurgiques strictes. Métal d’apport 309L conçu pour la transition inox-acier. Risque de corrosion si la teneur en chrome chute trop. Dilution excessive du métal de base à…
Soudure étain sur cuivre : guide complet pour un brasage tendre réussi
Soudure étain sur cuivre : guide complet pour un brasage tendre réussi Une soudure étain sur cuivre réussie se joue à 90 % avant la chauffe. Surfaces dégraissées, poncées jusqu’au cuivre rose et brillant. Pâte décapante indispensable pour éviter les perles d’étain. Brasure tendre réalisée vers 250 °C avec flamme neutre. Laisser la capillarité aspirer…

Souder aluminium à l’arc : faisabilité, technique et conseils pratiques
Souder aluminium à l’arc : faisabilité, technique et conseils pratiques Souder l’aluminium à l’arc est possible, surtout sur de fortes épaisseurs. Électrodes enrobées adaptées au procédé MMA. Risque de percer les tôles fines. Complexité : oxyde fond à 2050°C, aluminium à 660°C. Dépannage utile dès 2,5 mm d’épaisseur. Le TIG AC reste la référence qualité….

Soudage Flux : Guide Complet pour Améliorer vos Soudures
Comprendre le flux dans le soudage Définition et rôle du flux Le soudage flux repose sur l’utilisation d’un élément crucial : le flux. Ce dernier est une substance utilisée pour protéger la zone de soudure des contaminations extérieures. Son principal objectif est de prévenir l’oxydation et d’éliminer les impuretés qui pourraient affecter la qualité et…
Souder acier sur fonte : techniques, baguettes et étapes pour un assemblage durable
Souder acier sur fonte : techniques, baguettes et étapes pour un assemblage durable Oui, souder acier sur fonte est possible, surtout avec le procédé MMA. Soudage MMA (électrode enrobée) : méthode la plus fiable sur fonte. La fonte contient 2,11 à 6,67 % de carbone, source de fragilité. Privilégier des cordons courts de 20 à…