Un poste à souder inverter, c’est quoi ? Explications et guide complet pour bien choisir
Un poste à souder inverter est une machine qui convertit le courant via un circuit électronique haute fréquence.
- Composants IGBT ou MOSFET remplacent les lourdes bobines de cuivre.
- Léger dès 2,7 kg, il soude des aciers de 6 à 8 mm avec 120 A.
- Économie d’énergie jusqu’à 40 % face à un transformateur.
- Courant continu stable facilitant l’amorçage, même à faible intensité.
- Fonctionne de 85 à 265 V, compatible avec groupes électrogènes de 2,5 KVA.
- Réglage précis à l’ampère près pour un contrôle optimal de l’arc.
Pourquoi le poste à souder inverter séduit autant les soudeurs ?
Fini le temps des machines pesantes et difficilement transportables. Le poste à souder inverter a révolutionné le secteur grâce à sa technologie à base de composants IGBT ou MOSFET. Le résultat ? Un appareil d’à peine 2,7 kg qui délivre pourtant une puissance remarquable, capable de souder des aciers de 6 à 8 mm avec seulement 120 A.
Cette légèreté s’accompagne d’une économie d’énergie pouvant atteindre 40 % par rapport à un transformateur classique. De plus, le courant continu produit est parfaitement stable. Concrètement, cela se traduit par un amorçage de l’électrode facilité et un arc beaucoup plus fluide, même à faible intensité. Une aubaine pour les débutants qui cherchent à progresser rapidement.
Enfin, leur polyvalence explique leur succès. La plupart des modèles supportent des variations de tension généreuses (+/- 30 %) et fonctionnent sur une plage de tension allant de 85 à 265 V, offrant une compatibilité étendue, y compris avec les groupes électrogènes de seulement 2,5 KVA. Un vrai game-changer pour les travaux en extérieur.
Qu’est-ce qu’un poste à souder inverter ? Définition et fonctionnement
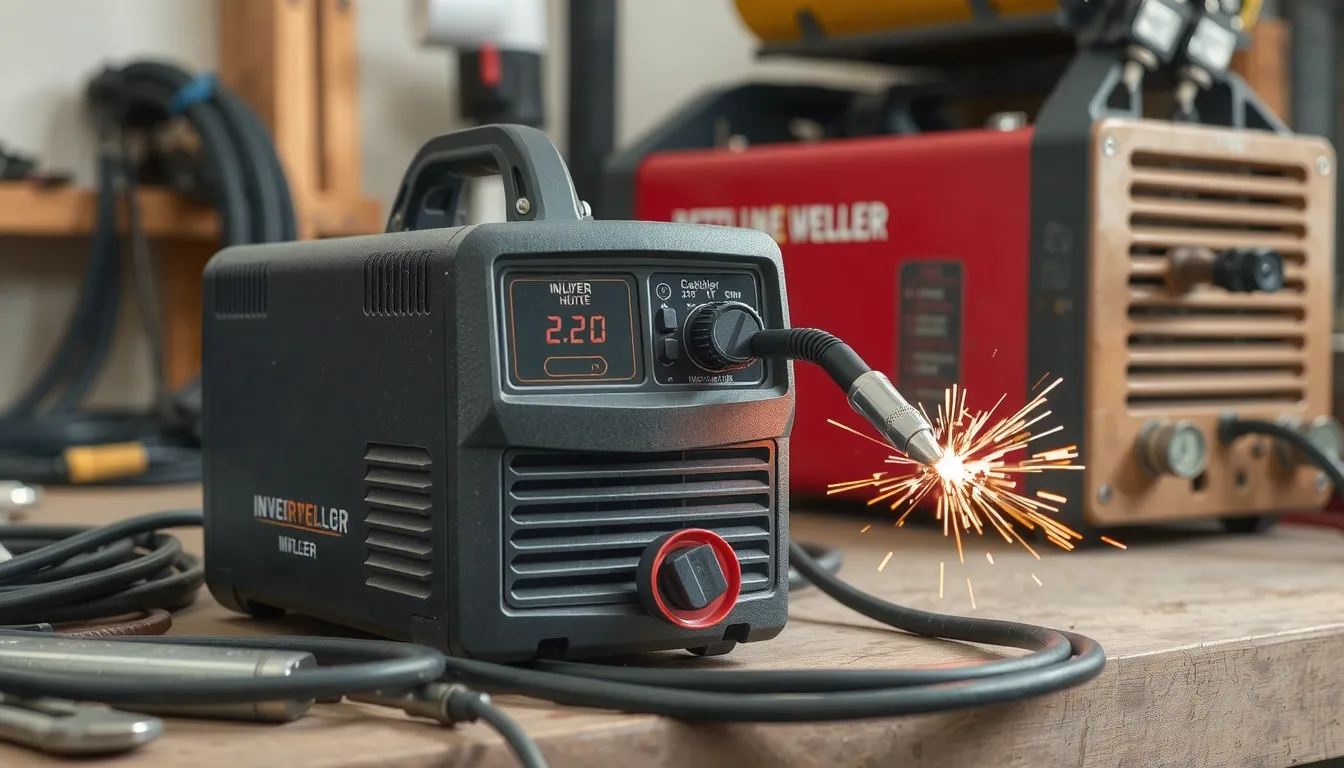
Un poste à souder inverter est une machine qui transforme le courant du secteur grâce à un circuit électronique à haute fréquence. Concrètement, le courant alternatif est d’abord redressé en continu, puis sa fréquence est augmentée avant d’être converti en courant de soudage stable et parfaitement maîtrisé. Cette technologie repose sur des composants électroniques puissants (IGBT ou MOSFET) qui remplacent les lourdes bobines de cuivre des anciens transformateurs.
Le résultat est un courant continu extrêmement stable qui supprime les ruptures d’arc et facilite l’amorçage, même à faible intensité. La tension à vide oscille généralement entre 17 et 60 V, tandis que la plage d’ampérage des postes inverter courants s’étend de 50 à 250 A. Avec une puissance de 80 à 160 A pour les modèles standards, ces machines garantissent un arc régulier et une pénétration nette, offrant un contrôle précis de la soudure, à l’ampère près.
Inverter ou transformateur : le match des technologies de soudage
| Poste inverter | Poste à transformateur |
|---|---|
| Courant continu stable | Courant alternatif |
| Léger : dès 2,7 kg | Lourd et volumineux |
| Réglage précis à l’ampère | Réglage par crans |
| Jusqu’à 40 % d’économie d’énergie | Consommation élevée |
| Amorçage facilité, même à faible intensité | Amorçage plus capricieux |
| Tolérance tension : +/- 30 % | Sensible aux variations du réseau |
| Alimentation 110 V ou 220 V selon modèle | 230 V monophasé ou 380 V triphasé |
Une technologie qui change tout au quotidien
Ce tableau résume l’essentiel : le poste à souder inverter repose sur une électronique de puissance (composants IGBT ou MOSFET) qui convertit le courant du réseau en un courant continu parfaitement stable. Cette stabilité supprime les ruptures d’arc et facilite considérablement l’amorçage des électrodes, même à basse intensité. Le poste à transformateur, lui, fonctionne sur un principe plus ancien : il délivre un courant alternatif qui rend la soudure plus délicate à maîtriser, surtout pour un débutant.
Le gain de poids est spectaculaire : un modèle inverter pèse environ 2,7 kg, contre souvent plus de 20 kg pour un transformateur de puissance équivalente. Sur un chantier, dans un escalier ou en déplacement, la différence est immense. Ajoutez à cela une économie d’énergie pouvant atteindre 40 % grâce à un meilleur rendement électronique, et vous comprenez pourquoi le transformateur a quasi disparu des rayons.
Réglages et polyvalence : là où l’inverter creuse l’écart
Côté précision, l’inverter offre un réglage continu de l’intensité, souvent à l’ampère près, entre 50 et 250 A pour la plupart des modèles. Le transformateur se contente de crans fixes, limitant l’adaptation fine à l’épaisseur du métal. La tolérance aux variations de tension est aussi un point fort : un bon inverter accepte une fluctuation de +/- 30 % sur générateur, contre +/- 15 % pour un transformateur. Enfin, avec une tension à vide située entre 17 et 60 V, la technologie inverter garantit un amorçage franc même sur des électrodes difficiles, là où l’ancienne génération forçait le soudeur à des gestes approximatifs. Pour le bricoleur comme pour le professionnel, le choix est rapidement fait.
Les avantages concrets de la technologie inverter
Bénéfices techniques et qualité de soudage
- Arc stable et contrôlé : le courant continu élimine les ruptures d’arc, même à faible intensité.
- Amorçage facilité et précis : idéal pour les débutants, l’arc s’établit sans effort dès la mise en contact.
- Rendement énergétique supérieur : la technologie inverter permet une économie d’énergie mesurée à 40 %.
- Courant continu sans fluctuation : la soudure est plus propre et les projections sont réduites.
Grâce à l’électronique de puissance, l’arc reste d’une constance remarquable. Cette stabilité se traduit par une pénétration régulière et une meilleure maîtrise du bain de fusion, atteignant une température de 3 000 °C. Le soudeur garde un contrôle précis, même sur des tôles fines ou en positions délicates.
Bénéfices pratiques et ergonomiques
- Légèreté : certains modèles pèsent dès 2,7 kg, soit trois à quatre fois moins qu’un transformateur.
- Compacité et transport aisé : le boîtier se range facilement et se porte à l’épaule comme un sac.
- Réglage fin de l’intensité : l’ampérage se règle à l’unité près, de 10 à 200 A selon les modèles.
- Consommation réduite en usage : le rendement supérieur réduit la facture d’électricité sur les chantiers.
La légèreté change radicalement l’expérience de travail. Un poste de 120 A ne pèse souvent pas plus de 5 kg, contre plus de 20 kg pour un modèle à transformateur de puissance équivalente. Cette maniabilité permet d’intervenir en hauteur, sur une échelle ou dans des espaces confinés sans difficulté. La plage de tension à vide de 17 à 60 V garantit par ailleurs un fonctionnement stable, même lorsque l’alimentation du secteur varie de +/- 15 %.
Comment choisir son poste à souder inverter selon ses besoins ?
Quel ampérage et quelle alimentation pour quels travaux ?
Avant tout achat, déterminez l’épaisseur maximale des métaux que vous soudez. Pour du bricolage courant (portails, garde-corps, petites réparations), un poste délivrant 80 A suffit, avec des électrodes de ø 2,5 mm. Si vous travaillez régulièrement des fers plats de 6 mm, visez une intensité de 115 A et des électrodes de 3,2 mm. Pour de l’acier de 6 à 8 mm, prévoyez 120 A comme valeur de réglage.
Côté alimentation, les modèles domestiques fonctionnent en 230 V monophasé. Les postes professionnels exigent souvent du 380 V triphasé. Une bonne surprise : certains modèles « multitension » acceptent une plage de 85-265 V, tolérant les variations du réseau et les longues rallonges jusqu’à 250 m. Vérifiez aussi la tension à vide, comprise entre 17 et 60 V : plus elle est élevée, plus l’amorçage est facile.
Investir dans un poste pro ou particulier : quel budget prévoir ?
Les postes d’entrée de gamme destinés aux bricoleurs affichent des puissances de 80 à 160 A pour des prix attractifs. Un modèle comme le Parkside PISG 120D5, limité à 120 ampères avec une tension à vide de 66 V, se trouve autour de 65 €. C’est un excellent rapport qualité-prix pour débuter, souvent garanti 3 ans.
Dans la gamme intermédiaire, le GYSMI 160P délivre 160 ampères et offre un cycle de service de 100 % à puissance réduite. Le Stahlwerk Arc 200 pousse jusqu’à 200 ampères pour les utilisations plus exigeantes. Pour un usage professionnel intensif, les postes peuvent dépasser 250 A, intégrer des fonctions avancées et justifier un budget supérieur comptez alors plusieurs centaines d’euros, avec une garantie standard de 24 mois et une expédition sous 48 heures chez la plupart des revendeurs en ligne.
Rappelez-vous : un facteur de marche élevé (exprimé en pourcentage, comme 100 % pour les modèles pro) est indispensable si vous soudez de longues heures sans pause. Pour un usage amateur occasionnel, faites une pause 2 fois par heure et protégez votre investissement.
Enfin, l’économie d’énergie est un argument décisif : la technologie inverter consomme environ 40 % d’énergie en moins qu’un transformateur classique. Sur la durée, cette différence compense largement l’écart de prix à l’achat.
Les différents types de soudage : quel procédé pour votre poste ?
Un poste à souder inverter n’est pas limité à une seule technique. Selon le modèle choisi, il peut prendre en charge différents procédés de soudage, du plus simple au plus exigeant. Comprendre ces distinctions est essentiel pour choisir un appareil réellement adapté à vos projets, que vous travailliez sur de la tôle fine ou une structure en acier épais.
| Procédé | Usage idéal | Courant |
|---|---|---|
| MMA (électrode enrobée) | Bricolage, acier, inox, réparations | Continu (DC) |
| TIG (électrode tungstène) | Précision, aluminium, inox fin | Continu (DC) |
| MIG/MAG (fil continu) | Productivité, tôles, acier épais | Continu (DC) |
| FCAW (fil fourré) | Sans gaz, forte pénétration | Continu (DC) |
Le soudage MMA : la référence pour débuter
Le procédé MMA (Manual Metal Arc), aussi appelé soudage à l’arc avec électrode enrobée, est le plus simple et le plus polyvalent. Il fonctionne avec une intensité comprise entre 40 et 400 A pour la majorité des cas. Pour un usage domestique, un poste offrant 80 à 160 A suffit amplement : il permet de souder des fers plats de 6 mm avec une électrode de 3,2 mm, ou encore de l’acier de 6 à 8 mm avec une intensité de 120 A.
Ce procédé supporte les électrodes rutiles, idéales pour les débutants car elles offrent un arc très stable. La soudure atteint une température de fusion proche de 3 000 °C, ce qui garantit une bonne pénétration sur les métaux ferreux. C’est le choix parfait si vous débutez et souhaitez un apprentissage progressif.
Le soudage TIG : la précision absolue
Le soudage TIG (Tungsten Inert Gas) utilise une électrode en tungstène non fusible. Il est plébiscité pour les travaux de précision sur matériaux fins, avec une plage d’ampérage allant de 10 à 200 A pour les pièces délicates. Pour les matériaux plus épais, certains postes montent jusqu’à 300 A. Ce procédé exige plus de dextérité, mais offre des soudures nettes, sans projections.
Les postes inverter récents intègrent une fonction Lift Arc qui démarre l’arc à partir de 30 A, sans pic de courant. Cela évite d’abîmer la pièce et facilite l’amorçage, même pour les opérateurs moins expérimentés. Le TIG est surtout utile pour l’aluminium et l’inox, où la précision prime sur la vitesse.
Le soudage MIG/MAG : rapidité et puissance
Le MIG/MAG (Metal Inert Gas / Metal Active Gas) déroule un fil électrode continu, ce qui accélère considérablement le travail. Pour des travaux légers, un ampérage de 60 à 180 A est nécessaire ; pour des assemblages lourds en acier épais, il faudra viser 180 à 250 A. Ce procédé est idéal pour les réparations de carrosserie, les structures métalliques ou les pièces de plus de 6 mm d’épaisseur.
Les modèles multiprocédés combinent souvent MMA et MIG/MAG dans un seul boîtier, offrant une flexibilité maximale. Attention toutefois : le MIG/MAG consomme du gaz (ou utilise du fil fourré FCAW sans gaz) et nécessite un apprentissage du réglage de la vitesse de fil. Si votre budget le permet et que vous prévoyez des travaux réguliers, c’est un investissement rentable.
Bien utiliser et entretenir son poste inverter : techniques et précautions
Préparer la pièce et son équipement pour souder
La qualité d’une soudure ne dépend pas uniquement du poste. Elle se joue en grande partie avant même d’enfiler votre masque. Un travail soigné commence toujours par une préparation rigoureuse, qui vous évitera des soudures poreuses et fragiles.
- Nettoyer : brossez et dégraissez la zone à souder sur au moins 5 centimètres autour du cordon.
- Sécher : éliminez toute trace d’humidité pour éviter les projections et la porosité.
- Protéger : portez un masque à obscurcissement automatique, des gants en cuir et des manchettes ignifuges.
À découvrir aussi
Avant de sortir le matériel, pensez à vérifier vos canalisations : un morceau de plastique coincé dans la colonne commune provoque souvent un ralentissement, voire une absence totale d’écoulement. Un simple regard ou un siphon débouchable permet parfois de le repérer, et s’il est accessible par une trappe d’inspection, il se retire à la main avec des gants adaptés.
N’oubliez pas de contrôler votre poste. Vérifiez l’état des câbles et la propreté des connecteurs. Assurez-vous que la pince de masse est bien fixée sur une partie dénudée de la pièce, directement sur le métal nu.
Réussir ses premières soudures : conseils techniques
Pour vous familiariser avec l’arc, exercez-vous sur des fers plats de 6 mm d’épaisseur. Réglez votre poste sur une intensité de 115 A et choisissez une électrode de 3,2 mm de diamètre. Cette configuration est idéale pour un apprentissage progressif et des résultats encourageants.
L’amorçage se fait en grattant légèrement l’électrode comme une allumette. Une fois l’arc établi, maintenez un angle d’environ 30° à 40° par rapport à la verticale et une longueur d’arc constante, équivalente au diamètre de l’électrode. Pour un bricolage courant, par exemple des réparations sur de l’acier de 6 à 8 mm, un poste de 120 A sera parfaitement adapté.
Enfin, respectez le cycle de travail de votre appareil pour éviter la surchauffe. Pour un poste d’entrée de gamme, prévoyez une pause de 2 fois par heure en usage intensif. Un entretien simple prolongera la durée de vie de votre investissement : soufflez régulièrement la poussière à l’intérieur du boîtier et vérifiez l’état des connecteurs.