Comment souder du cuivre à froid : guide pratique étape par étape
Oui, la soudure à froid est efficace pour réparer le cuivre avec un mastic époxy.
- Ébavurez et dégraissez le tube avant application du mastic.
- Malaxez le mastic jusqu’à couleur homogène en 2 à 10 minutes.
- Appliquez une couche fine sur les surfaces préparées.
- Durcissement en 5 minutes, réutilisation après 60 minutes.
- Puiscez au grain 120 pour une accroche mécanique optimale.
- Résistance finale après 24 heures de prise complète.
Les étapes pour souder du cuivre à froid ou le braser
Que vous choisissiez une soudure à froid pour une réparation rapide ou une brasure classique pour une liaison durable, la qualité du résultat repose sur une préparation méticuleuse. Voici la marche à suivre, de la coupe du tube à l’application du produit.
Préparer la surface du tuyau en cuivre
Une préparation minutieuse conditionne la bonne adhérence de la colle ou du métal d’apport. Suivez ces étapes dans l’ordre pour obtenir une surface saine et réceptive :
– Couper avec un coupe-tube : effectuez une coupe nette et parfaitement perpendiculaire à l’axe du tuyau. Cela garantit un contact optimal avec le raccord.
– Ébavurer l’intérieur du tube : retirez les copeaux et les bavures à l’aide d’un alésoir. Ces résidus peuvent obstruer la canalisation et nuire à l’écoulement.
– Dégraisser les surfaces : nettoyez soigneusement la zone à traiter avec de l’acétone ou de l’alcool isopropylique pour éliminer toute trace d’huile, de graisse ou de doigts.
– Abraser au grain 120 : poncez le cuivre avec un papier abrasif de grain 120. Cette opération crée une rugosité qui augmente considérablement la surface de contact et l’accroche mécanique de la colle ou du flux.
– Sécher avant application : les surfaces doivent être parfaitement sèches. Toute trace d’humidité compromet l’étanchéité du joint, surtout avec un mastic époxy.
Appliquer la soudure à froid ou réaliser la brasure
Deux grandes options s’offrent à vous, selon l’outillage disponible et l’usage prévu.
Pour une soudure à froid au mastic époxy, la mise en œuvre est simple et sans danger. Munissez-vous de gants, découpez la quantité de mastic nécessaire et malaxez-la entre vos doigts jusqu’à l’obtention d’une couleur parfaitement homogène. Le temps de travail est généralement de 2 à 10 minutes. Appliquez ensuite le mélange en une couche fine et uniforme sur les surfaces préparées. Le durcissement extrême peut survenir en 5 minutes pour certains produits, mais il faut compter environ 60 minutes avant de réutiliser la pièce et jusqu’à 24 heures pour atteindre la résistance finale de l’époxy.
Pour une brasure au chalumeau, la technique diffère. Appliquez d’abord une fine couche de flux décapant à l’emplacement du joint. Chauffez ensuite le raccord (et non le tuyau directement) avec un chalumeau à gaz jusqu’à ce que le flux devienne transparent le signe que la température idéale est atteinte. Présentez alors la baguette de métal d’apport : elle fond au contact de la pièce chaude et pénètre dans le jeu par capillarité. Pour une brasure tendre, l’alliage étain-argent fond autour de 220°C ; pour une brasure forte, le métal d’apport fond entre 650°C et 800°C une technique plus délicate qui exige un chalumeau oxyacétylénique. La brasure tendre reste la référence pour la plomberie, avec une tenue en température jusqu’à 110°C pour l’eau chaude sanitaire.
La différence fondamentale entre soudure à froid et brasure du cuivre
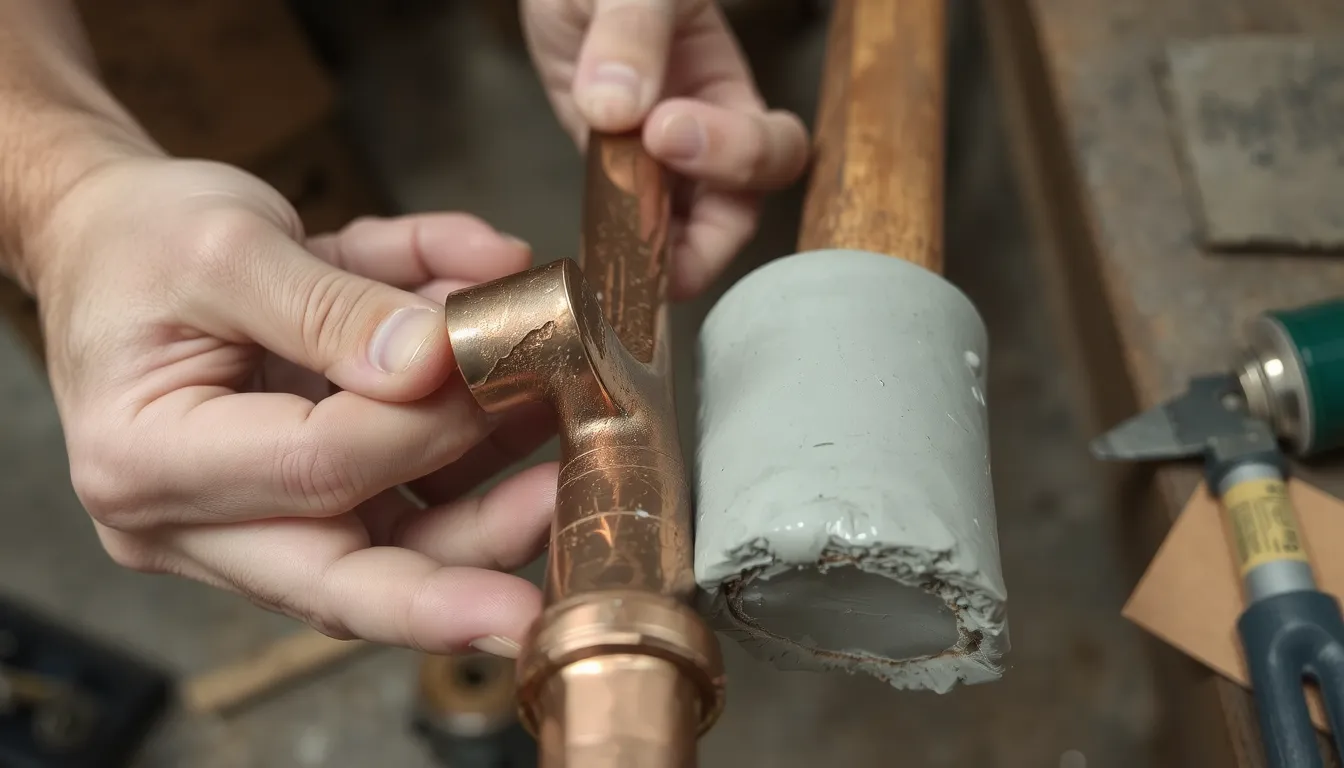
La confusion est fréquente, mais le principe physique diffère totalement. La brasure est une liaison métallurgique : le métal d’apport fond entre 200°C et 280°C pour la brasure tendre, ou entre 650°C et 800°C pour la brasure forte. Le cuivre lui-même ne fond pas, mais l’alliage crée une continuité moléculaire très solide.
À l’inverse, la soudure à froid est un collage polymère haute performance. Aucun métal ne fond : la résine époxy durcit par réaction chimique. Sa tenue thermique reste limitée à environ 120-150°C, contre plus de 450°C pour une brasure tendre à l’étain-argent. La liaison mécanique, bien que robuste, demeure inférieure à une liaison métallurgique.
Pour une réparation d’urgence de canalisation ou un assemblage multi-matériaux sans flamme, la soudure à froid s’avère pratique et sûre. Pour un réseau d’eau chaude sanitaire ou une pièce sous forte pression, la brasure reste la référence.
Quels matériaux peut-on assembler avec la soudure à froid ?
- Cuivre : tuyaux, raccords, pièces de climatisation, conduits de gaz
- Aluminium : carrosserie auto, coques de bateau, outils de jardinage
- Laiton, inox, acier, plomb : profilés, tôles, pièces mécaniques
- PVC et plastiques : canalisations d’évacuation, profilés, gaines
La soudure à froid est un assemblage par collage polymère, elle n’opère aucune fusion des métaux, contrairement à la brasure qui fait fondre un métal d’apport entre 450°C et 900°C. Elle reste donc parfaitement adaptée aux matériaux sensibles à la chaleur, comme le plastique, le PVC ou certains alliages légers qui se déformeraient sous l’effet d’un chalumeau.
Choisir la bonne référence de produit
Pour une réparation durable sur vos canalisations, choisissez une soudure à froid spéciale cuivre. Ces formulations contiennent des particules de cuivre en suspension dans la résine époxy, ce qui améliore l’accroche et la résistance mécanique sur ce métal. Les mastics époxy universels, eux, conviennent à la plupart des surfaces : verre, bois, céramique, métaux et polymères.
Vérifiez toutefois la tenue thermique du produit choisi. La plupart des colles époxy supportent une température maximale comprise entre 100°C et 150°C, avec un minimum de -30°C. Pour une canalisation d’eau chaude sanitaire qui peut atteindre 110°C, un mastic époxy haute température est indispensable, tandis qu’une brasure tendre (fusion entre 200°C et 280°C) reste la référence pour une étanchéité pérenne à long terme.
Avantages et inconvénients de la soudure à froid sur le cuivre
Face à une fuite sur un tuyau en cuivre, le choix entre une réparation à froid et une brasure classique mérite réflexion. Le tableau suivant compare leurs performances sur les critères essentiels pour vous aider à décider.
| Critère de comparaison | Soudure à froid | Brasure |
|---|---|---|
| Niveau de compétence requis | Aucun, accessible débutant | Expérience et geste technique |
| Matériel nécessaire | Mastic époxy, spatule | Chalumeau, flux, métal d’apport |
| Durée de mise en œuvre | 5 minutes de durcissement | Chauffage et refroidissement longs |
| Température de mise en œuvre | Travail entre +5°C et 25°C | Fusion de l’apport entre 200°C et 280°C |
| Résistance thermique maxi | 120-150°C pour mastic époxy | Tenue jusqu’à 110°C en eau chaude |
| Résistance mécanique | Bonne pour réparations ponctuelles | Liaison métallurgique très solide |
| Sécurité d’utilisation | Aucune flamme ni fumée toxique | Risque de brûlure et incendie |
| Temps avant utilisation | 24 heures pour résistance finale | Utilisation immédiate après refroidissement |
Quand privilégier la soudure à froid sur un tuyau en cuivre ?
La soudure à froid s’impose comme une solution de dépannage redoutable dans plusieurs situations pratiques. Son principal atout réside dans l’absence totale de flamme, ce qui la rend parfaitement adaptée aux zones où un chalumeau est dangereux ou difficile d’accès. La rapidité d’exécution est un autre point fort : avec un durcissement extrême en seulement 5 minutes, vous pouvez colmater une fuite d’eau sans avoir à couper l’arrivée principale pendant des heures. Le rapport qualité-prix est également imbattable, car l’achat d’un simple mastic époxy coûte bien moins cher que l’investissement dans un chalumeau et des alliages étain-argent.
Les limites à connaître avant de vous lancer
Il faut néanmoins connaître les inconvénients pour éviter les mauvaises surprises. La résistance thermique limitée reste la contrainte majeure : un mastic époxy standard supporte rarement plus de 100-150°C, ce qui exclut son usage sur les canalisations d’eau chaude sanitaire à haute température ou à proximité d’une source de chaleur. La résistance mécanique reste inférieure à celle d’une brasure : la liaison créée par le polymère ne remplace pas une véritable liaison métallurgique. Enfin, la durabilité dépend intégralement de la qualité de la préparation et du respect du temps de séchage complet de 24 heures avant de remettre le circuit en pression.
Les erreurs à éviter pour réussir sa soudure à froid sur cuivre
Bien préparer les surfaces en cuivre
La première cause d’échec d’une soudure à froid sur cuivre reste une préparation bâclée. Un tuyau gras, humide ou oxydé empêche l’époxy d’adhérer durablement. Pensez à dégraisser systématiquement la zone avec de l’acétone ou de l’alcool isopropylique avant toute application.
Pour créer une accroche mécanique optimale, passez un abrasif grain 80 à 120 sur les surfaces à assembler. Cette rugosité permet à la résine de « mordre » dans le métal. Enfin, vérifiez que les surfaces sont parfaitement sèches : toute trace d’humidité compromet la polymérisation et la tenue dans le temps.
Application, dosage et temps de séchage
Que vous utilisiez un mastic époxy spécial cuivre ou une colle bi-composant, le malaxage constitue l’étape cruciale. Un mélange incomplet laisse des zones non réactives qui ne durciront jamais, fragilisant l’ensemble de la réparation.
- Malaxer jusqu’à couleur uniforme obtenue : les deux composants doivent former une pâte homogène avant application
- Éviter l’excès de colle : un surplus crée des zones fragiles et allonge inutilement le temps de prise
- Appliquer une couche fine : elle assure une meilleure adhérence et une répartition homogène des contraintes
- Attendre 24 heures avant contrainte maximale : même si le durcissement commence en 5 minutes, la résistance finale n’est obtenue qu’après une journée complète
Respectez scrupuleusement la température de travail : idéalement entre 20°C et 25°C, et jamais en dessous de +5°C. Sous ce seuil, la réaction chimique ralentit considérablement. Gardez également en tête que la tenue thermique d’un mastic époxy plafonne généralement entre 120°C et 150°C : pour une canalisation d’eau chaude sanitaire, vérifiez la compatibilité avec vos conditions d’usage avant de vous lancer.