
Souder cuivre sur acier : pourquoi c’est risqué et comment assembler ces deux métaux durablement
La soudure directe cuivre acier est à écarter, seule une brasure ou un raccord isolant tient durablement.
- Le contact des deux métaux crée une pile électrique continue.
- L’acier, moins noble que le cuivre, se ronge en premier.
- L’eau circulante joue le rôle d’électrolyte actif.
- Les fuites frappent vite les filetages et colliers humides.
- La brasure argent à 700°C reste la soudure rigide adaptée.
- Sinon, un raccord diélectrique coupe le contact électrique.
Pourquoi souder directement cuivre et acier est une erreur
Un débutant imagine qu’une flamme et du métal d’apport suffisent à lier n’importe quels tubes. En plomberie, cette logique se heurte à un mur : le cuivre et l’acier n’ont pas la même nature chimique, et leur simple contact dans une ambiance humide déclenche une réaction destructrice. La corrosion galvanique ronge alors l’acier à une vitesse qui surprend même les techniciens expérimentés.
Le phénomène tient en quelques mots : deux métaux différents reliés par un liquide conducteur forment une pile électrique. L’eau qui circule dans les canalisations joue ce rôle d’électrolyte, et le courant se met à voyager d’un métal à l’autre sans discontinuer.
Le mécanisme électrochimique en jeu
- Couple électrochimique : deux métaux différents créent une différence de potentiel
- Eau : elle devient un électrolyte actif dès qu’elle circule ou stagne
- Cuivre : il joue le rôle de cathode, considéré comme métal noble
- Acier : moins noble, il se sacrifie et se ronge à son contact
- Réseau : il se transforme littéralement en pile électrique continue
- Dégâts des eaux : fuites rapides, surtout sur les zones fines ou déjà oxydées
L’acier attaqué ne se perce pas en un point unique : la corrosion se propage le long du filetage, sous les colliers, dans les recoins humides. Une réparation posée sans isoler les deux métaux peut donc tenir quelques semaines, puis céder brutalement.
Réparer soi-même un simple tube cuivre de 3 mm ou souder un couvercle en acier de 27 mm n’échappe pas à cette règle : dès que les deux métaux se touchent en présence d’eau, la pile se met en marche. C’est pourquoi la soudure directe cuivre acier doit être écartée au profit d’une solution qui coupe physiquement ce courant, sur laquelle nous revenons dans la méthode suivante.
Les 3 méthodes pro pour assembler cuivre et acier
Brasure argent à 700°C
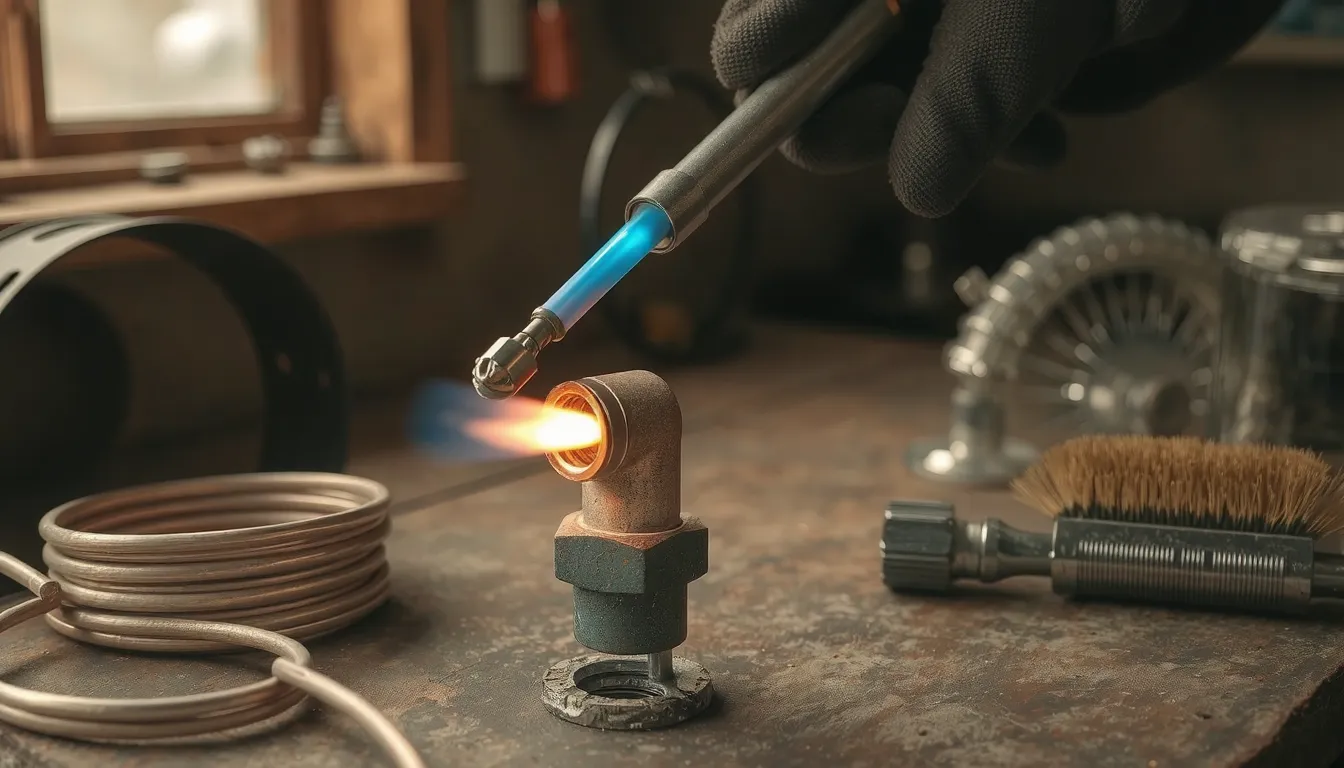
La brasure argent est la seule soudure rigide réellement adaptée au couple cuivre acier. Le métal d’apport fond autour de 700°C et pénètre par capillarité dans le jeu entre les pièces, sans jamais faire fondre le cuivre ni l’acier.
À découvrir aussi
Si la brasure argent vous semble délicate à maîtriser, sachez qu’il existe une alternative sans flamme : l’assemblage du cuivre à froid se réalise avec un simple mastic époxy, à condition de préparer minutieusement la surface du tuyau.
Au chalumeau oxyacétylénique, on chauffe la zone entre 600°C et 800°C. Cette plage reste suffisante pour un tube cuivre de 3mm de diamètre comme pour un couvercle acier de 27mm, à condition de monter progressivement en température.
Le résultat est un assemblage permanent, étanche et résistant à la pression. C’est la méthode de référence pour les raccords cuivre sur acier inoxydable ou acier noir en plomberie et chauffage.
Raccord diélectrique et raccord mécanique vissé
Quand la brasure n’est pas possible (accès limité, risque d’incendie, compétences insuffisantes), deux alternatives mécaniques prennent le relais. Elles s’installent à froid et se démontent si besoin.
- Bague isolante Téflon ou polyamide : sépare physiquement les deux métaux
- Coupe contact électrique total : stoppe net toute électrolyse
- Olive laiton ou joint élastomère : assure l’étanchéité du raccord vissé
- Réseaux chauffage pression modérée : usage idéal du raccord mécanique
Le raccord diélectrique empêche le courant vagabond de circuler entre le cuivre et l’acier. Le raccord vissé, lui, se contente d’assurer la liaison mécanique : il ne protège pas de la corrosion galvanique s’il n’intègre pas cette bague isolante.
Raccord diélectrique : la barrière anti-corrosion à installer
Le raccord diélectrique coupe physiquement le contact électrique entre le tube cuivre et la pièce en acier. Sa bague polymère (Téflon ou polyamide haute résistance) s’interpose entre les deux métaux et stoppe net toute électrolyse, même en présence d’eau circulante. Sans contact métal contre métal, aucun courant ne peut s’établir : le réseau cesse de fonctionner comme une pile.
Cette isolation totale garantit zéro courant vagabond sur l’installation. C’est pour cette raison que le raccord diélectrique est considéré comme l’armure absolue contre la corrosion électrolytique en plomberie et chauffage hybride. Le prix de la pièce reste modéré, et le montage ne réclame qu’un serrage dans les règles.
Attention toutefois : un raccord mécanique standard, à olive laiton ou joint élastomère, n’apporte pas cette isolation totale. Il peut suffire sur un circuit de chauffage fermé à pression modérée, mais il ne remplace pas un vrai diélectrique en milieu humide. Vérifie donc la présence effective de la bague isolante avant de serrer, et respecte le couple recommandé par le fabricant.
Corrosion galvanique : comprendre le mécanisme pour mieux le bloquer
Dès que cuivre et acier se touchent dans un milieu humide, une réaction électrochimique démarre. L’eau qui circule fait office d’électrolyte, le cuivre joue le rôle de cathode (métal noble) et l’acier devient l’anode. Résultat : l’acier se sacrifie et se ronge, littéralement, au profit du cuivre.
Ce phénomène est souvent sous-estimé, car il ne se voit pas. Votre réseau se transforme alors en véritable pile électrique, avec des courants vagabonds qui circulent d’un métal à l’autre. L’acier peut être rongé à vitesse fulgurante, surtout sur les zones minces comme un tube cuivre de 3mm raccordé à un couvercle en acier de 27mm.
La seule parade vraiment fiable reste d’interrompre physiquement le contact entre les deux métaux. C’est exactement le rôle du raccord diélectrique, dont la bague en polymère bloque à la fois l’électrolyse et les courants vagabonds sur toute l’installation.
Erreurs fréquentes à éviter absolument sur le chantier
Sur un raccordement cuivre acier, la plupart des sinistres ne viennent pas d’un manque de matériel, mais de réflexes hérités de la plomberie cuivre seule. Ces erreurs coûtent cher, parfois dès la remise en pression.
Soudures inadaptées : étain et brasure tendre
- Soudure à l’étain : elle n’accroche pas l’acier, l’assemblage se déboîte sans résistance.
- Brasure tendre : elle glisse sur l’acier et ne tient ni la pression ni la température.
- Faux ami du chantier : ces deux techniques semblent rapides, elles finissent en fuite.
La soudure à l’étain est l’erreur du débutant par excellence : elle tient sur cuivre, mais ne mouille pas la surface acier. Résultat, aucune liaison métallurgique réelle ne se forme, et la moindre contrainte mécanique ou dilatation casse le joint.
Tensions mécaniques et vibrations
Un tube mal aligné avec une pièce en acier crée une tension permanente dans l’assemblage. À l’usage, les vibrations et les cycles de chauffage transforment cette contrainte en rupture, souvent à l’endroit le plus inaccessible. L’alignement doit être vérifié avant toute brasure ou tout serrage, pas après.
Serrage et couple des raccords mécaniques
Sur un raccord vissé ou diélectrique, le couple de serrage recommandé par le fabricant n’est pas indicatif : sous-serré, le joint suinte ; trop serré, l’olive ou la bague se déforme et l’étanchéité est perdue. Utilisez une clé dynamométrique quand le fabricant donne une valeur précise.
Négligences qui finissent en dégât des eaux
Un nettoyage approximatif, un joint oublié, une brasure mal réchauffée : chacun de ces détails paraît anodin sur le moment, mais se transforme en dégât des eaux une fois le réseau en charge. Un seul contrôle supplémentaire avant fermeture du circuit suffit souvent à éviter l’intervention de démolition.
Tableau comparatif des méthodes d’assemblage cuivre acier
| Méthode | Coût | Difficulté | Isolation galvanique | Température de mise en œuvre |
|---|---|---|---|---|
| Brasure argent | Élevé | Faible à intermédiaire | Aucune | 700°C |
| Raccord diélectrique | Modéré | Faible | Totale | Ambiante |
| Raccord mécanique vissé | Faible | Modérée | Partielle | Ambiante |
Le choix dépend de trois paramètres : le budget disponible, vos compétences en soudure et le niveau de sécurité exigé par l’installation. Un réseau de chauffage fermé tolère mieux un raccord vissé qu’une canalisation d’eau sanitaire sous pression.
La brasure argent offre une liaison rigide et permanente, mais exige une chauffe au chalumeau oxyacétylénique entre 600°C et 800°C. Elle ne protège pas contre la corrosion galvanique : seule une pièce isolante interposée bloque réellement le phénomène.
Le raccord diélectrique reste la seule solution qui coupe physiquement le contact électrique entre les deux métaux. Sa bague en Téflon ou polyamide assure une isolation totale et empêche toute électrolyse, même en milieu humide permanent.
Étapes pour réussir un raccordement cuivre acier sécurisé
Préparation et nettoyage des surfaces
La réussite d’un assemblage cuivre acier repose d’abord sur la propreté des surfaces. Un métal gras, oxydé ou peint empêche toute accroche, que ce soit pour la brasure ou pour un raccord mécanique. Prenez le temps de préparer chaque pièce avant de les mettre en contact.
- Toile émeri sur le cuivre : frottez jusqu’à obtenir un cuivre brillant, sans trace d’oxydation.
- Meuler l’acier : éliminez rouille, peinture et impuretés sur toute la zone de contact.
- Limer l’ancienne brasure : ne retirez que les parties gênantes, laissez le reste en place.
Le tube cuivre à réparer fait souvent 3 mm de diamètre, une dimension fine qui pardonne peu les négligences de nettoyage. Un couvercle en acier de 27 mm de diamètre exige lui aussi un décapage soigné sur toute sa portée si vous devez le braser.
Alignement et brasure argent à 700°C
Une fois les surfaces propres, alignez le tube cuivre et la pièce en acier sans forcer. Toute tension entre les deux pièces se transformera en vibrations et finira par fissurer l’assemblage. Vérifiez que l’emboîtement est franc, sans jeu latéral.
Pour la brasure argent, visez une température de fusion de 700°C. Le chalumeau oxyacétylénique monte entre 600°C et 800°C, ce qui permet au métal d’apport de s’infiltrer par capillarité sans faire fondre les métaux de base. Chauffez progressivement l’ensemble, puis approchez la baguette dès que la zone devient rouge sombre.
Laissez refroidir naturellement, sans refroidissement brutal à l’eau. Un refroidissement lent préserve la résistance mécanique du joint et évite les micro-fissures sur l’acier.