Brasure argent obligatoire pour gaz : ce que dit vraiment la réglementation
Non, la brasure argent n’est pas obligatoire partout : tout dépend du type d’installation.
- Collectif : brasure forte exigée pour les canalisations cuivre.
- Privatif : brasure tendre tolérée dans la majorité des cas.
- Brasure tendre admise jusqu’à 400 mbar en individuel.
- Collectif aval compteur : brasure tendre limitée à 50 mbar.
- Au-delà, seul le brasage capillaire fort est autorisé.
- Raccords certifiés ATG-Brasures exigés, sinon non conforme.
Réglementation gaz : brasure obligatoire en collectif et privatif
Ce que la réglementation impose selon le type d’installation
L’arrêté du 23 février 2018 encadre les règles d’assemblage des tuyauteries gaz, notamment à l’article 10.1.3. Cette réglementation distingue clairement les installations collectives des installations privatives, et cette distinction détermine le type de brasure autorisé.
- Installation collective : la brasure forte est exigée pour les canalisations en cuivre.
- Installation privative : la brasure tendre reste tolérée dans la majorité des cas.
- Pression en individuel : brasure tendre admise jusqu’à 400 mbar maximum.
- Pression en collectif aval compteur : brasure tendre limitée à 50 mbar maximum.
Au-delà de ces seuils de pression, seul le brasage capillaire fort est autorisé. Les tubes cuivre utilisés doivent répondre à la norme NF EN 1057, avec un diamètre extérieur inférieur à 54 mm pour rester dans le domaine de la brasure capillaire.
Les raccords doivent être conformes à la NF EN 1254-1 et porter la marque ATG-Brasures. En l’absence de cette certification, l’installation est considérée comme non conforme. Par ailleurs, un sertissage réalisé hors du CCH 2004-02 constitue une anomalie de type A2 lors d’un contrôle Qualigaz.
Brasage capillaire tendre et fort : domaines autorisés
Le brasage capillaire tendre utilise un métal d’apport dont la température de fusion est inférieure à 450 °C. Il est réservé aux installations privatives et aux portions d’installation collective où la pression ne dépasse pas 50 mbar en aval du compteur.
Le brasage capillaire fort, dont le métal d’apport fond au-delà de 450 °C, s’impose pour les installations collectives, industrielles et commerciales. C’est la seule technique acceptée lorsque les conditions de pression ou la nature de l’installation l’exigent. Dans les deux cas, la qualité de l’assemblage dépend directement du respect des procédures de brasage.
Brasure forte et brasure tendre : différences et applications
| Type de brasure | Température fusion métal apport | Domaines d’application gaz | Taux argent indicatif |
|---|---|---|---|
| Brasure forte | Supérieure à 450 °C | Collectif, industriel, commercial | Autour de 40 % |
| Brasure tendre | Inférieure à 450 °C | Individuel et collectif aval compteur | Jusqu’à 6 % ou sans argent |
Brasure forte : le choix imposé en collectif
La brasure forte se reconnaît à un métal d’apport dont la fusion dépasse 450 °C. C’est cette température élevée qui garantit une liaison mécanique solide, indispensable sur les installations collectives, industrielles et commerciales. Dans ces contextes, la brasure forte est obligatoire sur tube cuivre, car elle résiste aux contraintes de pression et de vibration du réseau.
Le taux d’argent recommandé tourne autour de 40 %, un alliage qui assure un excellent écoulement par capillarité. À titre d’exemple, une baguette ATG de 200 g en diamètre 2 mm est proposée autour de 234,66 € TTC, un investissement justifié par la fiabilité qu’elle apporte.
Brasure tendre : tolérée sous conditions en individuel
La brasure tendre utilise un métal d’apport dont la fusion reste inférieure à 450 °C. Elle est acceptée en installation individuelle lorsque la pression ne dépasse pas 400 mbar. En collectif, elle reste autorisée en aval du compteur si la pression est inférieure ou égale à 50 mbar.
Ce procédé est souvent choisi pour sa mise en œuvre plus rapide et sa température de travail moins élevée, qui limite les déformations du cuivre. Il ne remplace toutefois jamais la brasure forte dans les zones à forte pression ou en amont du compteur collectif.
Techniques et bonnes pratiques de brasure réussie
Préparation des surfaces : nettoyage et dégraissage
Une brasure qui tient dans le temps repose d’abord sur un tube impeccable. Le nettoyage mécanique s’effectue avec une brosse métallique ou un abrasif léger sur toute la zone d’emboîtement. L’objectif est double : éliminer l’oxydation superficielle et retirer les impuretés qui empêchent le métal d’apport d’adhérer.
- Brosse métallique : décapage du tube et du raccord sur 2 cm minimum
- Abrasif fin : alternative douce pour cuivres minces et recuits
- Élimination oxydation : sans elle, aucune capillarité possible
- Impuretés retirées : graisses, poussières, résidus de coupe
Un dégraissage complémentaire est souvent nécessaire, surtout sur les cuivres stockés en extérieur. Les surfaces doivent rester mates et propres jusqu’au moment du chauffe, sans traces de doigts ni poussière.
Maîtrise de la température et écoulement par capillarité
La réussite d’une brasure dépend ensuite du contrôle thermique. Le métal d’apport doit être chauffé à une température légèrement supérieure à son point de fusion pour bien s’écouler. En pratique, on vise une surchauffe du liquidus de 20 à 30 %, ce qui garantit une capillarité franche dans l’emboîtement.
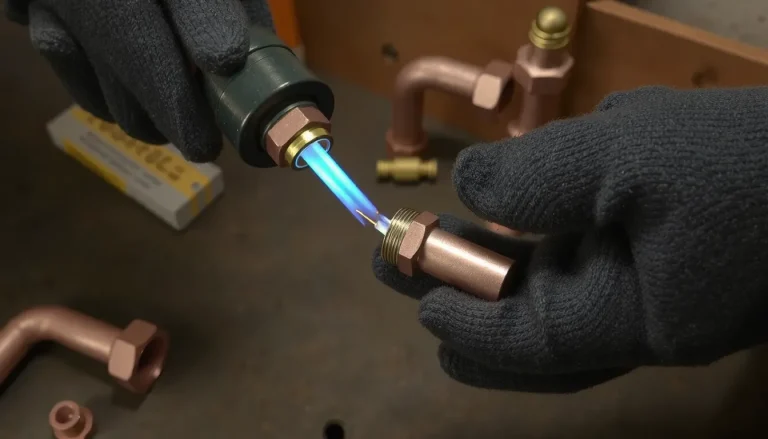
Pour une brasure forte, dont la fusion démarre à 450 °C minimum, le chalumeau doit monter progressivement en puissance. Un chauffe trop rapide brûle le flux, un chauffe trop lent oxyde le cuivre. La flamme se déplace en balayage régulier autour du raccord, jamais fixe sur un point.
L’écoulement se fait par capillarité naturelle : le métal d’apport pénètre seul dans l’interstice dès que la bonne température est atteinte. Inutile de forcer, il suffit d’alimenter le fil au bon moment et de laisser la brasure migrer d’elle-même.
Décapant et flux : choix et rôle dans la brasure
Le flux, aussi appelé décapant, joue un double rôle pendant le brasage. Il protège le métal contre l’oxydation pendant la chauffe et favorise l’étalement du métal d’apport par capillarité. Sans lui, la brasure n’adhère pas correctement.
Le choix du flux dépend des métaux assemblés et du type de brasure, tendre ou forte. Dans le cas d’une liaison cuivre sur cuivre avec un métal d’apport au phosphore, le flux devient inutile : le phosphore joue lui-même le rôle de désoxydant.
Le flux agit comme une barrière protectrice : il dissout les oxydes et empêche leur formation pendant que la température monte. Il se choisit toujours en cohérence avec le diamètre du tube et la technique de brasage capillaire employée.
Mesures de sécurité avant brasure sur tuyau gaz
Avant toute intervention au chalumeau sur une installation gaz, la première règle est simple : aucune flamme tant que le gaz n’est pas coupé et l’installation consignée. Un tuyau encore sous pression, même faible, expose à un risque immédiat d’inflammation, voire d’explosion.
Les étapes indispensables avant de braser
La sécurité repose sur une séquence précise, à respecter sans raccourci. Chaque étape conditionne la suivante, et sauter la consignation ou le contrôle final revient à travailler à l’aveugle.
- Couper l’alimentation gaz : fermer le robinet d’arrêt général ou le robinet de section avant toute intervention.
- Consigner l’installation : verrouiller ou condamner le robinet pour empêcher toute remise en gaz pendant les travaux.
- Contrôler l’étanchéité après : effectuer un test de fuite sur chaque raccord brasé avant remise en service.
Pourquoi la consignation est non négociable
La consignation ne se limite pas à fermer le robinet. Elle garantit qu’aucune personne ne puisse rouvrir l’alimentation par inadvertance, pendant que le circuit est ouvert. C’est une barrière physique et organisationnelle qui protège le technicien comme les occupants.
Une fois l’installation consignée, le circuit doit être purgé et vérifié. Travailler sur un tuyau contenant encore des résidus de gaz expose à un flash à l’allumage du chalumeau, particulièrement dangereux dans un local confiné.
Le contrôle d’étanchéité après brasure
Le contrôle final est une obligation, pas une formalité. Chaque raccord brasé doit être testé, généralement avec de l’eau savonneuse ou un détecteur adapté, pour repérer toute fuite avant remise en gaz. Un joint non étanche peut passer inaperçu à l’œil nu mais devenir critique sous pression.
Ce contrôle s’applique aussi bien aux installations individuelles qu’aux réseaux collectifs, où une fuite peut concerner plusieurs logements. En cas de doute, ne jamais remettre l’installation en service sans validation complète.