
Soudage par vibration du plastique : principe, machines et procédés comparés
Le soudage par vibration assemble deux pièces plastiques en faisant fondre leur interface par friction linéaire.
- Une pièce fixe, l’autre en mouvement linéaire de va-et-vient.
- La friction entre les pièces génère la chaleur de soudure.
- Adapté aux grandes pièces complexes, incurvées ou multi-plans.
- Référence pour les grandes coques automobiles difficiles à ultrasonner.
- Alternative à l’ultrason, réservé aux petites pièces et points ciblés.
- Aussi appelé soudage par friction.
Soudage par vibration vs soudage par ultrasons
| Critère technique | Soudage par vibration | Soudage par ultrasons |
|---|---|---|
| Type de mouvement | Linéaire, va-et-vient | Vibrations haute fréquence |
| Source de chaleur | Friction entre les pièces | Énergie ultrasonore |
| Taille des pièces | Grandes pièces complexes | Petites pièces |
| Surfaces adaptées | Incurvées, multi-plans | Planes, points ciblés |
| Gamme machine typique | 8 modèles Mecasonic LWV | Presses de tailles variées |
Le soudage par vibration et le soudage par ultrasons partagent la même famille technologique, mais leur mode d’action les destine à des usages très différents. Le premier déplace une pièce en mouvement linéaire de va-et-vient contre une pièce fixe. La friction ainsi créée fait fondre le matériau à l’interface et forme la soudure.
Le second fait vibrer les pièces à très haute fréquence, souvent au-delà de la perception humaine, et transmet l’énergie ultrasonore directement au plan de joint. La chaleur naît de la vibration moléculaire, pas d’un frottement mécanique de grande amplitude. Cette différence change tout pour le choix de la pièce à assembler.
Quel procédé choisir selon la pièce
Pour une grande pièce aux zones complexes, aux surfaces incurvées ou multi-plans, le soudage par vibration reste la référence. Il reste difficile de faire vibrer une grande coque automobile avec un sonotrode d’ultrasons classique. La vibration linéaire s’adapte mieux à ces géométries étendues.
Pour une petite pièce ou un assemblage ponctuel, l’ultrason offre une alternative majeure et plus rapide. Les deux technologies se complètent dans l’atelier. Un intégrateur comme Branson maîtrise d’ailleurs les deux procédés et peut orienter le choix selon la géométrie, la matière et le volume de production.
Qu’est-ce que le soudage par vibration du plastique et comment fonctionne-t-il
Principe de fonctionnement et conversion énergie chaleur
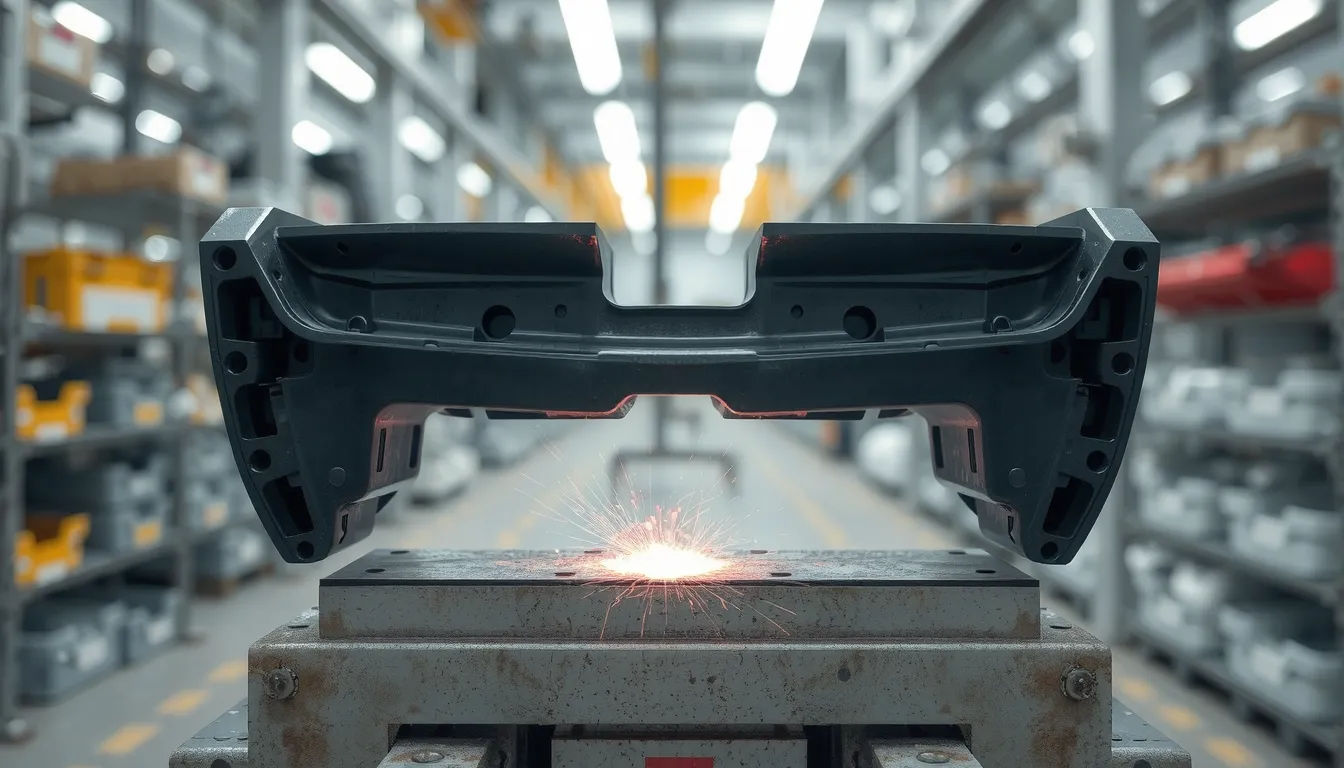
Le soudage par vibration, aussi appelé soudage par friction, repose sur un principe simple : une des deux pièces reste fixe dans l’outillage, tandis que l’autre est animée d’un mouvement linéaire de va-et-vient à grande vitesse. Le frottement généré au niveau du plan de joint fait fondre la matière par conversion de l’énergie mécanique en chaleur.
Dès que le plastique atteint sa température de ramollissement, le mouvement s’arrête et les deux surfaces se soudent sous pression pendant le refroidissement. Cette technologie se distingue par son haut rendement énergétique, ce qui la rend particulièrement adaptée aux chaînes de montage à forte productivité.
Paramètres clés et compatibilité des pièces
Deux réglages déterminent la qualité de la soudure : la fréquence de vibration et l’amplitude du déplacement. Leur combinaison est ajustée selon la nature du matériau et la géométrie du plan de joint. Ce procédé convient tout particulièrement aux configurations suivantes :
- Grandes pièces complexes difficiles à souder par ultrasons
- Surfaces incurvées ou multi-plans qui suivent la forme du joint
- Zones de soudage étendues, jusqu’à plusieurs centaines de cm²
- Thermoplastiques rigides compatibles avec la friction
- Pièces de taille moyenne produites en série
Machines et équipements de soudage par vibration
| Machine ou gamme | Charge outillage | Surface soudage | Ouverture interne |
|---|---|---|---|
| Mecasonic LWV grande capacité | 220 kg | 600 cm² | 1600 cm³ |
| Mecasonic LWV 450 cm² | 120 kg | 450 cm² | 795 cm³ |
| Mecasonic LWV moyenne capacité | 80 kg | 450 cm² | 770 cm³ |
| Mecasonic LWV format réduit | 50 kg | 300 cm² | 660 cm³ |
| Mecasonic LWV compact | 40 kg | 300 cm² | 600 cm³ |
| Mecasonic LWV petit modèle | 50 kg | 200 cm² | 560 cm³ |
| Plus petite machine | 15 kg | 110 cm² | 600 cm³ |
Le marché propose des équipements adaptés à chaque taille de production. La gamme Mecasonic LWV compte 8 modèles, du LWV 2020 au LWV 2871, couvrant des surfaces de soudage allant de 110 cm² à 600 cm² et des charges d’outillage de 15 kg à 220 kg. Les ouvertures internes s’étendent de 560 cm³ à 1600 cm³, ce qui permet d’accueillir des pièces de géométries très variées.
Pour les applications de précision, Branson propose la GVX-2H, reconnue pour sa vitesse, son uniformité de soudure et sa précision sur les grandes séries. La Mini II cible les petites pièces thermoplastiques irrégulières, difficiles à traiter par d’autres procédés.
Contrôle et régulation en cours de cycle
Les machines récentes intègrent souvent un système de contrôle automatique de fréquence et d’amplitude, comme le dispositif CPC. Le système LWV Mecasonic propose quant à lui 3 modes d’assemblage distincts, ce qui offre une souplesse utile lorsque les pièces à souder varient en épaisseur ou en géométrie.
Domaines d’application du soudage par vibration
Le soudage par vibration s’impose dans les secteurs où les pièces thermoplastiques sont grandes, de forme complexe ou doivent rester parfaitement étanches. Sa capacité à assembler des surfaces multi-plans et incurvées explique pourquoi on le retrouve aussi bien dans l’automobile que dans le médical. Voici les principaux domaines qui l’utilisent au quotidien.
Automobile et équipement intérieur
Dans l’habitacle, le procédé assemble des vide-poches, des panneaux de garnissage et des becquets. Ces pièces combinent souvent plusieurs plans de jointure que les ultrasons peinent à traiter. La surface de soudage jusqu’à 600 cm² des machines grande capacité couvre précisément ces formats de panneaux larges.
Électroménager et électronique
Le secteur de l’électroménager l’emploie pour des réservoirs de fers à repasser, des moulinettes et des bacs de récupération. L’étanchéité obtenue est déterminante pour ces contenants soumis à la chaleur ou aux liquides. En électronique, il assemble des composants et des boîtiers où les vibrations sont contrôlées pour ne pas abîmer les éléments internes.
Médical et agroalimentaire
Les dispositifs médicaux à usage unique, filtres, cassettes et corps de pompes, s’appuient sur ce procédé pour sceller des assemblages complexes sans additif ni colle. Sa haute efficacité énergétique et l’absence de produit chimique séduisent aussi l’agroalimentaire, où l’hygiène des emballages est critique.
Emballages de taille moyenne
Pour les emballages, ce sont surtout les pièces de taille moyenne qui sont concernées : barquettes techniques, récipients refermables et contenants à compartiments. Ce créneau correspond aux machines de petit et moyen format, dont la surface de soudure va de 110 cm² pour la plus compacte jusqu’à 300 cm² pour les variantes standard.
- Automobile : vide-poches, becquets et panneaux intérieurs multi-plans
- Électroménager : réservoirs de fers à repasser et moulinettes étanches
- Électronique : boîtiers et composants sensibles aux vibrations
- Médical : filtres, cassettes et corps de pompes à usage unique
- Emballages : barquettes et récipients de taille moyenne
Les procédés de soudage plastique : vue comparative
Le soudage par ultrasons reste la technique alternative la plus répandue. Il génère la chaleur par des vibrations haute fréquence et convient aux petites pièces. À l’inverse, le soudage par vibration mise sur un mouvement linéaire à friction et cible les grandes pièces complexes. Branson maîtrise les deux technologies et oriente le choix selon la géométrie des assemblages.
Le soudage infrarouge chauffe les surfaces par rayonnement, tandis que le soudage haute fréquence cible les matériaux polaires. Le soudage par rotation convient aux pièces cylindriques symétriques. Pour les géométries simples, le soudage à air ou gaz chaud et le soudage à plaque ou lame chaude offrent des solutions économiques, mais plus lentes.
Le choix dépend surtout de la taille des pièces, de la compatibilité des matériaux et du volume de production. Un assemblage multi-plans incurvé oriente vers la vibration, une petite pièce irrégulière vers les ultrasons. Comparer ces procédés en amont évite les essais coûteux et garantit une soudure étanche et durable.


