
Gravure par rayage inox : fonctionnement, avantages et choix de machine
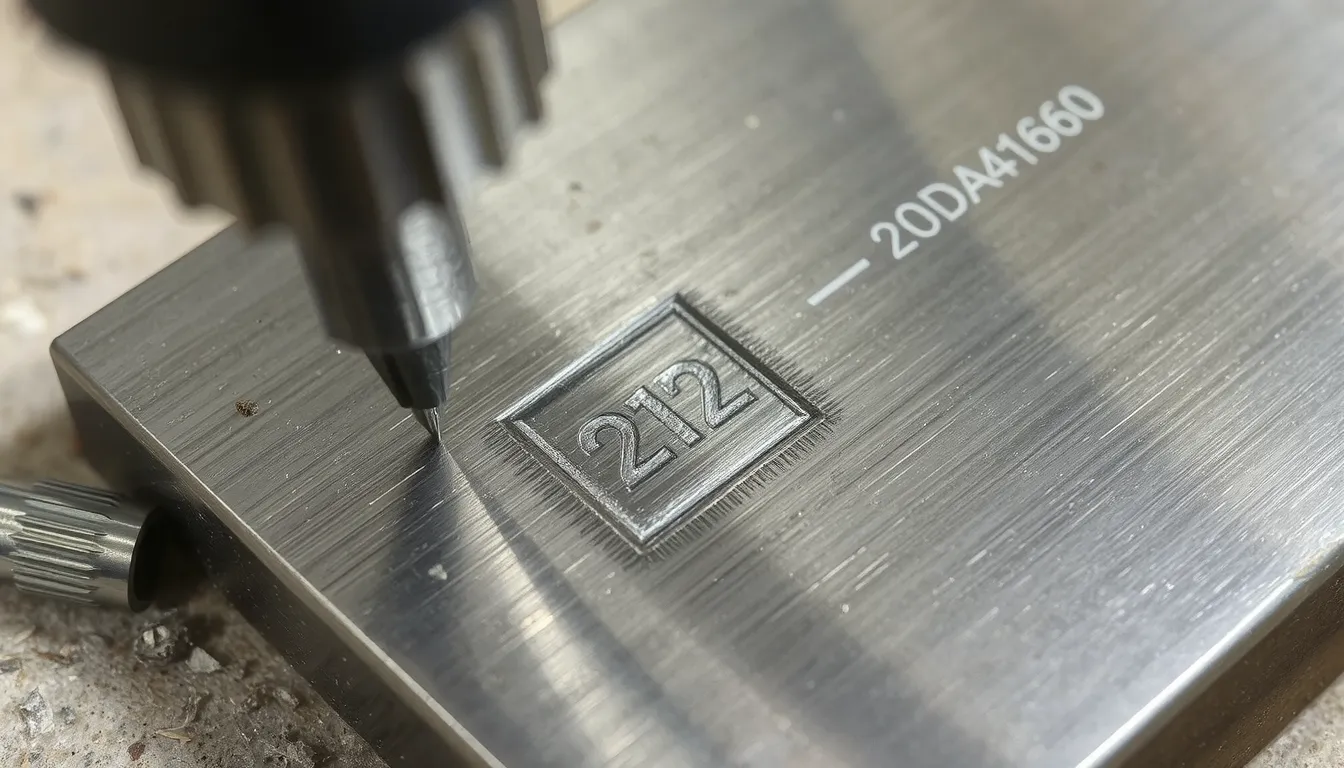
La gravure par rayage inox trace une ligne continue et profonde avec une pointe diamant.
- Fonctionne par glissement sans vibration ni percussion.
- Marquage inscrit directement dans la matière, permanent.
- Grave les aciers jusqu’à 62 HRC.
- Compatible inox 304 et 316.
- Idéal sur surfaces irrégulières ou incurvées.
- Convient à la traçabilité et aux numéros de série.
Qu’est-ce que le marquage par rayage sur inox ?
Comment fonctionne le rayage sur inox : pointe diamant et ligne continue
Le marquage par rayage, aussi appelé scribing, repose sur une pointe en carbure ou en diamant qui glisse sur la surface de la pièce sans vibration ni percussion. L’outil, monté sur un stylet en tungstène ou en diamant, est pressé puis traîné sur l’inox pour y creuser une ligne continue et homogène.
Contrairement au micro-percussion qui frappe le métal point par point, le rayage inscrit le marquage directement dans la matière. Le trait obtenu reste permanent, résistant à l’usure et à la plupart des nettoyages industriels. Ce mode de marquage convient aussi bien aux métaux qu’aux plastiques durs.
Quelles duretés et matières le rayage peut-il graver
La pointe diamant du rayage atteint des niveaux de dureté très élevés, ce qui lui permet de marquer :
- Aciers jusqu’à 62 HRC, soit les nuances parmi les plus dures
- Inox austénitique 304 et 316, les plus répandus en industrie
- Plastiques durs et métaux divers, y compris alliages techniques
- Surfaces irrégulières ou incurvées, grâce à une gamme de stylets adaptés
Cette polyvalence explique pourquoi le rayage reste une référence pour traçabilité durable sur pièces mécaniques, outillages et composants soumis à forte contrainte. Pour les formes très complexes, d’autres technologies sans contact prennent toutefois le relais.
Rayage, laser, micro-percussion ou chimique : quelle technique choisir pour l’inox ?
| Technologie | Nuances inox compatibles | Épaisseur mini tôle | Type de marquage obtenu |
|---|---|---|---|
| Rayage | 304, 316, 430, 2205 | supérieure à 1 mm | ligne continue, profonde |
| Micro-percussion | 304, 316, 430 | supérieure à 1 mm | points d’impact, contraste moyen |
| Laser | les 5 familles, dont 420 et 2205 | aucune contrainte mécanique | recuit ou ablation, DataMatrix DPM |
| Chimique | 304, 316 en priorité | toutes épaisseurs | marquage lisse, sans aspérité |
Le choix dépend d’abord de la nuance d’inox. L’industrie rencontre 5 familles d’aciers inoxydables : austénitique, ferritique, martensitique, duplex et les nuances spéciales. Les plus courantes, comme l’inox 304 et l’inox 316 (austénitiques), se marquent au rayage, à la micro-percussion ou au laser. Les ferritiques 430 et 444 restent dans la même veine. En revanche, l’inox 420 (martensitique) et le duplex 2205, plus durs, orientent plutôt vers le laser.
La géométrie de la pièce compte tout autant. Sur une tôle fine de moins de 1 mm, le rayage et la micro-percussion deviennent délicats : la pression de l’outil risque de déformer la surface. Le laser, sans contact, élimine ce problème et atteint un diamètre de spot de quelques dizaines de micromètres, idéal pour graver un DataMatrix ECC200 (jusqu’à 2 335 caractères) ou un QR code (plusieurs milliers de caractères).
Pour les pièces massives, le rayage garde l’avantage d’un marquage profond et permanent, lisible après usure ou peinture. Pour les formes complexes, les zones en retrait ou les cadences élevées, le laser s’impose, y compris sur des installations robotisées à 6 axes. Enfin, la gravure chimique convient aux pièces devant rester parfaitement lisses, notamment en agroalimentaire.
Machines et solutions de marquage par rayage pour l’inox
Le marché propose aujourd’hui une gamme de machines de rayage adaptée à chaque contrainte d’atelier, du petit module intégré à la station autonome. Le choix dépend surtout de la taille des pièces à marquer et de la cadence de production. Les fabricants déclinent généralement leurs équipements en plusieurs zones de marquage pour couvrir tous les besoins.
- Superfast Rayage : zone de marquage de 75 x 15 mm, format compact pour intégration rapide.
- Standard Rayage : zones de 60 x 40, 50 x 30 ou 80 x 80 mm selon les modèles.
- SERVO Rayage : zones étendues de 120 x 40 et 180 x 45 mm pour grandes pièces.
- Stylets interchangeables : formes adaptées aux surfaces irrégulières et incurvées.
- Configurations multiples : portables, modules intégrables ou stations autonomes.
Comment choisir la zone de marquage adaptée
Une zone de 75 x 15 mm convient aux pièces de petite taille ou aux marquages courts, comme un numéro de série. Pour des pièces plus larges, une zone de 180 x 45 mm permet d’inscrire plusieurs lignes sans repositionner la pièce. Cette amplitude réduit les manipulations et fiabilise la répétabilité en série.
Surfaces irrégulières et pièces complexes
Les stylets spécifiques constituent un point clé pour l’inox moulé ou matricé. Une pointe standard patine sur une surface bombée, tandis qu’un stylet dédié épouse la courbure et maintient une profondeur constante. C’est indispensable pour les châssis, longerons et plaques de wagon, souvent galbés ou rainurés.
Avantages du marquage par rayage sur inox
Le premier atout du rayage tient à son silence de fonctionnement. Contrairement à la micro-percussion qui frappe la surface, la pointe glisse sans vibration ni impact : aucune nuisance sonore ne vient perturber un atelier où le bruit est déjà surveillé. Le marquage reste net et régulier, même sur des séries longues lancées en cadence soutenue.
La profondeur du trait garantit ensuite une permanence réelle. La ligne continue s’inscrit dans la matière, résiste à l’usure, aux frottements et aux nettoyages répétés, y compris sur des pièces soumises à de fortes contraintes mécaniques. Cette lisibilité durable séduit autant pour un numéro de série que pour un logo qui doit traverser les années sans s’effacer.
Le rendu reste enfin esthétique, avec un tracé homogène et sans bavure, adapté aux pièces visibles comme aux composants techniques. Ajoutez une fiabilité en production éprouvée et une excellente compatibilité avec les inox jusqu’à 62 HRC : le rayage offre un rapport qualité, durabilité et tranquillité difficile à égaler sur ce type de métal.
Applications industrielles du rayage sur inox
Traçabilité automobile et ferroviaire : VIN, châssis et plaques wagon
Le marquage par rayage est très utilisé pour inscrire le numéro VIN sur les véhicules. Ce code de 17 caractères doit rester lisible pendant toute la durée de vie du véhicule, y compris après peinture ou passage en atelier. La profondeur du trait obtenu par rayage garantit cette permanence.
Au-delà du VIN, cette technique marque les éléments structurels de grande taille :
- VIN 17 caractères : gravé directement sur le châssis ou la plaque constructeur
- Poutres et longerons : identification de pièces massives difficiles à déplacer
- Plaques et logos ferroviaires : numéros de wagon et marquages d’exploitation
- Pots d’échappement et capteurs : traçabilité de composants exposés à la chaleur
Aéronautique, agroalimentaire et pièces techniques
Dans l’aéronautique, le rayage identifie l’outillage de maintenance (MRO) et la visserie. Ces pièces circulent entre plusieurs sites et doivent conserver leur référence sans risque d’effacement.
En agroalimentaire, les vannes, raccords et outils de coupe reçoivent un marquage profond qui résiste aux lavages répétés. Le trait gravé ne crée pas de relief saillant où les résidus pourraient s’accumuler, ce qui simplifie le nettoyage.
Cette polyvalence explique pourquoi le rayage reste une solution de référence pour la traçabilité des pièces techniques en inox, en complément ou en remplacement du laser selon la géométrie de la pièce et le volume de production.
Gravure laser sur inox : une alternative sans contact au rayage
La gravure laser concentre un faisceau sur un spot de quelques dizaines de micromètres, ce qui permet d’inscrire des textes d’une finesse extrême, jusque dans l’ordre du dixième de millimètre. Cette taille de spot autorise des hauteurs de caractères très réduites, là où le rayage mécanique atteint vite ses limites sur des zones exigües.
Contrairement au rayage qui raye la matière, le laser peut opérer par recuit contrôlé : l’oxydation superficielle crée un contraste sombre sans enlèvement de matière, idéal pour un rendu propre. Sur les zones en retrait ou difficiles d’accès, le marquage sans contact passe là où une pointe mécanique ne peut pas se faufiler.
Cette technologie s’intègre facilement en ligne haute cadence et sur des installations robotisées jusqu’à 6 axes pour marquer des pièces 3D complexes. Le laser reste aussi la référence pour produire des codes DataMatrix DPM ou des QR codes, dont la capacité d’encodage atteint plusieurs milliers de caractères, bien au-delà des 17 caractères d’un numéro VIN.
Gravure chimique sur inox : précision hygiénique et limites en milieux corrosifs
La gravure chimique attaque l’inox par un bain d’acide ou un gel appliqué au pochoir. Elle produit un marquage lisse, sans aspérité ni relief saillant, un critère décisif en agroalimentaire où les surfaces doivent rester faciles à nettoyer et compatibles avec les lavages haute pression.
Cette technique exige toutefois des post-traitements systématiques : passivation et décapage, pour éliminer les résidus d’acide et reconstituer la couche protectrice d’oxyde de chrome. Sans ces étapes, le motif devient un point de faiblesse propice à la corrosion.
La tenue en milieu agressif reste la principale limite. L’inox martensitique 420, plus sensible à la corrosion, supporte mal cette exposition, et les environnements marins, chlorés ou chargés de produits chimiques dégradent le marquage comme le métal. Sur pièces épaisses ou courbes, le rayage mécanique s’avère souvent plus durable.